铸件模具怎么放收缩率?灰铁球铁的经验
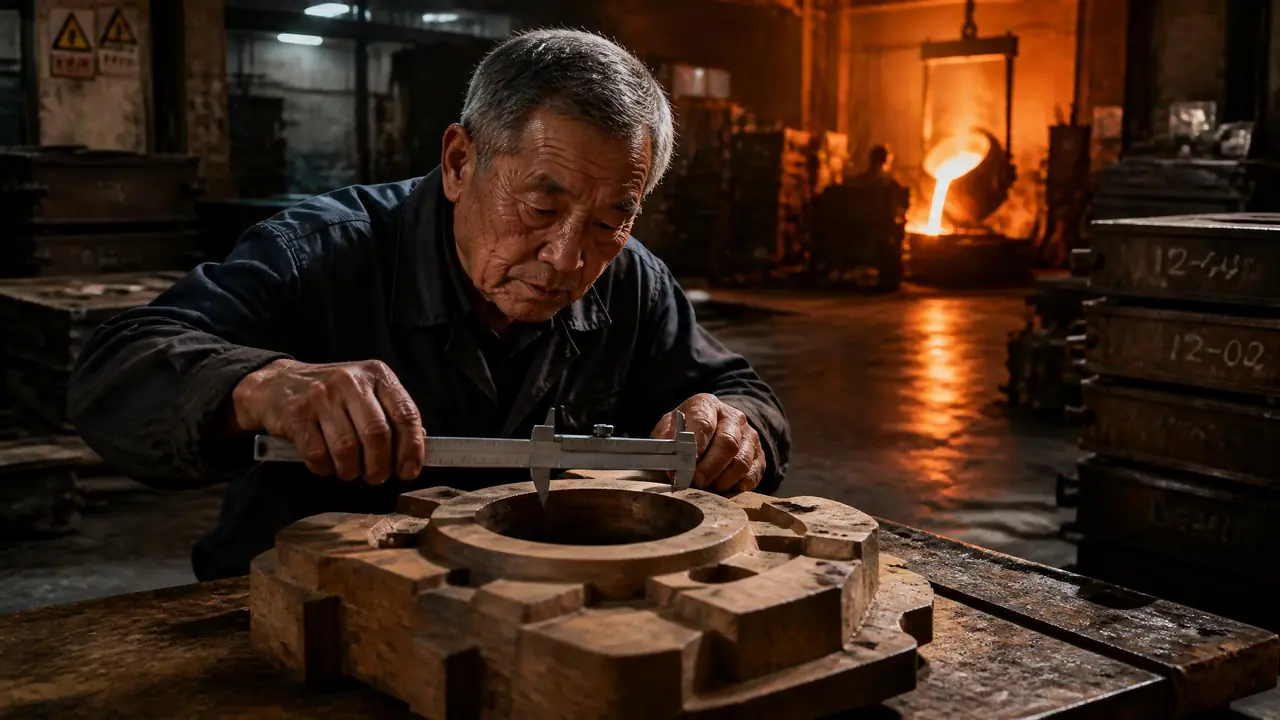
直接给结果:灰铁模具自由收缩普遍放1%,受阻部位压到0.8%,球铁在0.8到1.2之间按壁厚和砂芯阻碍取值。收缩率不是查个书上的数就完事,得靠首件实测回修。先按区间放尺,浇完头一炉就量件,超差马上修。
上周有个做农机配件的老板拿着图纸来问,铸件模具放收缩率是不是统一按1%就行。他要做的是球铁后桥壳,壁厚不均,中间的砂芯七八个。我说你要是灰铁小件,1%大概齐,这个件照抄的话,头一炉八成超差。收缩率这个东西,手册给的是区间,真正的数是车间浇出来的。
我在模具这行摸了十几年,前八年做木模,后来转金属模,灰铁球铁的件经手没有一千也有八百套。同一张图纸,湿型砂和消失模浇出来的尺寸就是不一样;浇温差个三四十度,收缩率也能差出零点零几个点。别急,下面一件一件拆开说。
灰铁球铁的底数:手册区间和车间实际差在哪
灰铁收缩率大多在0.8%到1%,球铁在0.8%到1.2%,铸钢要放到1.6%以上,材质不同底数差得远。这几个区间来自铸造手册的老底子,我们车间拿它当起点,不当答案。同样叫灰铁,HT150的小端盖和带大法兰的泵体,放出来的数就不该一样。
| 材质 | 常用收缩率 | 什么时候取大值 | 什么时候取小值 |
|---|---|---|---|
| 灰铁 HT200/HT250 | 0.8%-1.0% | 小件、形状自由、无芯或少芯 | 大件、带筋、砂芯多 |
| 球铁 QT450-10/QT500-7 | 0.8%-1.2% | 壁薄、结构自由、浇温偏高 | 厚壁、石墨化膨胀抵消多 |
| 铸钢 ZG310-570 | 1.6%-2.0% | 碳钢小件 | 高合金、结构受阻 |
灰铁和球铁为什么差得这么微妙?球铁凝固的时候析出石墨,体积要膨胀,能顶掉一部分收缩,所以它的下限和灰铁重叠,上限反而不一定比灰铁大。我自己的习惯是:灰铁一律从1%起步,球铁也从1%起步再往回收,铸钢直接按1.8%。宁可先多放,回修有得救;放小了,补料比削料难十倍。要是连铸造模具本身的门类都还没理清,可以先看这篇铸造模具是什么?砂型铸造和金属型铸造的模具对比,弄明白自己属于哪一路,再回来对数。
放尺的工具也有讲究。木模车间人手一把缩尺,1%的缩尺量一米等于1010毫米,划线不用换算,老师傅用得比计算器还快。金属模直接在UG里做缩放体,CAD里改个比例一步到位。怕的是单位搞混——有回接一个外贸单,英制图纸,同事按毫米的思路放了1%,零件整批大了一圈,返工花掉小两万。从那以后我们组立了规矩:开工前先把图纸单位、材质牌号、加工余量三样圈出来核对。
放了1%,浇出来怎么还是小了?
因为手册那个数是自由收缩,砂芯一多、筋板一密,铸件缩不开,实际收缩率能比放的数低两三个点。这叫受阻收缩,是放尺翻车的头号原因。
去年一套球铁减速机壳体,外形820毫米,按1%放尺,理论要涨8.2毫米。浇出来一量,只涨了6毫米,折下来0.73%。问题出在中间三根砂芯,把横向收缩顶得死死的,铸件想缩缩不动。第二套改按0.8%放,让出来的量刚好被砂芯吃掉,浇完量件,公差压在正负0.5毫米以内。
方向也得拆开算。长条件长度方向受阻轻,可以放足;高度方向有分型面和拔模斜度顶着,一般要再低0.05到0.1个点。我们的做法是把长、宽、高三个方向的缩放系数分开填,别一根尺子放到底。浇温同样有影响,1380度和1420度浇同一套灰铁模,收缩率大概差0.05个点,配料定了就别一炉一个样。
还有一类容易漏的:带加工余量的面。毛坯面按收缩率放,加工面要在收缩之上再叠余量,单边2到3毫米是行业普遍留法。两个数叠错一层,浇出来要么白面太大浪费铁水,要么加工余量不够直接露黑皮,判废。
头一炉怎么量件、怎么回修
铸件冷透再量,室温下量3到5件取平均,差多少修多少,木模刮腻子改尺寸,金属模焊补回修,一轮修模大概3到5天。头一炉就是你的标定实验,别指望它出成品。
热件千万别量。灰铁浇完开箱,件温还有五六百度,这时候卡尺上去,量出来的全是虚的,老老实实等它降到室温,我们的习惯是隔一夜。量具用数显卡尺加塞尺,关键孔位上三坐标。一炉至少量三件取中间值,单件的偶然误差会骗人,砂型紧实度差一点,尺寸就飘一点。
量完对账:尺寸大了削模,小了补。木模好办,腻子加漆一刮就完;金属模得焊补再机加工,H13的型腔焊完还要回火去应力,不然用上一阵就裂。修模最怕反复——第一轮修完再试,尺寸又跑了,多半是收缩率本身取错了,得退回放尺那一步重算,而不是接着磨模子,越磨越偏。拿不准修补设备的话,模具激光焊机值不值?对比氩焊冷焊的热影响区、精度与价格实战里有实测数据,动手补型腔前值得翻一翻。
收缩率说到底是个概率活:手册给区间,车间给答案,首件给判决。开头那位做后桥壳的老板,后来按我说的路子走,球铁放尺1.05%、头一炉量完回修一轮,第二炉尺寸全绿。别指望一次放对,把回修的时间算进交期,比死抠手册踏实得多。
常见问题
收缩率放错了,铸件还能救吗?
尺寸大了能机加工车掉,小了就麻烦,差0.5毫米以内可以靠焊补打磨找回来,再小基本判废。所以宁大勿小,放尺往大放一点,回修成本反而低。
消失模模具的收缩率和砂型一样吗?
不一样。白模发泡本身有0.3%到0.4%的收缩,要叠在金属收缩前面一起算,两层加起来比湿型砂大。做消失模把白模收缩漏掉,是最常见的翻车点。
图纸上没标收缩率,找谁确认?
收缩率是模具厂自己放的,图纸只标成品尺寸和加工余量。开工前跟客户把加工余量谈死,单边留2到3毫米,你的放尺空间就藏在这个余量里。
小批量单有必要把收缩率放那么细吗?
三五件的单子直接按手册中间值放,误差吃在加工余量里就行。百件以上,或者带不加工毛面的件,才值得为一两个点反复试模,账要算得过来。
延伸阅读
想往消失模方向走的话,消失模模具长什么样?发泡模具结构设计与加工要点全拆解把白模那一头讲得比我细,发泡收缩怎么叠进去也有交代。
做铝铸件的同行可以看这篇铝锅模具制造全过程拆解:从重力铸造到模具寿命深度记录,金属型模具的寿命账是怎么算的,里面记得很全。