铸造模具厂家怎么比?砂型金属型的分工
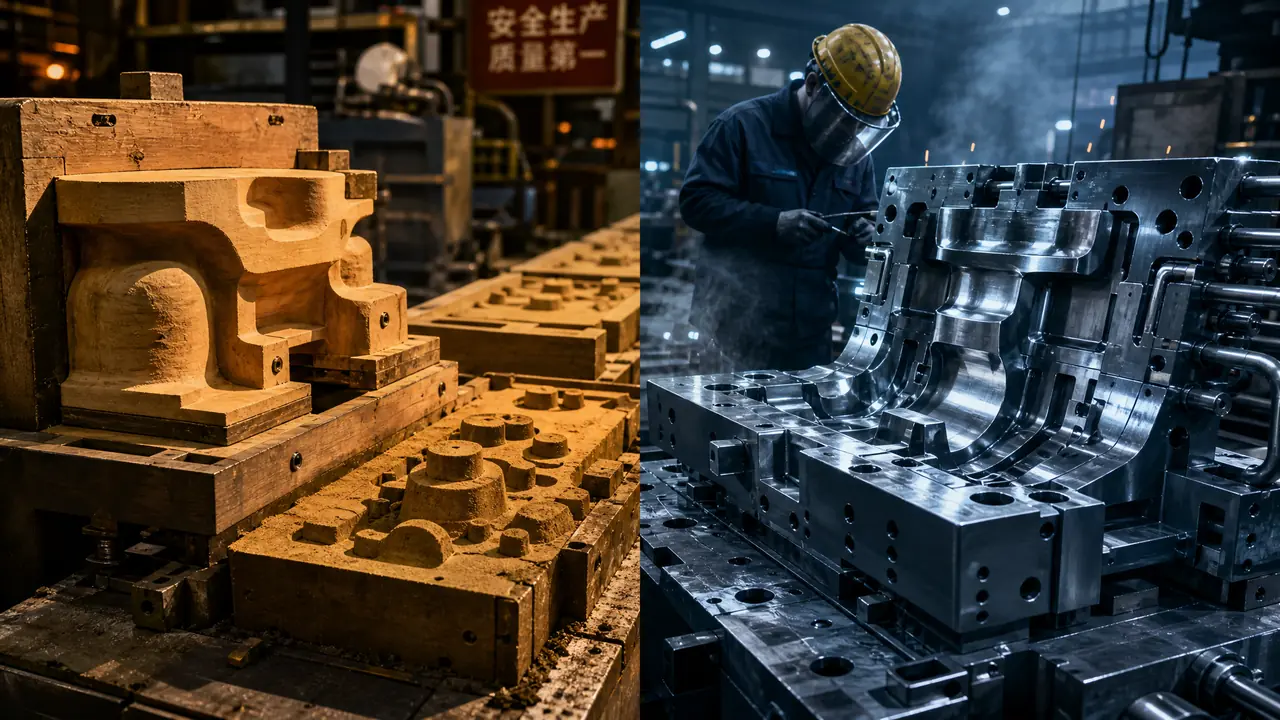
别绕了,比铸造模具厂家先看分工:砂型吃小批大件和开发件,金属型吃中大批量,方向错了报价再低也是白忙。判断依据是订单批量、件的大小和公差要求,动手第一步是把这三个数报给厂家再比价。
上个月有个做阀门毛坯的朋友,拿着两家铸造模具厂家的报价单来问我:一家报木模样加芯盒一万二,另一家报金属型四万八,他完全看不懂差价从哪来的。差在方向上。砂型和金属型根本是两套活,吃的订单不一样,硬放进一张表里比总价,比出来全是错觉。我的判断很直接:先分清你的件该走砂型还是金属型,再去比厂家,顺序反了等于白忙。
这篇就把两套东西的分工掰开讲清楚,末尾给你一套我自己用了好几年的比厂清单,照着一条条问,基本掉不进坑里。
铸造模具厂家手里的“模具”,其实是两套东西
砂型厂交的“模具”多是模样和芯盒,木模树脂模为主,靠它翻出砂腔;金属型厂交的是整块钢或铸铁开出的型,自己扛高温反复浇。砂型那边,模样决定铸件的外形,芯盒造出内腔,浇注时铁水进的是砂子围出来的空腔,模样本身不直接碰铁水。木模样一套大概三千到八千,树脂模一到三万,铝模样再往上走,批量大或形状复杂的单子厂家会建议直接上金属模样。金属型完全两码事,型腔直接开在铸铁或热作钢上,浇一次烫一次,靠涂料层和冷却水道撑寿命,一套重力铸造金属型行业普遍报四万到十几万,压铸模另算,那又是另一个圈子。
为什么开篇先讲这个?因为你拿砂型厂的报价去压金属型厂的价,人家只会觉得你外行。我见过最离谱的一次,某家采购拿着低压铸造金属型的报价单去找做木模的作坊砍价,对方直接说这活我干不了,双方尬在会议室里坐了半天。
砂型和金属型怎么分工?
批量几百件以内或者单件开发件,走砂型划算;件小量大、批量过千,才轮到金属型回本。分界线用模次算,别用单价算。道理不复杂。砂型的模样便宜,可每一个铸件都要重新造型、合箱、落砂,人工和砂子钱摊到每一件上;金属型开模贵,造型这一步却全省了,一个班能浇几百模,单件成本很快打下来。我接触过一个铝合金泵体,年需求八千件,客户起初舍不得开金属型,砂型做了两年,光造型费就烧掉小十万,后来咬牙开模,八个月就把开模钱省回来了。
| 比较项 | 砂型铸造 | 金属型铸造 |
|---|---|---|
| 模具形态 | 模样加芯盒,木模、树脂模、铝模样 | 整块铸铁或热作钢开出的型 |
| 一套模具行情 | 三千到三万 | 四万到十几万,压铸模另算 |
| 舒适批量 | 单件到几百件 | 数千件往上 |
| 尺寸公差 | 大概CT11-13,机器造型能到CT8-10 | 大概CT6-8 |
| 模具寿命 | 模样翻几百次就得修 | 铸铁型几万模次 |
| 首件周期 | 两三周 | 四十五天往上 |
精度这块多讲两句。砂型手工造型的铸件公差行业普遍给到CT11到CT13,机器造型能收紧一档,金属型大概在CT6到CT8,中间差着两三个等级。落到图纸上,意思就是同样的零件,金属型铸出来的加工余量能少留两三个毫米。别小看这几个毫米,铸铁毛坯每多留一毫米余量,一平方米的法兰面就多浇进去七公斤多的铁水,批量单子全年算下来不是小数目。
话说回来,砂型也没等着谁淘汰。三米多长的床身、单件的设备底座、修配用的应急件,这些活金属型根本接不了——开一套模比铸件本身还贵几十倍。砂型3D打印这两年也在抢小批量的活,无模造型直接跳过模样费,我们上个月刚问过一圈,打印砂型每吨加价大概两千上下,单件开发件已经贴着划算线了。
比铸造模具厂家,我盯的四样东西
比厂家别光看总价,我盯四样:模样或型腔用什么料、公差承诺写在哪儿、试模次数怎么算钱、报废件谁兜底。这四样比单价诚实多了。
第一看加工设备。模样再讲究,最终吃精度的是机加工那一环。我去厂里必逛机加车间,数加工中心台数,问有没有三坐标检测。有没有台三坐标,报价单上敢承诺的公差是两个概念。铸造模具的型腔加工绕不开车铣磨和放电这些工艺,不熟悉的可以先看看这篇车铣磨放电线割五大工艺对比:模具加工五大工艺对比详解,看懂了再进车间,对方糊弄不了你。
第二看翻砂是自家车间还是外协。外协不丢人,但外协意味着交期和品质你都隔着一层。我吃过一回亏:图便宜找了家模样便宜但造型外协的厂,合箱错位,一批阀体法兰面错箱两毫米多,整批下机加床子返工,省下的模样钱赔进去还不够零头。打那以后我只跟造型浇注在自己院里做的厂签,或者至少要求把外协厂名单写进合同。
第三看起模斜度和收缩率给多少,这是最容易被糊弄的地方。铸铁收缩率大概百分之一上下,铝硅合金在零点八到一点二之间晃,报价单上不肯写收缩率的厂,十有八九自己也没底。起模斜度砂型一般放一到三度,金属型放得更陡,图纸上要是没标,负责任的厂家会主动来问你。我就碰到过不问的,照图直接干,试模的时候铸件死死咬在型里起不下来,敲坏一个模样,来回耽误十几天。
第四看试模和报废条款。砂型打样一般两三周,金属型连开模带试模,四十五天算正常速度,合同里必须写明白:试模几次算完成、试模件检测谁出报告、尺寸超差修模的钱谁担。口头承诺,一律当没说过。
回到开头那位朋友。他的阀门毛坯一年就三百来件,单件四十多公斤,答案很清楚——砂型,木模样加芯盒一万二那个报价方向就是对的,四万八的金属型哪怕打三折也不该碰。他后来按这套清单问了三个厂,挑了造型车间在自己院里的那家,上个月模样已经验收完,就等浇第一批了。
常见问题
铸造模具厂家报价里的模样费能省吗?
木模样和树脂模这档基本省不动,工时摆在那儿。真想省,可以问厂家有没有相近件的旧模样能改,改一套比新开便宜三到五成。硬压到亏本价也没用,人家多半会从砂子紧实度和涂料上找补回来,最后吃亏的还是铸件表面。
砂型铸件表面粗糙,能要求厂家做漂亮点吗?
粗糙度是工艺本身决定的,砂型铸件Ra大概在12.5到50微米这个量级,比金属型差得远,这是砂粒留下的痕迹,不是厂家不上心。真在意表面,要么加钱换树脂砂和细面砂,要么把加工余量留足,靠后续机加工出光面。
金属型模具一般用什么材料?
重力浇铝件用得最多的是铸铁,便宜、好焊补、导热也合适;浇温高或者要求寿命长的件会上热作钢。铸铁型寿命大概几万模次,钢的更长,价格也翻着番地往上走,选哪种先看你打算吃多少年的订单。
找铸造模具厂家打样,一般要等多久?
砂型模样快,简单件两三周能浇出首件;金属型连开模带试模,四十五天算正常,型腔复杂或者试模不顺,两三个月我也见过。急着交货的,宁可先用砂型打小批过渡,也别催厂家省掉试模步骤,省掉的部分迟早要在铸件上还回来。
延伸阅读
想把铸造模具从下单到交付的每一环看全,可以接着读这篇模具制造全流程十二道工序详解,里面把模样验收之后到成品出场的衔接讲得比这篇细。