模具精密加工到什么程度才算精密?公差台阶、设备分工和检测门道一次讲透
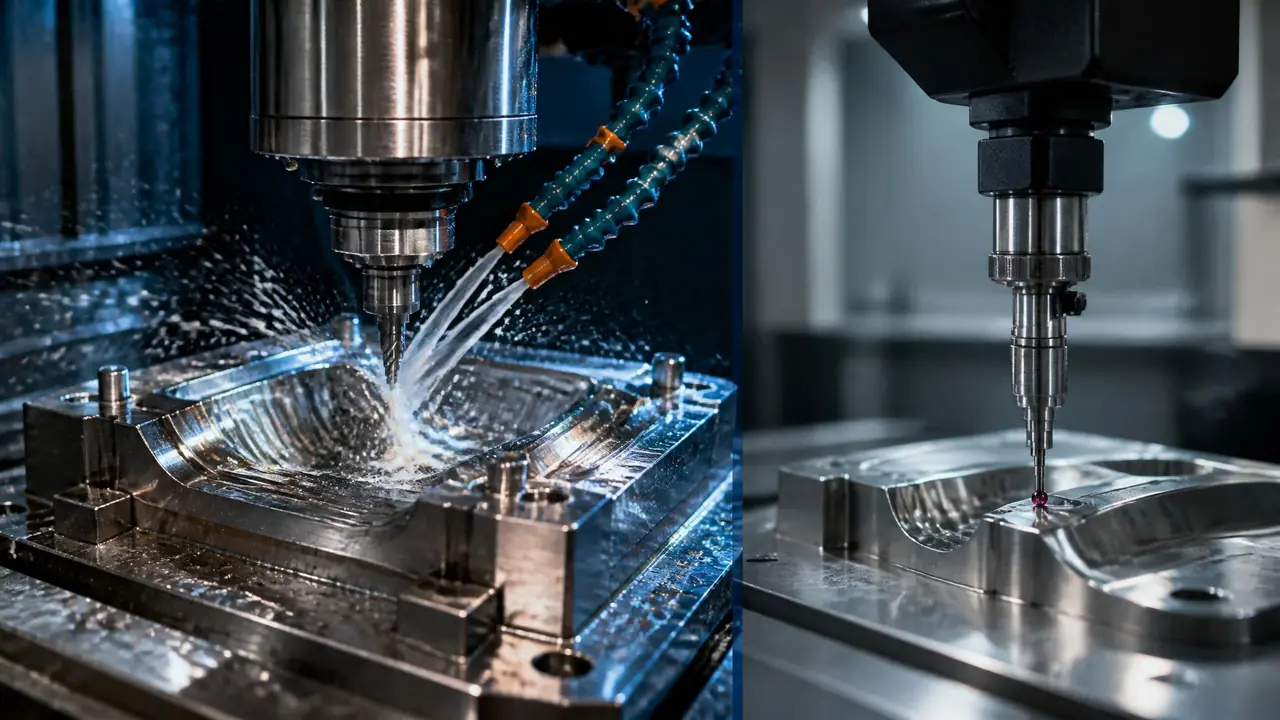
把话放这儿:模具精密加工不是玄学,是一条公差台阶。正负0.02毫米以下才算摸到精密的边,正负0.005毫米那一档得靠慢走丝、坐标磨和恒温检测房三样凑齐。下单前先看清图纸标到哪一格,再对厂里的设备清单,报价和精度才对得上号。
上礼拜有个做连接器的老客户发来图纸,开口就一句:这次要走模具精密加工。我问公差标到多少,他回了两个字,0.01。就这一个数字,车间里那台普通加工中心直接出局,活儿得排慢走丝和坐标磨的档期。
很多采购把精密当成一个形容词,觉得是个态度问题,态度端正就能做精。不是的。它是一道一道数字台阶,你站上哪一级,用的机床、花的钱、走的检测流程完全不一样。这篇我拿我们车间这几年摸出来的验收标准,把台阶、设备和检测这三件事掰开讲透。
公差台阶:站上哪一级才算真精密
行业里通行的台阶:正负0.1毫米算普通加工,正负0.02算精加工,正负0.01以内才叫精密,连接器类关键尺寸还要压到正负0.003。这个分法没有红头文件,但报价单和机台排程是诚实的,你报哪一档,客户拿图纸一对就知道你几斤几两。
我们车间内部划四档。正负0.1毫米是普通加工,一台用了八年的老加工中心就能干,周转箱、收纳盒这类模都在这一档。正负0.02毫米算精加工,新一点的机型加上认真的对刀可以够到,家电外壳模基本落在这里。到了正负0.01毫米以内,开始碰设备门槛,普通立加的丝杆热漂都吃掉半个公差带了。再往下压到正负0.003到0.005,那是连接器、导光板、手机卡托这一档,没有慢走丝和坐标磨根本别接单。
| 精度档 | 公差范围 | 典型产品 | 常用工艺组合 |
|---|---|---|---|
| 普通加工 | ±0.1mm | 周转箱、垃圾桶 | 普通CNC粗铣加电火花 |
| 精加工 | ±0.02mm | 家电外壳、日用品 | CNC精铣加平面磨 |
| 精密 | ±0.01mm | 手机壳、小齿轮 | 高速铣加慢走丝 |
| 超精密 | ±0.003~0.005mm | 连接器、导光板 | 慢走丝加坐标磨加恒温检测 |
老实讲,我见过有的老板把正负0.05的活儿包装成精密模具去报价,溢价喊了三成。结果客户验厂,车间里最精的设备是一台2012年的立式加工中心,当场就谈崩了。精度台阶骗不了人,设备清单往桌上一摆,懂的采购一眼就能看到你的天花板在哪一格。
设备分工:一段精度配一个管家
没有一台机床能从头精到尾。我的分工习惯是CNC开粗留量,热处理后磨基准,型腔高速铣到位,窄槽细缝交慢走丝,孔距精度靠坐标磨收口。每个环节管一段精度,跳步就是要出事。
一套精密模在我手里走,顺序大概是这样。开粗用加工中心,双侧留0.3到0.5毫米余量,别心疼料,留少了后面没得救。淬火完钢料会变形,S136这类料变形量有个几丝,所以热处理后第一步是上磨床把基准面磨出来,基准不平,后面全白搭,跟盖房子地基歪了一个道理。
型面精加工交给高速铣,主轴转速两万往上,淬硬到五十多度的钢料直接铣到位,表面能到Ra0.4。窄槽、窄缝、细筋这些铣刀进不去的地方,是慢走丝的地盘,我们那台机走三到四刀修切,0.12毫米的窄缝切出来,公差稳在正负0.003。有配合要求的孔,最后必须过一遍坐标磨,孔距位置度能收进0.005。深腔清角和皮纹面还是留给电火花,铜公一段一段打出来。
这个坑我踩过。前年贪快,一套卡托模的斜顶孔想着用加工中心直接钻铰到位,省一道外发工序。结果孔距差了0.012,试模的时候斜顶卡死,回机床重新找正又搭进去两天。算下来比一开始就上坐标磨多花了一千三百块工时费,还差点误了客户那班船期,从此这步我再也不省。
对了,说到设备,你要是自己找厂做精密模,看设备清单别光数台数,要看型号、年份和行程。同样是CNC,普通立加和镜面高速铣干出来的活差着一个档次。车铣磨放电线割五类机床各自管什么、怎么搭配,我之前写过一篇五大工艺的对比,这里不展开了,模具加工有哪些方式?车铣磨放电线割五大工艺对比可以直接翻。
检测手段:三坐标和投影仪各管一段
车间自检用投影仪看刃口轮廓、二次元打孔位,终检必须上三坐标测位置度和平面度,恒温机房卡在20度上下1度,热胀那几微米不敢赌。三样设备谁也替代不了谁。
不少老师傅靠卡尺千分尺打天下,干到精加工够用,再往上一档就不够了。我们车间的分法是:投影仪管截面轮廓,冲压模的刃口间隙、异形冲头的形状,往玻璃板上一放,影子放大二十倍,超没超差一眼看穿。二次元影像仪打孔位快,一套模几十个孔,十几分钟扫完,适合过程抽检。
但最终验收必须上三坐标。位置度、平面度、轮廓度这些卡尺够不着的项目,红宝石探针一个点一个点摸过去,出的报告客户认账。检测房恒温卡在20度上下1度,别嫌讲究,钢材热胀冷缩,温度差上5度,200毫米的尺寸能飘出0.01毫米,正好把你一整天的精密功夫全吃光。精密加工到检测这一步,其实就是跟温度、和机床的沉降较劲。
我定了条规矩:出货前必须留一份三坐标报告随模走。前年有个客户收了模回来说孔位超差,报告一调出来,出货那天实测0.006,合格。最后查出是他注塑车间的模温没控住,产品缩水变形,这口锅差点扣我们头上。检测记录平时嫌它烦,出事的时候就是保命符。粗糙度再补一句,外观面Ra0.2以下的一般靠抛光师傅的手上功夫,仪器打个数值给客户看个明白。
测量这块深究起来还有不少门道,三坐标怎么建坐标系、报告上哪几项最容易被挑刺,模具测量员是干什么的?三坐标、二次元与日常检测项目那篇写得更细,感兴趣的接着看。
后来那套0.01公差的连接器模,慢走丝排了四天档期,坐标磨再跟两天,T1试模一次过。客户在电话里问为啥比别家贵两千,我把三坐标报告发过去,他就没再吭声。精密这个东西,数字一摆出来,比什么话都硬气。
常见问题
模具精密加工一定比普通加工贵很多吗?
贵,但不是整套模翻倍那种贵法,看关键尺寸的占比。整套模只有两三处要压到正负0.005,外发慢走丝加坐标磨也就多一两千块;要是大面积都是精密公差,工时翻着倍走,价格差三成到一半都正常。
图纸上没标公差的尺寸,按什么精度做?
按未注公差走,一般执行GB/T 1804的m级。不过我的习惯是开工前把关键尺寸全圈出来跟客户确认一遍,白纸黑字写进合同,省得验收的时候公说公有理。
没有三坐标的小厂,能接精密模具的单吗?
能做,但关键部位建议送第三方检测,一次CMM检测一两百到几百块,花得值。最怕的是既没设备又不送检,全凭手感交货,那种模再便宜我也劝你别碰。
慢走丝和普通线切割差在哪儿?
普通线切割一般割一修一,公差正负0.02上下,表面发乌;慢走丝走多刀修切,能稳到正负0.003,切面还亮。差价在工时上,但精密件的窄缝和斜顶孔必须它来割,省不得。