连续冲压模具怎么排工位才不亏钱?料带、跳步与报价的量级账
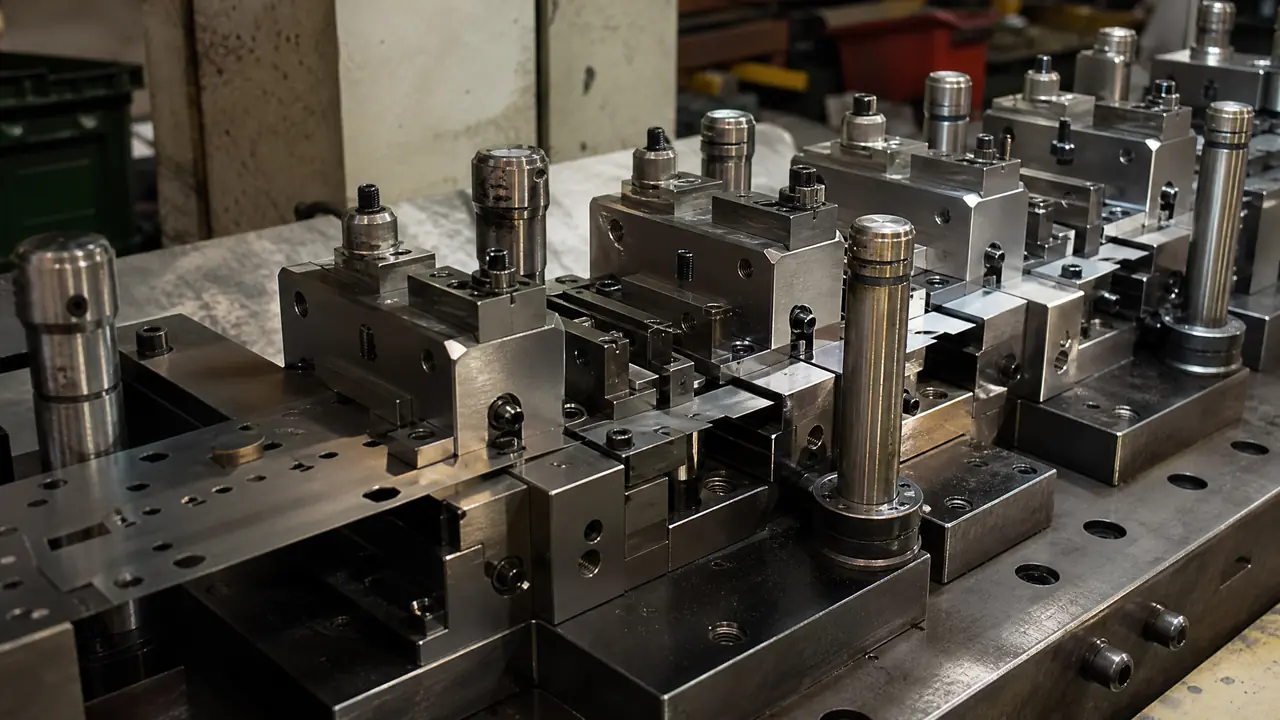
把话放这儿:连续冲压模具值不值得开,先看月量再谈工位。月量五万件以上、产品结构稳定,级进模省人工省料越跑越划算;量不够就老实用单工程模,别为排场花模具钱。这篇用工位排布、料带设计、跳步误送防护三件事,把这笔账算给你看。
上个月一个做五金端子的老板拿着图来问,能不能开一副连续冲压模具,把端子和支架两个件拼到一条料带上一起冲。我看了排样就摇头:这两个件壁厚差一倍,合一条料带等于给模具厂送钱。级进模不是越高档越好,先看你一个月有多少量在跑,量不够,再贵的模也只是仓库里的铁疙瘩。
这话有账垫底。一副十二工位左右的端子级进模,光刃口零件就有三十多个,报价十八万到二十五万很常见。他要做的两个件月量加起来才四万件,两副单工程模七万块就能开工,摊到三年,省下的折旧够发好几个月的工人工资。他听完分了两副模,一来一回省了四万多。
工位怎么排:先打导正孔,一步一件事
连续冲压模具的第一工位永远是冲导正孔,后面每个工位只干一件事,冲裁、压弯或者成型按料带顺序排,一步一个工位不许抢。排工位就这一条主线:料带从送料机进来,第一站冲导正孔,后面的工位一个个接力。
顺序为什么不能乱?冲孔在前,压弯在后,成型放更后,落料永远收尾。料带一旦压弯就翘了,后面的孔位全跑偏。我见过最离谱的一版排样,设计师把压弯排在撕口前面,试模的时候载体直接被拉歪了两个丝,孔全废,改排样多花了一个星期。
敏感的尺寸要靠前冲。上个月那套屏蔽罩模,客户图纸上一个0.8毫米的方孔带±0.02毫米公差,我们把冲方孔排在第三工位,后面还剩六步变形,就怕材料流动把孔拉歪。老师傅的老话是:越怕变形的孔,越早冲。反过来,弯曲和浅拉伸必须给材料留缓冲,桥和载体不能在变形区断开,不然料带走到一半就断在模子里。
对了,工位数不是越多越专业。能合并的冲裁尽量合并,每多一个空工位,模架就长一截,报价跟着涨,我按经验粗算,多一个工位多一万到两万。十个工位能干完的活排十二个,那是给模架厂冲业绩。
料带设计:载体、桥和步距,全是材料钱
料带是级进模的传送带,载体多宽、桥留几个、步距多大,既决定材料利用率,也决定每个件能不能稳稳送到位。一张料带图拿在手上,行家先看的就是这三样。
载体是料带两边的路肩,我一般留3到5毫米,太窄送料容易歪,太宽全是废料钱。桥是把半成品挂在料带上的连接点,位置要避开变形区。步距是送料机每走一步的距离,靠导正销插进导正孔来校准,普通级进模步距公差控制在±0.01毫米,做高端端子的要压到±0.005。
材料利用率这个数字,采购一定要开口问。同一套屏蔽罩,第一版排样利用率58%,改了对排双排料带提到71%,按0.2毫米不锈钢卷料一年用80吨算,省下的料钱小两万,模具多花的两万块一年回本。这种账模具厂不主动替你算,你得自己问一句:利用率多少,还有没有优化空间?
料带还决定买多宽的卷料。步距乘以排数再加载体,就是最小料宽。采购卷料别买太贴边的规格,留出半毫米余量,不然送料机校平的时候毛边会刮伤导正销,一刮就是一个步距的偏差。
跳步误送怎么防?
误送检测销是级进模的保命件,料带没走到位它就顶停机器,比老师傅盯一天的眼睛靠谱,一个几百块能保住一副模。跳步就是料带没走到位,冲头落下去冲了个偏位,轻则毛刺大,重则崩刃。
跳步的原因无非三个:送料机步距误差、料带翘曲、小废料被静电吸回模面顶住了料带。防它靠三件套:误送检测销、浮动导正销、料尾传感器。检测销装在关键工位前面,正常送料时它缩在孔里,料带差半个步距没到位,它就被顶起来碰到微动开关,压力机立马停。这套东西几百块钱,我经手的模子里它至少立过五回功。
翻车案例摊开讲一次。前年有套模客户图便宜,把原配收料盘换成杂牌的,张力忽大忽小,跑到第八个小时跳了半步,两个0.5毫米的细冲头当场崩掉。加急修模三天,停线损失客户自己认了两万多。事后我们给所有交模加了规矩:误送检测不许拆,机台上有人动送料参数必须通知模具厂。
还有个土办法是老师傅教的:每天开机前拿手电照一遍模面,看有没有废料卡在凹模口。听着笨,高速冲压最怕的就是一颗0.3毫米的废屑,报警器响了找半天,不如开机前看一眼。
一副级进模多少钱,多大量才划算?
小型级进模六到十万,中等十五到二十五万,精密端子模三十万往上,月量五万件以下我一般劝你别碰多工位。这是我的经验区间,地区和钢价有浮动,具体报价单我按类型列给你。
| 模具类型 | 报价区间(经验值) | 适合月量 | 常见冲次 |
|---|---|---|---|
| 单工程模 | 1万-3万每副 | 1万件以下 | 30-60次每分钟 |
| 复合模 | 3万-8万 | 1万-5万件 | 40-80次每分钟 |
| 级进模 | 8万-30万以上 | 5万件以上 | 200-600次每分钟 |
划算线的算法很土:级进模比单模多花的钱,除以每月省下的人工、二次搬运和材料损耗,看多久回本。举个例子,十八万的级进模对比八万的两副单模,多花十万;月量二十万件时,省掉两道工序的搬运和两个人工,一个月大概省一万二,十个月回本。月量五万件呢?省下来的钱不到五千,两年才回本,还得担着改产品的风险,不划算。
量小的单子别硬凑级进模,一套简单冲裁模一两万就能开工,行情和小单谈法我写过一篇冲床模具厂一套简单模多少钱的拆解,可以对照着看。改产品频繁的更要留神,级进模动一个工位就是几千上万,产品图没锁死之前,尾款别急着付。
后来那个端子老板的两副单模已经跑了一个月,上周他发消息问,要不要趁机把支架模也换成级进模。我回他:等月量爬到五万再说。模具这事,钱要花在量上,不是花在排场上。开模之前先把自己的产量数字捋清楚,比看十篇选模攻略都管用。
常见问题
级进模和连续模是一回事吗?
行业里基本混着叫,级进模强调工位一级一级往前走,连续模的说法更宽一些。你去问价的时候说哪个师傅都听得懂,关键是把产品图和月量讲清楚。
一副级进模能用多少次?
普通合金钢刃口冲五十万到一百万次要修一次,粉末高速钢和硬质合金能到几百万次。保养勤的话翻新两三回,总寿命冲千万次以上的也有,端子模里不算稀奇。
料带设计可以自己做吗?
排样可以自己用CAD先画着玩,正式料带建议让模具厂出,因为要结合他家压力机的吨位和送料机精度。料带错了废的是一整副模,这个设计费别省。
级进模试模一般要几次才能量产?
顺利的话T1试模调一两次就能小批量,弯曲件多的可能要三四次。签合同时把试模次数和改模费用写进去,这条最容易扯皮。
冲次是不是越高越好?
不是。冲次一高,对模具钢、送料精度和润滑的要求全跟着上去,普通五金件硬拉到600次每分钟,崩刃是常态。我一般建议按产量倒推冲次,够用就好,稳定压倒一切。