铝浇铸模具怎么做?重力铸铝的砂型
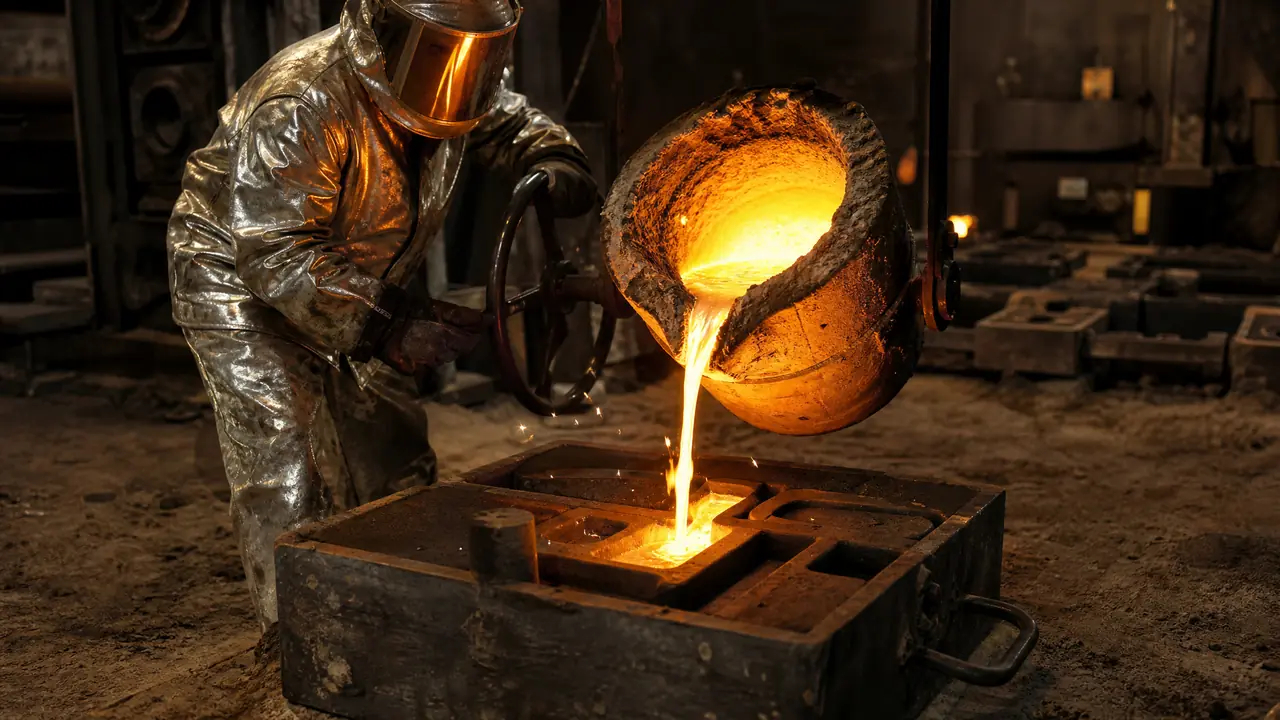
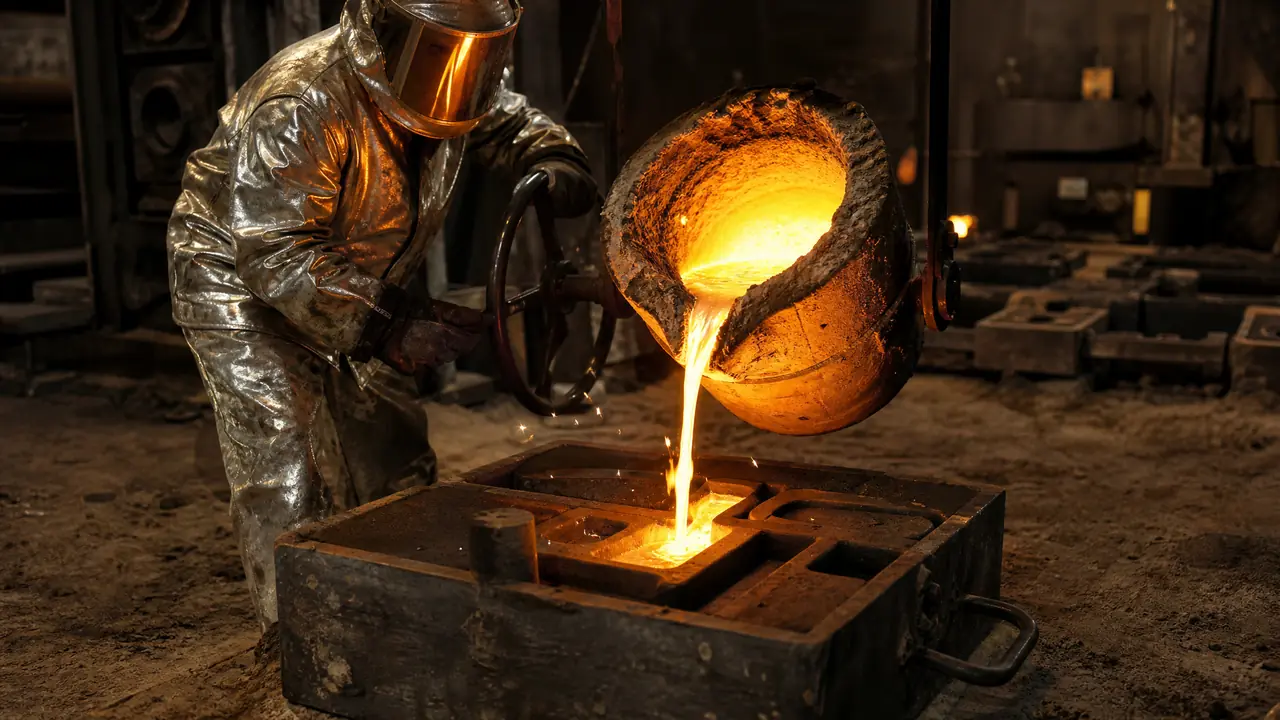
开门见山:铝浇铸模具分砂型和金属型两条路,单件小批走砂型,批量上千件再上金属型重力模。砂型的成败在模样放尺和排气,金属型的命脉是模温和涂料。新手最容易栽在针孔上,先把铝水除气做到位,再谈别的。
上个月有位做农机配件的客户来问铝浇铸模具,开口就要金属型,理由是听人讲金属模铸出来的件结实。我让他先报产量。一问,一个月五十件。我说你这个量上金属模,等于给模具厂送钱,树脂砂型足够。他愣了半天,追了一句:砂型铸的件是不是毛糙得没法用?这误会太常见了。工程机械上的铝壳体、泵体、风道,一大半就是砂型浇出来的,装在车上天天震,照样用得住。
先把概念捋清楚。重力铸铝,说的是靠铝水自身重量充型,不加压、不抽真空,砂型和金属型都在这个路数里。区别就一条:砂型一次性使用,浇一件毁一件;金属型能反复用上万次。所以做铝浇铸模具,头一件事不是画图,是算账——这批货总共要做多少件,精度卡在哪条线,单件能卖多少钱。三个数一出来,路线自己就浮出来了。
铝浇铸模具四种,砂型排在哪个位置
常见的铝浇铸模具四种:砂型、金属型重力模、低压模、压铸模。砂型成本最低、精度最粗,百件以内的小批首选,上千件才值得开金属型。这个排序不是贬低砂型。压铸模一套十几万起步,低压模也要好几万,这些钱全靠产量往回摊。砂型反过来,模样几千块就能开干,量越大越不划算。我见过最亏的一单,客户两百件的小批硬开金属模,模具钱摊进去,单件成本直接翻了三倍。
两边对账,看这张表就够了。
| 对比项 | 砂型(树脂砂) | 金属型重力模 |
|---|---|---|
| 开模投入 | 模样几千到两万上下 | 三万到十几万,看复杂度 |
| 模具寿命 | 一次性,浇一件毁一套 | 灰铁模几千到一万多模次,H13钢模保养好能上三万 |
| 尺寸公差 | 大约CT10到CT13,看造型方式 | 大约CT7到CT9 |
| 单件节奏 | 造型合箱按天算 | 熟手一天能浇几十模 |
| 合适批量 | 单件到几百件 | 一千件以上 |
表里的模次数是行业普遍水平,个别厂吹出来的神话数字别当真。砂型还有个没人提的长处:改型快。图纸改一处,模样上补坨树脂胶泥,半天搞定。金属模改一处就是补焊重铣,一周起步。
补一句金属型的来历。它是从整块模具钢开始的,粗铣、精铣、钻深孔、放电、打磨,一路下来过十来道工序才能交付,这条工序链我之前写过完整版,从钢板到成品模具的全流程照着看就行,这里不占篇幅。
砂型从模样到合箱的六步做法
砂型六步:模样按1%放尺、造型起模、刷涂料、下芯合箱、浇注、落砂清理。拔模斜度留1到2度,加工面放2毫米左右余量。每一步都有坑,我挑踩过的讲。
先说模样。铝硅合金的凝固收缩率在1%上下,放尺一般按1%来,薄壁大件放到1.2%。去年做一批ZL104泵体,模样按1%放,铸出来中心距248的孔位量出246.3,差了一毫米七。缩尺改成1.1%之后,连浇三模都稳了。放尺这事不是背公式,得拿自家的砂、自家的涂料试出数来。
造型用呋喃树脂砂自硬,加固化剂,二十到四十分钟能起模,放一晚强度到位再合箱。起模那下手要稳,模样左右松动的量别超过一毫米,多一分铸件就多一分飞边。我带过的学徒,十个有八个栽在起模太急上,砂型边缘一垮,前头的活全白干。
涂料别省。醇基锆英粉涂料刷两遍,点火烧干。铝水直接怼砂子,粘砂能让你清理清到怀疑人生。稠了刷痕重,铸件表面起橘皮;稀了挡不住粘砂。兑到能挂住刷毛的程度,刚好。
下芯合箱是最后一道保险。砂芯靠芯头定位,悬空受力的地方垫芯撑;排气通道挨个捅一遍,分型面四周压一圈密封泥。压铁也别省,铝水密度是小,抬箱力算下来压铁轻了照样跑火,跑一次火一箱砂全废。
浇注是重头戏。砂型激冷弱,浇温一般卡在700到740℃,薄壁件取上限,厚壁件压下限。浇口系统走开放式,横浇口、内浇口逐级放大,比如按1比2比4往上开,铝水娇气,充型一湍急就卷气、氧化、出夹渣。直浇口底下垫一片泡沫陶瓷过滤网,十来块钱的东西,能挡掉大半渣子。
落砂清理看着没技术含量。浇完别急着开箱,厚壁件闷上半个钟头再动,冒口锤震或气割下掉,打磨到和基体齐平。顺利的话,从造型到出件两三天。
重力铸铝的针孔和缩松,怎么治?
针孔是铝水吸氢闹的:720℃左右旋转喷氩加精炼剂,静置十分钟再浇。缩松靠冒口加冷铁治,热节处放冷铁。这两样治住,废品率能从一成压到3%以内。
先说针孔。氢在铝液里的溶解度随温度往上走,浇注一降温就析出来,成了密密麻麻的小针眼。炉料受潮、熔炼工具没烤干、铝液长时间过热,都是氢的来路。治法不神秘:720℃上下旋转喷吹氩气十到十五分钟,配精炼剂把渣带出来,再静置一会儿撇干净。老师傅还有个土办法——浇前舀一勺铝水倒进小钢模,凝固时表面冒不冒泡、缩不缩壳,含气多不多一眼见分晓。
上季度一批壳体件,头两炉图省事没做精炼,探伤针孔3级,废了一成多。第三炉起改成浇前精炼十五分钟加静置十分钟,针孔压回1到2级,废品率掉到3%。代价是一炉多花二十分钟,几十块钱精炼剂。这笔账怎么算都值。
再说缩松。铝硅合金凝固区间宽,最后凝固的热节补不上缩,就出缩松。思路是让铸件按顺序凝固:厚的地方放冒口补缩,冒口够不着的部位上冷铁,冷铁厚度取壁厚的0.6到1倍。冷铁记得刷涂料烤干,受潮的冷铁往型腔里带气,按下葫芦浮起瓢。
金属型重力模是另一套脾气。砂型透气,它不透,排气全靠分型面上的排气槽和型腔深处的排气塞;模温是命门,预热到250到300℃再浇,拿冷模开浇,头一件基本白给。型腔浇上几千模次会拉伤、烧附,我们的常规操作是激光焊补再修磨,比整套报废省太多,设备怎么选我实测过三种机型,激光焊和氩焊冷焊的对比写过一篇,修模前值得翻翻。
型腔抛光也吃功夫。抛到Ra0.4以下,脱模顺当,铸件表面还能上一个档次,从油石到钻石膏的六级标准,这篇抛光工艺写得比我细。
回到开头那位农机客户。最后我给他做了一套树脂砂模样配两个标准砂箱,投入不到一万二,五十件货干完没出一件大废品,过完年他又返了两批单。铝浇铸模具这件事,先算量、再定路线,比先掏钱开模重要得多。你手上的活要是还在单件和小批之间打转,先把砂型这条路走顺,真跑出量了再上金属型不迟。
常见问题
砂型铸铝件表面粗糙,装到设备上能看吗?
机器造型的砂型件,表面粗糙度大概Ra12.5到25,比金属件差一截是实话。但设备内部的壳体、支架多数人一辈子见不到一次,机加工面走一刀也就没了。真对外观有要求的非加工面,涂料刷到位、砂舂紧实,出来也不难看。
一套金属型重力模要花多少钱,能用多久?
中等复杂程度的灰铁模或H13钢模,行业普遍报价三万到十万,抽芯多、型腔深的往上加。寿命看维护:灰铁模几千到一万多模次,钢模保养得当能上三万。涂料刷得勤、合模不硬砸,寿命翻倍这话不算夸张。
树脂砂和湿型砂铸铝,到底选哪个?
单件、大件、尺寸要求严的活用树脂砂,强度高、起模清楚;小件走量才轮到湿型砂配造型线。手上就几十件的话,树脂砂外协最省心,自己上湿型砂线,一套砂处理设备的钱够你外协好几年。
砂型浇铝的废品,主要坏在哪一步?
按我们车间的报废单统计,一半以上坏在合箱和浇注:砂芯没固定牢浇跑砂、排气不通憋气、浇温低了浇不足。除气这道工序漏做,就是整炉针孔。合箱前多花十分钟逐项检查,比浇废了重新造型便宜太多。