波纹管模具怎么成型?环形波峰的模块与真空
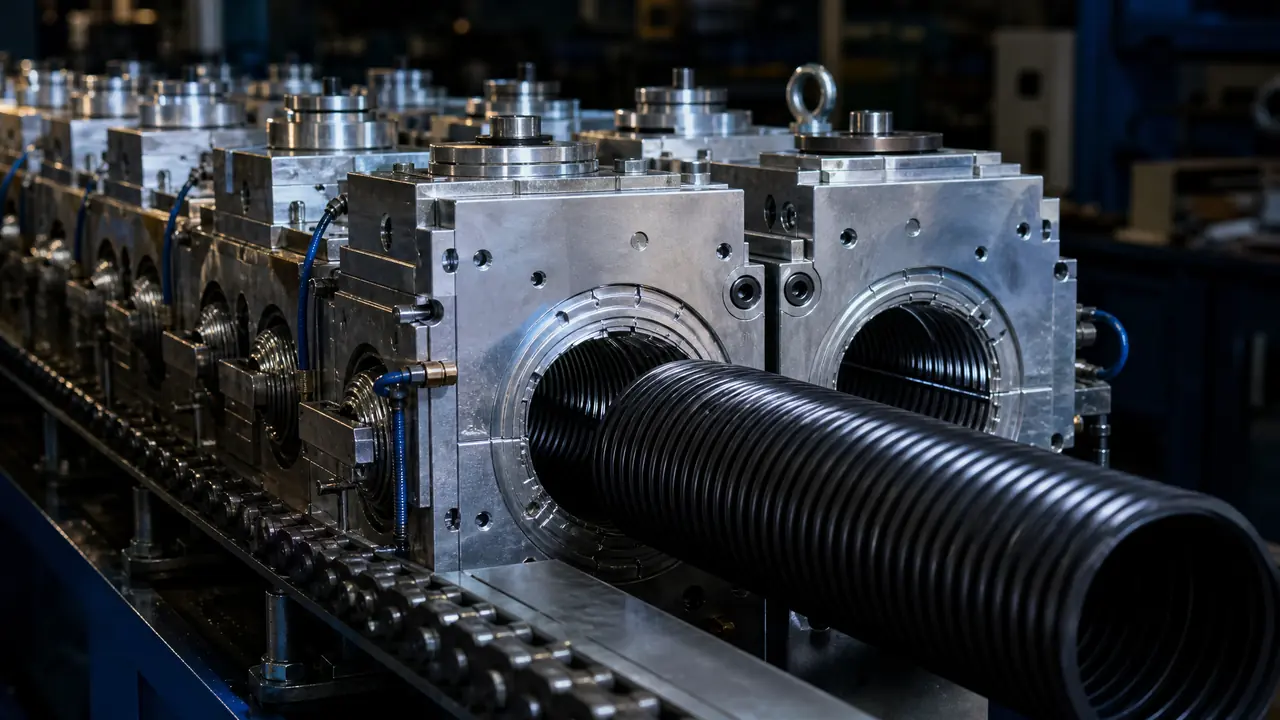
别绕了,波纹管模具的成型核心就两件事:轮转模块给环形波峰定型,真空吸附把管坯外壁拉进模块凹槽。真空度不够波峰就瘪,气孔一堵整批管全废。拿不准时先看真空表和模块气孔,再摸水温。
第一次看波纹管模具干活的人,多半会愣一下:一根直溜溜的管坯从挤出机里出来,怎么转一圈就变成一环套一环的波纹?说实话我当年也是。搞明白之后发现原理一点不玄:模块给形状,真空给贴合,水给定型,三样凑齐波峰才饱满,缺一样出来的就是次品。
整套系统长这样。挤出机把塑化好的管坯送进机头,成型机的链条上挂着一长串成对合模的模块,模块跟着链条往前走,管坯正好从两片模块合起来的空腔里穿过。模块内腔接负压,软化的外壁吸进凹槽,同时水路通进冷却水,走到链尾模块一张开,带着环形波峰的管子就出来了。听着不复杂,可每个环节都有坑,下面拆开讲。
成型模块:环形波峰的骨架
成型模块是成对合模的金属模块,内腔车出环形凹槽,链条带着整串模块轮转,管坯外壁吸进凹槽就成了波峰。一套双壁波纹管模具动辄三十到七十对模块,常见的以合金铝锻造为主,波峰位置嵌有冷却水路,模块本身的加工精度直接决定波峰合不合得上。
先说数量和配比这个事。口径110的双壁波纹管,一套成型模块常见配50对上下,模块间距、链节长度都是按口径定死的,换口径就等于换整条模块链。我们去年帮一个厂换300的模块,全套六十多对,停机换装连调试花了差不多两天,所以排产的时候口径切换越少越省。
精度这块,行业普遍要求合模错位控制在0.1到0.2毫米以内。超了会怎样?外壁波峰上会出现一条纵向的接缝飞边,轻的能用刀修,重的直接判废。这里头的加工活儿离不开车铣磨和线切割,模块凹槽基本都是CNC粗铣加电火花清角做出来的,各道工艺差在哪,可以看看这篇车铣磨放电线割五大工艺的对比,对着理解模块的工序链会顺很多。
材料上多说一句。合金铝导热好,冷却快,但表面软,磕一下就是一个坑,模具在链轨上磕磕碰碰十来年,坑洼全写在管壁上。所以模块装链之前,我会先拿手电逐对照内腔,看见划痕直接挑出来修,别等上了机再发现,那时候拆一趟就是半天。
真空吸附:管壁怎么贴进凹槽的
真空吸附靠模块波峰面上的小气孔抽气,把塑化管坯的外壁吸贴到凹槽内壁,真空度一般稳定在负0.05到负0.08兆帕之间。气孔直径多在0.8到1.2毫米,孔一堵吸力就散,波峰立刻瘪下去,这是波纹管生产里最常见的现场故障。
真空这块我踩过的坑最多。有一年赶一批排污管,波峰浅了快一半,起初以为是挤出量不够,把机头转速提上去,结果内壁跟着起皱,越调越乱。查了一下午,最后发现是模块气孔让塑化剂析出的黏物堵了大半,拿细钢丝一个个通完,真空表从负0.03回升到负0.06,波峰当场就鼓起来了。从那以后我们车间的规矩是每班开工先逐对检孔,宁花二十分钟,不赌半天产量。
温度也得分两头看。管坯刚出机头的时候有两百度上下,进到模块里全靠真空把它按住,这个当口模温一高,外壁就跟发面似的粘在模块上,脱模时波峰带毛刺。冷却水温我们控制在8到15度,夏天尤其得盯紧,水温一过20度,波峰高度肉眼可见地往下掉。真空、温度、速度这三个量是联动的,模块走得快、挤出跟不上,波峰节距就拉大;走得慢又堆料。配速没有公式,靠的就是开机那半小时边看边调。
波峰不饱满,现场先查哪三样?
先查气孔通不通,再看真空表够不够负0.05兆帕,最后摸冷却水温超没超20度,三样排查顺序别乱。这三样覆盖了八成以上的波峰缺陷,查完还没好,再回头动挤出量和车速,动一次只改一个参数,不然出了问题都对不上号。
磨损是另一个隐形杀手。模块波峰面用久了会磨出浅坑,吸出来的波峰尖就发圆,跟新模块放一起对比一眼就能看出来。浅坑不深的拿油石修一修再抛光还能用,坑深的就得焊补重加工,现在不少厂给铝模块做激光焊补,热影响区小,补完不塌角,各家焊机的差别这篇模具激光焊机与氩焊冷焊的对比里讲得挺细,选型前值得翻翻。
再啰嗦一个容易被忽略的点:密封。模块跟真空腔的贴合面有缝隙,负压就上不去,表压看着正常,实际到波峰位置的吸力差了一大截。判断办法土但管用——开机时拿手贴近模块缝隙感觉漏不漏气,或者摸管子外壁,哪节软塌塌问题就在哪节。
话说回来,波纹管模具看着零件一大串,道理还是开头那三句:模块给形状,真空给贴合,水给定型。真空表和气孔这两个地方盯紧了,波峰能稳住八成,剩下的都是慢功夫,调多了手上自然有数。
常见问题
一套波纹管成型模块大概多少钱?
按口径和对数算,小口径几十对的一套几千到两三万,口径越大越贵,三百往上的一套五六万也常见,具体看模块材料和加工精度。下单前建议问清合模精度和保修条款,别只比单价。
双壁和单壁波纹管模具是一回事吗?
不是。单壁波纹管只有一层波纹,模块只管外壁成型;双壁要内外两层同步,外层靠模块加真空,内层还得保圆,模块内腔更深、水路更密,结构复杂一截,价格自然也高一档。
波纹管成型速度一般多快?
模块线速度常见每分钟零点五到两米,口径大的走慢些,口径小的能快一点。快慢本质上是跟挤出量配速,单提车速不管挤出,出来的就是节距忽大忽小的废管。
模块气孔总堵有什么根治办法?
根治谈不上,得从析出物的来路上压:配方里的助剂能减则减,模温控住别过高,让助剂少往外冒。日常就靠每班通孔加定期把模块拆下来用清洗剂泡,嫌麻烦的厂干脆配两套模块轮换保养。