模具打光怎么上手?省模目数顺序、手法和一笔时间账
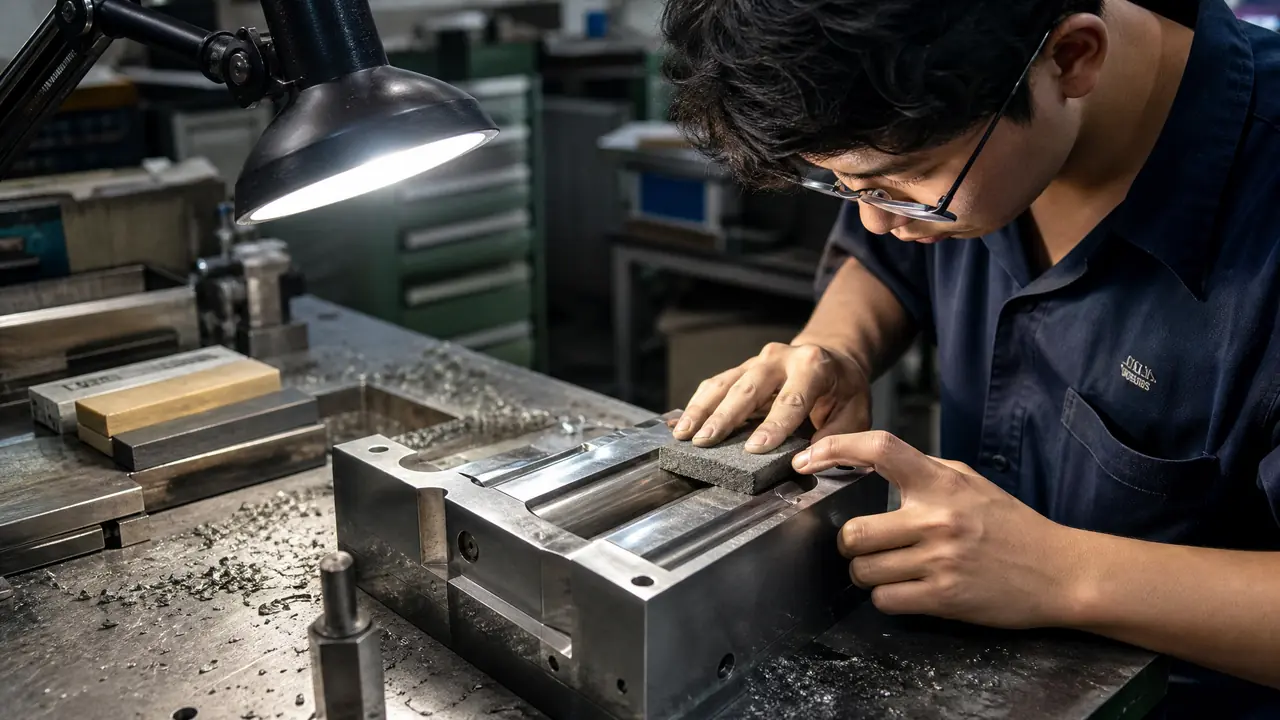
答案很短:模具打光手上功夫顶三成,目数顺序和耐心顶七成。320目油石清底,砂纸400目逐级换到1500目,每级换向,力道走手指不走手掌,普通光面学徒练三年能接活,A级光面永远留给老师傅。
五年前我进模房当学徒,第一天报到,师傅扔给我一块报废模芯和半包砂纸:打光去。模具打光这活,我原以为拿砂纸随便蹭蹭就完事,一个上午蹭下来被他一脚踢开——整面全是交叉乱纹,一块好好的料让我磨成了花脸。那天才知道,打光是行里的老叫法,图纸和报价单上写的是省模、抛光,而新学徒的头半年,基本都耗在废料堆里练手。
我的判断是:这活儿手上功夫顶三成,目数顺序和耐心顶七成。目数不会排,手再稳也是白磨;顺序走对了,手生无非慢一点,磨出来的面至少能看。我自己从废模芯磨到独立接外观面,用了三年,中间翻的车、扣的钱、挨的骂,都在这篇里了。
打光的目数顺序:每一级只管干一件事
打光的顺序是320目油石清刀痕和放电层,砂纸从400目逐级换到1500目,每级换个方向,上一级的痕看不见了才准换号。后面所有手法都建立在这条顺序上,跳级是学徒期最常见、代价也最大的错。
先说个常识打底。CNC加工完的型面留着0.02毫米上下的刀痕,走火花机的面更麻烦,表面还有一层5到10微米的变质层,又硬又脆。省模第一步就是拿320目油石蘸煤油,把这层东西整个清掉,看到钢面发亮、没有花斑才算干净。这步偷懒,磨到一半变质层成片剥落,面上是一个个坑,只能推倒重来。
清完底换砂纸,从400目起步,400、600、800、1000,普通光面到1500目收口。规矩就一条:每一级把上一级的砂痕磨没了才许换号。想快从400直接蹦到1000的,深痕全埋在底下,钻膏一盖看着挺亮,一上机全现形。我见过最惨的一副模芯就这么报废的,A面整片橘皮,客户透明件直接拒收,退回去重磨,白搭三天。
为什么每换一级必须换个方向磨?这是打光里最值钱的一招。上一级的痕跟这一级的磨向垂直,对着灯一照,哪儿没磨干净清清楚楚。要是全顺着纹磨,痕叠着痕,灯下看着挺平整,底下其实埋着上一级的深痕。我师傅的土办法是每磨完一级,拿手电贴着面斜照一圈,他还不放心的时候,让我用他那副掉漆的老花镜再看一遍。说实话,第一年我烦透了这套流程,后来被返工几次才服气。
还有个细节新手必踩:砂纸里夹进一粒粗砂,整面就多一道拉痕。这种深痕比粗痕难治十倍,得往回退两级目数重磨。所以每换一级,先拿煤油把面洗一遍,把上一级的沙冲掉再动手。煤油在省模里就是万能的,调钻膏、洗面、润滑全靠它。
完整版从粗抛到精抛的工序链、哪一步最容易翻车,模具镜面抛光流程是怎样的?从粗抛到精抛逐级拆解里写得比我细,建议对着排自己的工序卡。
省模手法:方向、力道和师傅的几条老规矩
省模手法是平走直纹、逐级换向,力道靠手指不靠手掌,曲面拿竹片垫砂纸,手汗、油污和粗砂粒是拖花的三大来源。平面上画圈、手掌压着磨,是学徒最典型的两个坏习惯。
方向上,平面永远走直纹,不许画圈。画圈磨出来的是网状乱纹,注出来的件面上有一圈圈的雾感,客户拿放大镜一照就露馅。换向就是前面说的每级换90度,直着走,换着磨,两条规矩凑一起才是完整的手法。
力道上记一句话:劲在指头,不在手掌。手掌压上去感觉挺平,其实手腕一沉,边缘和R位就塌。我学徒第二年吃过亏,给一套家电外壳模的清角蹭砂纸,手一沉塌了大概两丝,0.02毫米。试模直接飞边,钳工返工半天,师傅替我顶了责任,我半个月绩效没了。从那以后我蹭R位全靠竹片,无名指搭在旁边的基准面上借力,手就不敢乱沉了。
曲面用竹片或者直接指头垫砂纸蹭,平面拿锉刀包砂纸推,油石只管清底和大平面。有老师傅清角是拿旧锯条磨薄了包砂纸捅进去,这个巧劲儿我练了半年才敢用。
再立三条铁规矩,都是拿教训换来的。手汗:磨到1000目以后不许空手摸面,汗渍吃进钢面,抛出来一个手印发花;油污:手上有机油不许碰面,精抛前先用洗手膏搓过再上;粗砂:上面讲过,每级换号前煤油洗面。老实讲,这三条写进厂规一点不夸张。
对了,有一回煤油断货,师傅让我拿柴油顶了一下,黏,砂纸糊死拖不动,面还发乌,后来老老实实去五金店补货。真要应急,除蜡水勉强能顶一阵,机油是万万不能沾的。
打光的时间账:学徒和师傅差的不只是手
打光的时间账要连返工率一起算:同一面磨到1000目,师傅五六个小时,学徒第一年要磨两天,一套模的省模占总工期两成上下。算工钱时把返工概率加进去,才是真实成本。
我学徒期记过流水账。同一个巴掌大的型芯面,磨到1000目收口:师傅五六个小时出头,我第一年磨了将近两天,第三年缩到八九个小时。差距不在手上快慢,在返工率——我磨十个面有三个被他打回,他基本一次过。账就是这么拉开的。
| 阶段 | 同一面磨到1000目 | 被打回重磨 | 当时能接什么活 |
|---|---|---|---|
| 学徒第一年 | 14-16小时 | 约三成 | 内模非外观面 |
| 学徒第三年 | 8-9小时 | 一成上下 | 普通外观面 |
| 老师傅 | 5-6小时 | 半成以内 | A级光面、清角 |
往大了算:一套两板模,前后模加滑块十几个省模面,普通光面档,厂里排的工时是五到七天;要A1级光面,两个师傅轮班一星期往上。省模外发就是这么贵起来的,行价一个巴掌大的面几百块起步,镜面按面积收,一平方厘米八到十块是常见区间,这些是我经手报价单里自己的经验数。老板心里那本账很简单:简单面自己钳工磨,外观面外发专门省模的师傅,磨废一个面的返工钱比外发贵多了。
想入这行的可以顺带看看行情,余姚模具抛光招聘信息怎么看?抛光师傅的工资行情和入行门槛里写了抛光岗的工价和门槛,跟我经历的差不了太多。
现在我带徒弟,第一天还是让他蹲角落里磨废模芯。他嫌枯燥,我说我当年也这么想,直到自己磨的第一个面在灯下连灯影都定得住,才明白打光的门道全在那块废铁上。你手里那包砂纸,400目到1500目排好队,一级一级来,慢就是快。
常见问题
打光和抛光是一回事吗?
行里基本当一个意思用,广东不少厂叫省模,北方很多师傅叫打光,图纸和报价单上写的是抛光。硬要细分的话,老师傅嘴里的打光多指砂纸这一段,上了钻石膏和毛毡轮才叫抛光。
新手练打光多久能独立接活?
看活源。天天蹲省模位的,像我这种一年到头有面磨的,三年能独立顶普通光面。厂里一个月就几套模的,五六年手也生。想快就去专门做省模外发的作坊,一天十几个小时练出来的。
打光会把尺寸磨超差吗?
会,而且是真事故。精加工留给省模的余量就两三丝,磨超了轻则补焊重则报废。平面拿百分量表着量,R位和清角全凭手感,塌一丝就是飞边,这也是老师傅不让新手碰清角的原因。
省模的煤油能用什么代替?
应急可以用洗模水或者除蜡水,凑合能顶。机油千万别用,太黏,砂纸糊死拖不动,面还发乌。做镜面那几步最好还是煤油,干净、挥发快,几块钱一瓶,不算成本。
省模外发和自己厂里磨,哪个划算?
简单内模面自己磨,一个面几百块的外发钱省下来是真金白银。外观件、透明件别省,专门省模的师傅有手艺也有全套钻膏毛毡,自己磨废一个面的返工钱比外发贵。我们厂现在就是这个分法。