模具镜面抛光流程是怎样的?从粗抛到精抛逐级拆解
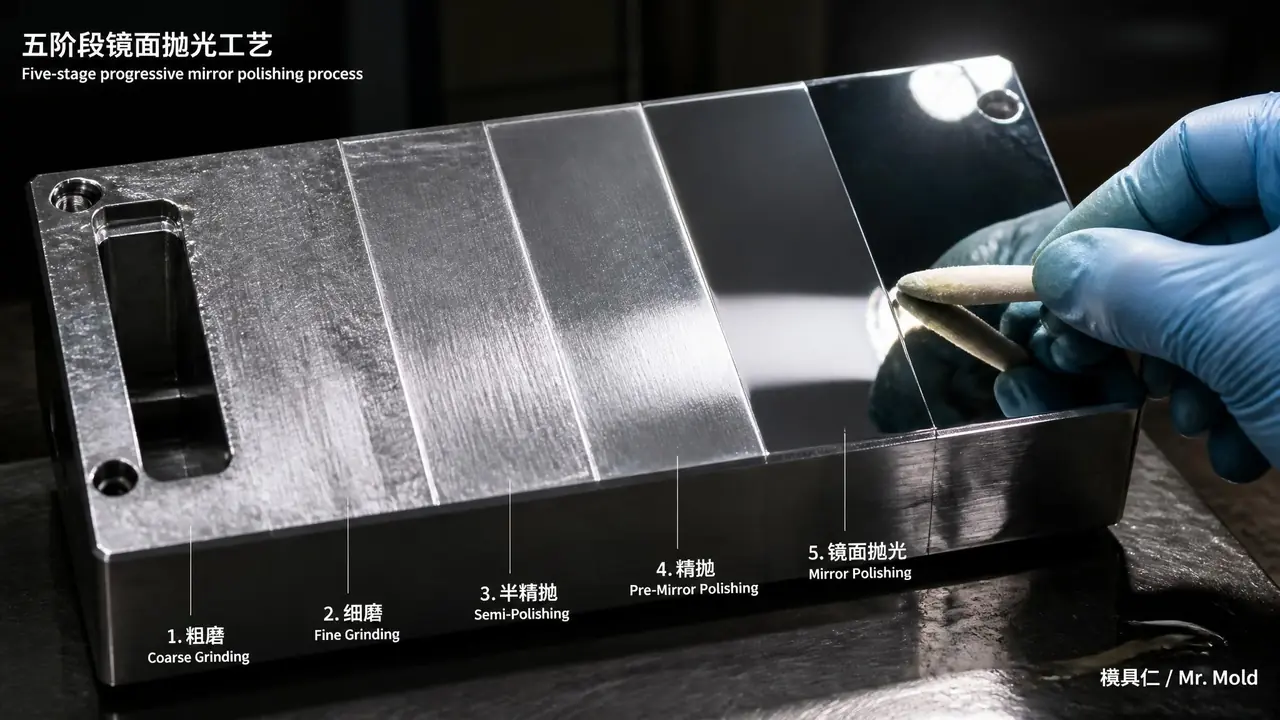
先说结论:模具镜面抛光流程就是逐级换料——油石推平、砂纸打细、钻石膏出光,每一级以消掉上一级的划痕为过关标准。跳级是最常见的翻车原因,返工一次至少搭半天。动手前把目数顺序背熟,验收带支手电和酒精。
模具镜面抛光流程这东西,说复杂不复杂,难的是每一步都肯老实做。上个月我们车间一块滑块返工,起因是新来的徒弟从#320油石直接跳到了#1500砂纸——表面看着挺亮,喷上酒精拿到灯下一斜照,油石留下的交叉纹全在底下躺着。我让他退回#600重做,白白搭进去一个下午。
抛光这个工序,设备帮不上太多忙。气动笔、超声波机、钻石膏,谁花钱都买得到,真正的差别在顺序和耐心。我的判断是:把五个级别的顺序和过关标准背下来,比练任何花哨手法都值钱。这篇就按车间实操的顺序,从粗抛一路拆到精抛,目数、耗时、检查办法全给你。
从油石到钻石膏:镜面抛光的五个级别
模具镜面抛光流程分五级走:粗油石推平刀纹、细油石收面、砂纸逐级打细、钻石膏出光、绒布配微粉收尾,每一级以消掉上一级的划痕为过关标准,没过关绝不换料。这五级背后是三种研磨逻辑的接力。油石是刚性研磨,硬质的平整刀面能削掉表面的高点,负责把CNC留下的刀纹推平;砂纸是弹性研磨,磨粒附在软背基上,跟着表面起伏走,只能把粗糙度变细;钻石膏算化学机械研磨,靠微粉加介质把面抛到反光。顺序乱了,后面的料救不了前面的坑。
| 级别 | 研磨料 | 大致粗糙度 | 参考耗时(120×80滑块) |
|---|---|---|---|
| 1 粗磨 | #220-#320油石 | Ra0.8μm左右 | 40-60分钟 |
| 2 中磨 | #600-#800油石 | Ra0.4μm上下 | 30-40分钟 |
| 3 细砂 | #1000→#1500→#2000砂纸 | Ra0.1μm附近 | 每道15-25分钟 |
| 4 出光 | W3.5钻石膏(约#3000目) | Ra0.05μm左右 | 30-45分钟 |
| 5 收尾 | W0.5钻石膏配绒布 | A1级镜面 | 20-40分钟 |
这套分级跟行业通行的六级工艺标准是一路货,只是各厂叫法不同,有的把油石拆成三级,有的把出光再分两道。想看更完整的分级对照和等级定义,可以翻翻这篇模具抛光的六级工艺标准,两篇对着看思路就齐了。
再说目数这个概念。油石和砂纸上的"目"指的是每一平方英寸里的磨粒数,数字越大颗粒越细,#220是明显的粗砂,#2000摸上去已经跟绸子差不多。钻石膏用的是另一套标记,W值表示微粉的直径,W3.5折算下来大概3000目上下,W0.5对应10000目往上。买料的时候别被销售绕晕,记死一条:每一级只比上一级细一到两档,跳三档等于白抛。
每一级怎么干:手法、耗时和我踩过的坑
油石必须配煤油湿磨并且经常修刃,砂纸每换一级把打磨方向转四十五度,钻石膏选油溶性、配羊毛毡低速抛,全程戴指套,汗渍蹭上去就是锈斑的种子。手法说穿了不值钱,值钱的是每一步都做足量。
油石阶段最常见的错是干磨。磨粒碎了以后黏在油石面上,再往回拉,型面上就是几道深沟,后面两级全在给这几道沟打工。我们的做法是煤油当介质,推十几下就把油石在废钢块上修一修刃,让棱口保持锋利。推的方向跟刀纹成四十五度,下一级再转回来,交叉着走,靠交叉纹判断有没有把上一级的方向磨干净。
耗时我有实测。前一阵一块120×80毫米的718H滑块,我拿手机秒表记过:#320油石两道共55分钟,#800油石35分钟,砂纸从#1000到#2000三道各20分钟左右,W3.5钻石膏40分钟,末级W0.5配绒布25分钟——不算清洗和检查,纯手工接近三个半小时。行业里报价按面积和等级走,你心里有这个时间底数,跟供应商谈价就不容易被忽悠。
砂纸阶段的关键动作是换级转方向和酒精检查。每换一级,喷点酒精把面擦净,拿强光手电斜着照,上一级的纹路看不见了才准往下走。有回我偷懒,#1000打了半天纹还在,回头一查,是#800油石那一道没磨够量——问题从来不在当前这一级,在上一级。
到了钻石膏这一级,环境比手法更要紧。抛光间最好跟车间隔开,师傅别在旁边抽烟,灰尘落在新抛的面上,一转就是一圈划痕。膏体抛到发干时补一滴煤油,别硬顶着干抛,那是橘皮的来源之一。设备方面,超声波抛光机在骨位、清角这些手工够不着的死角确实有优势,大平面还是手工稳,三种机型的实测我写过一篇模具抛光机选型对比,买设备前可以对照着看。
为什么跳级必翻车?
跳级的本质是拿弹性研磨去消刚性研磨留下的深痕:砂纸只能把粗糙度变细,削不平油石留下的高低差,深纹全藏在底下,级数越高反而越藏不住。这就好比墙面有坑,你拿抹布反复擦,只能把浮灰擦干净,坑还在那里,越上漆越明显。
机理展开讲两句。油石的切削刃是硬碰硬,专削高点,把面推成一个大平;砂纸的磨粒嵌在软基上,遇到高低差会顺着让过去,凸的地方磨得多,凹的地方基本碰不着。油石那道漏掉的交叉纹深度可能有几微米,到了钻石膏阶段,微粉连这两三微米都啃不动,于是纹路原样复制到镜面上。开头那个徒弟的滑块就是这么废的。
跳级的代价也实在。普通外观件返工一道,半天到一天;透明件要是已经抛到末级才发现底纹,整块面退回油石重来,抛光费按面积算,一平方厘米几块到十几块是行业普遍行情,等于白烧。等级和行情价的细节,这篇镜面抛光加工全流程里讲得更全,我就不重复了。
话说回来,那个徒弟现在做滑块,开工前先拿油性笔把目数顺序写在工件旁边的夹具上,做完一级划掉一级。你要是急着验一套镜面模,记住最省事的办法:带支强光手电、一瓶酒精,斜着照,纹路骗不了人。
常见问题
镜面抛光一定要用钻石膏吗?
看目标等级。做到A3级,砂纸配上普通氧化铬研磨膏也够得着;A2以上基本离不开钻石膏,W0.5是常备料。光学件要求A1的话,末级还得上绒布加W0.5慢慢收,急不来。
一套模具镜面抛光大概要多久?
看面积和等级。小镶件几个小时,整模做到A2级两三天很正常,A1级磨上一周也不稀奇。报价时让对方拆成"面积×等级×工时"给你算,报一口价的要多留个心眼。
抛光机能完全替代手工吗?
替代不了。机器在大平面和规则曲面上提效明显,棱边、清角、深腔死角还是手工的天下,镜面的末级几乎全是手工收的。合理用法是机器做前三级的量,人做后两级的活。
镜面抛完之后怎么保住光度?
防锈油抹匀、绒布包好、别拿手直接摸型面。汗渍一晚上就能点出锈斑,A1面尤其娇气。停机再上线之前,先用酒精把型腔擦一遍,比什么保护剂都管用。