模具雕刻用什么机器?雕铣机、雕刻机与加工中心的分工
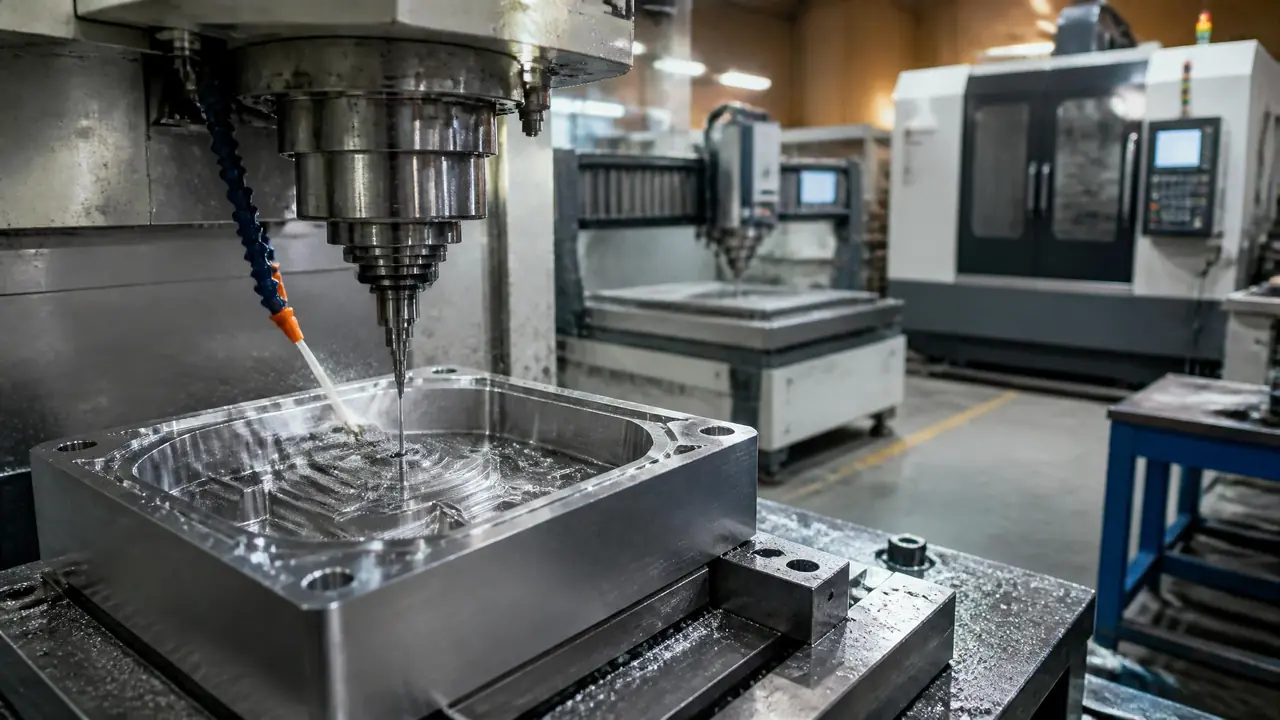
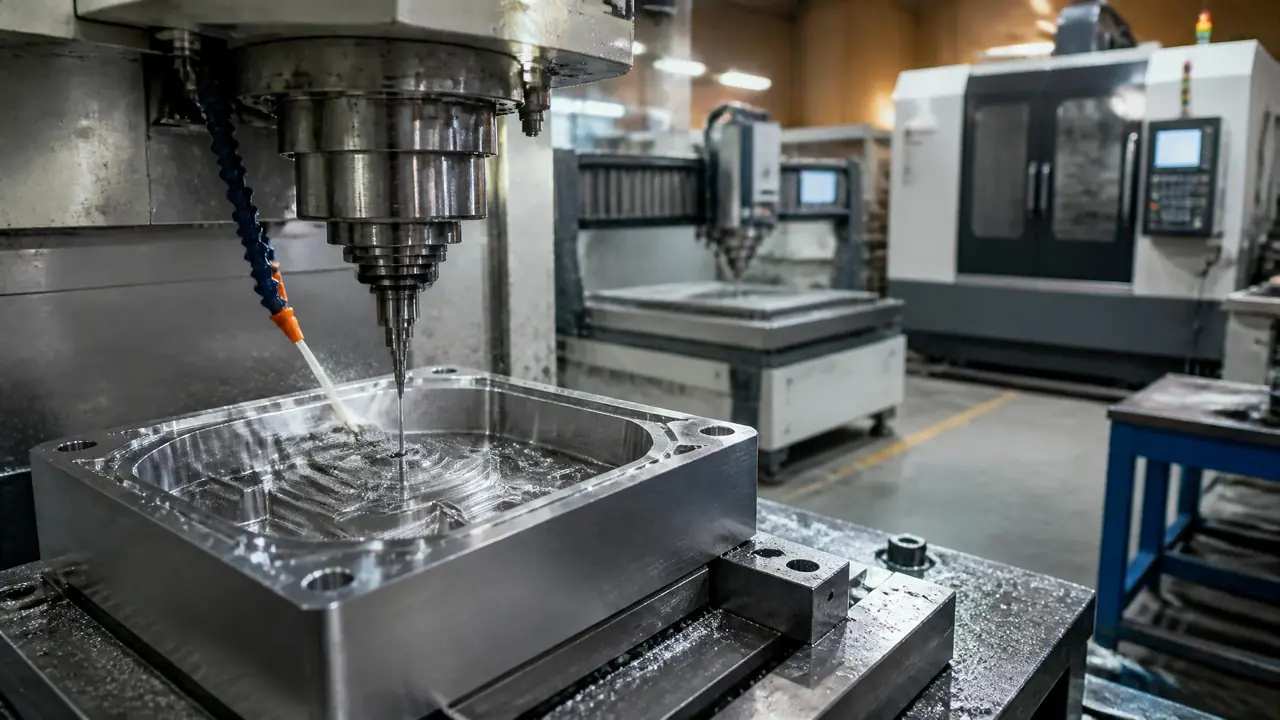
先说结论:模具雕刻没有全能机型,雕铣机、雕刻机、加工中心各管一段,分工比挑品牌重要。依据是三类设备在主轴、刚性、转速上的硬差异,谁也替代不了谁。下单前先把活型分清楚,再决定添哪台。
「模具雕刻用什么机器?」这个问题我一个月总要被问好几回,问的人手里多半攥着一张电极图,或者一块带花纹的型腔样板。我的看法很直接:没有哪台机器能包圆,雕铣机、雕刻机、加工中心三者怎么分工,比选哪个牌子重要十倍。选错机型,轻则慢得让人怀疑人生,重则把几万块的核心钢料直接干废。
我们车间就交过学费。前几年做一套瓶盖模,图省事把小型腔留在老加工中心上精雕,0.6毫米的清角刀刚切进角落,主轴一颤,刀断了。取断刀耗掉一整个下午,切削液混着铝屑糊了满台。后来这类活全部挪去雕铣机,同样的角位一次过,再没回过头。
三种机器差在哪,一张表看明白
雕刻机转速高功率小,只吃浅层纹样;雕铣机是雕刻与铣削之间的机型,小刀也能扛切削;加工中心刚性最强,管大件开粗和大型腔。这三句话就是全部底层逻辑,剩下的都是细节。
广告级雕刻机最早是从广告字、印章那行渗透进模具车间的,主轴动辄24000转,功率却只有一两千瓦。雕个0.3毫米深的字模轻快得很,你让它开粗一个巴掌大的型腔,它只会嗡嗡叫着磨洋工。雕铣机的出现就是为了填这条缝:转速跟雕刻机接近,床身、丝杆和导轨却按切削受力来设计,Ø1毫米的刀敢下0.3毫米的吃刀量。加工中心就不用多说,行程大、刚性好,模架和大开粗的活全压在它身上,唯独0.8毫米以下的小刀使不顺手,转速跟不上,一使劲就断,前面瓶盖模那把刀就是例证。
| 机型 | 主轴常见转速 | 擅长的活 | 干不好的活 | 价格档位 |
|---|---|---|---|---|
| 广告级雕刻机 | 20000-24000转 | 字体、日期码、浅花纹、小浮雕 | 深腔开粗、硬料重切削 | 几千到8万 |
| 雕铣机 | 18000-36000转 | 电极、小型腔精雕、清角、0.5毫米以下小刀 | 大余量开粗,效率只有加工中心的零头 | 8万-25万 |
| 加工中心 | 8000-12000转 | 模架、大开粗、大型腔粗精铣 | 0.8毫米以下小刀,容易断 | 30万-80万 |
表里价格是行业普遍行情,各地有浮动,进口品牌往上再加一截。要是你正赶上建新车间或者补设备,设备这条线的预算思路值得先捋一遍,模具设备选型采购指南里从注塑机到CNC整条清单都列过,可以对着算账。
什么活该交给雕铣机
铜公和石墨电极是雕铣机的主场,小型腔精雕、骨位清角也归它管;大面积开粗别压给它,那是在烧工时。判断标准就一条:刀越小、型越碎,越该上雕铣机。
我自己最喜欢用雕铣机干电极。石墨电极用Ø2球刀,单边留0.05毫米火花位,一支中等大小的电极40分钟上下出活,就是粉尘大,吸尘器必须开着。铜公麻烦些,导热好、粘刀,转速拉到24000,切削液高压冲着走,进给不敢给太狠,同样大小的电极得预留一个多小时。小厂外发电极一根一两百块,还要等人家排产,一台二手雕铣机八九万,一年干下来基本回本,这笔账我帮两个朋友算过,都划得来。
机器只是半件事,刀路是另一半。雕铣的刀路讲究分层薄切,等高加清角的组合在小刀上最稳,我在模具编程从UG到CNC的学习路径那篇里提过,新手最容易犯的错是一条刀路干到底,刀在角落里骤然加载,断刀十有八九出在这。跑石墨还有一个冷知识:吃刀量宁小勿大,石墨脆,一刀啃深了棱边直接崩渣,电极修都没法修。
一副模具从开粗到雕字,机器怎么排班
正常排法是加工中心开粗粗铣,雕铣机接管小型腔和清角,雕刻机最后上做字、日期码和浅花纹,三道活基本互不抢台。排产的口诀就是从大到小、先粗后细。
型腔开粗留给加工中心,侧壁和底面留0.3到0.5毫米量。淬过火的硬料件该线割线割、该电火花电火花,雕铣机只碰软料和预硬料,HRC50以上的料别为难它,主轴轴承会记仇。等型腔基本成型,雕铣机上精雕,0.5到2毫米的刀把角位和细骨收干净,留量压到0.02毫米以内才算合格交接。
字和纹放最后。模具里的日期码、厂标、客户logo,一台几万块的数控雕刻机半小时就能雕完,深度0.2到0.5毫米随调,雕坏一面大不了堆焊重来,位置在非关键区就行。大面积皮纹另说,那走蚀纹工艺,药水咬出来的,跟雕刻是两条路。把整副模的工序串起来看更清楚,从粗加工到精加工的完整工序链那篇按顺序排过活,雕字和清角卡在哪个节点、跟合模时间怎么咬合,那里写得比我细。
再多提一句皮纹。雕出来的纹是刀痕,锋利、有立体感,适合logo和小面积防滑纹;蚀纹是化学咬出来的,柔和、均匀,家电外壳那种整面皮纹全是它的地盘。模具蚀纹从皮纹编号到蚀刻深度那篇里对比过两种效果,客户拿样品来说「照这个纹做」的时候,先分清是雕还是蚀,两边报价差得远,工序也完全不同。
添设备前,三个坑先看一眼
别拿广告机的预算买雕铣机,别信一台机器通吃的销售话术,验机先打表再试切,缺一样都容易花冤枉钱。这三个坑每一个我都见过真人踩。
第一个坑是拿广告雕刻机硬干模具的活。几千块的机器床身薄,干两天导轨就旷,字雕深一点主轴直接抱死。真要省预算,至少选铸铁一体床身、丝杆传动、功率2千瓦往上的机型,差价看着肉疼,修机的钱和时间更疼。
第二个坑是转速迷信。销售爱吹36000转,实际精雕小刀18000到24000转最常用,转速再高刀尖发热反而烧刀。关注点该放在床身刚性和重复定位精度上,像样的雕铣机重复定位能做到0.005毫米左右,这比转速数字实在得多。
第三个坑是配套没算全。雕石墨要配吸尘,雕铜公要配高压冷却,刀具得备0.5到6毫米一整排,CAM软件授权一年又是几千块。零零碎碎加起来,预算得多留两三成才不至于买回来开不了工。
说回开头那个问题。模具雕刻用什么机器,先看你手里的是什么活:字和浅纹,几千到几万的雕刻机够用;电极、小腔、清角,掏十几万上雕铣机不吃亏;模架和大开粗,别折腾,老老实实交给加工中心。拿不准就把待加工的图纸发给设备厂让他们试切,靠谱的厂家敢接这一手,不敢试切的,你自己心里也就有数了。
常见问题
雕铣机能当加工中心用吗?
小厂过渡期可以,模架不大、料不厚的时候勉强撑得住。真接了大模架的活你会发现开粗慢一截,主轴和床身的刚性摆在那,硬顶只会让精度掉得快。预算紧就先用雕铣机顶两年,活量上来了再加加工中心,别反过来。
模具上的花纹都是雕刻机做的吗?
不是。小面积的花纹、logo、防滑纹可以雕,大面积皮纹比如家电外壳、汽车内饰那种,行业里基本走蚀纹,药水咬出来均匀还不留刀痕。拿到样板先判断是哪种工艺,再决定找谁做,找错了白跑。
二手的雕铣机值得买吗?
能买,但要看两处:主轴空转半小时摸上去温而不烫,打表检Z轴反向间隙,超过0.01毫米就往下砍价或者放弃。我一个朋友那台二手的用了三年,省下的钱够换一根新主轴,账是划算的,前提是你自己会验机,或者带个懂的师傅去。
雕刻模具用什么软件编刀路?
广告级雕刻机常用JDPaint,排字改字方便;雕铣机和加工中心一般走UG或者PowerMill,清角和电极刀路都熟。小厂两种都装,按活切换,不算折腾,别指望一个软件吃遍所有活。