压铸模具加工的三个要命处:深腔水路、排气块和真空淬火外协
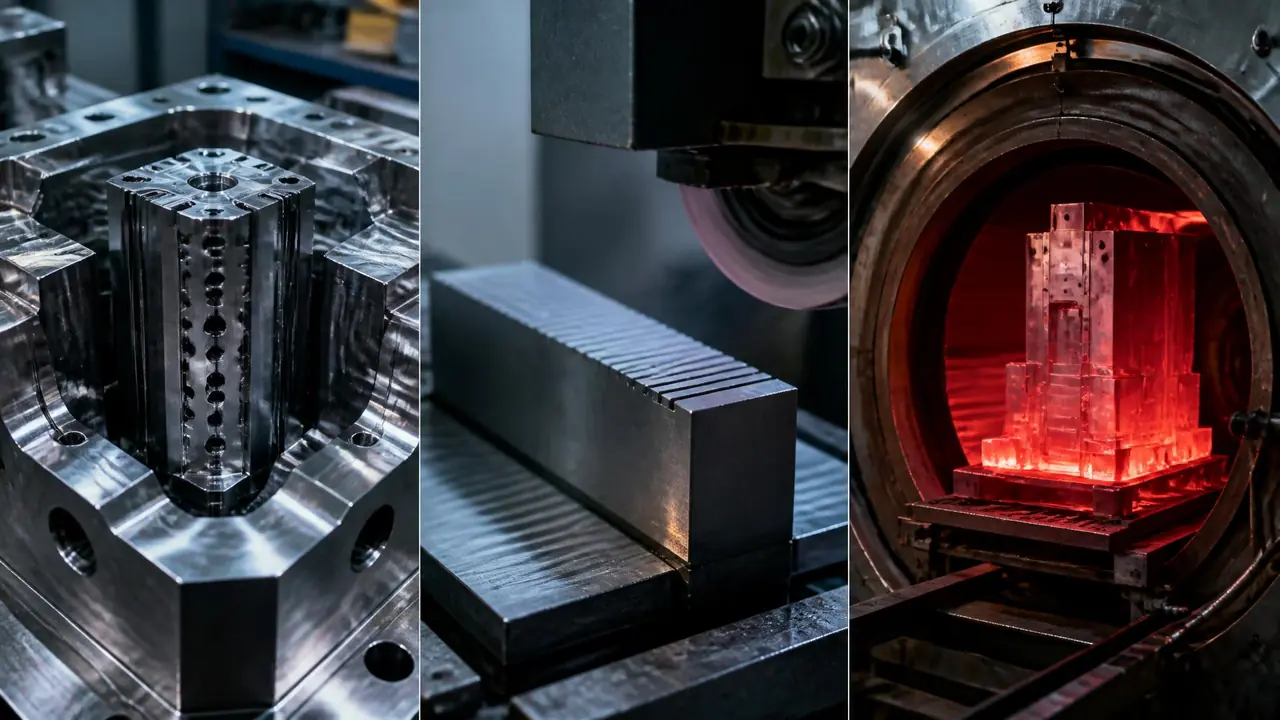
先说结论:压铸模具加工的生死线不在开粗精铣,在深腔冷却水路、排气块和真空淬火这三处看不见的地方。水路离型腔面差五毫米,寿命能差一倍;排气缝深一丝,气孔率翻着涨;外协淬火少一次回火,模芯开裂只是时间问题。盯加工,就盯这三处。
做压铸模具加工十来年,我算是看明白了,翻车的地方翻来覆去就那几处。上个月一副新能源电机壳模,腔深一百八十多,试压打到两千多模次开始粘模拉伤,客户在电话里嗓门很大,一口咬定是我们钢材有问题。模芯拆下来一量,水路中心离型腔面整整四十二毫米,热量根本带不出来,钢再好也白搭。
这就是这个行业的现状:机床谁都买得起,刀路谁都会编,真正分高下的全是图纸上不显眼、试压时才炸雷的地方。冷却水路怎么走、排气块怎么割、真空淬火怎么盯,这三样做扎实了,一副模打十万模次;做含糊了,三万模次就报废。下面我按车间里盯活儿的顺序,一样一样给你拆。
深腔冷却水路差五毫米,就是两副模具的寿命
水路中心离型腔面留15到25毫米,孔距按孔径三到五倍排,深腔够不着的位置用高压点冷管补,最近能贴到离型面10毫米。这段距离不是随手画的,是拿报废的模芯换出来的经验带。
铝合金压铸的模温常年烤在一百八十到两百五十度,模芯等于整块钢泡在铝水里,冷却跟不上,热疲劳龟裂就提前来报到。水路远了带不走热量,近了钻孔一穿帮,整套模芯直接报废。十五到二十五毫米这条带,深腔件我一律贴着二十毫米走,宁可回路多绕两圈,不冒这个险。
加工手段也有讲究。深腔的水路大多是斜孔交叉,普通麻花钻打过五倍孔径就开始飘,枪钻能打到一百倍深径比还直,直径八毫米的孔斜打六七百毫米深是家常便饭。交叉处最怕串水,两个斜孔一打通,冷水抄近道跑了,热区照样干烧。堵头和隔水片一个不能省,O型圈槽的粗糙度也要卡住,不然试压当天就渗给你看。
| 方案 | 适合位置 | 离型腔面距离 | 成本与说法 |
|---|---|---|---|
| 直钻水路 | 模框大平面 | 20-25毫米 | 低,深孔钻按小时算钱 |
| 隔水片水路 | 直径偏大的深腔底部 | 15-20毫米 | 中,多一道钻孔封堵 |
| 高压点冷管 | 细小凸台、型芯根部 | 最近约10毫米 | 高,管子一根几十块 |
水路这东西,宁可多打两枪,不能省一根管子。
装配完还有一道铁规矩:水路打六到八公斤水压,保压半小时,压力表针纹丝不动才准合模。这个坑我前年踩过,交叉孔打通了忘装堵头,试压时水直接串进顶针孔,整套模拆回重装,白搭四天,客户那边的试机费还得我们认。运水距离和回路怎么排,我们写过一篇模具冷却水路怎么布,把运水距离和冷却效率的关系算得挺细,这里不重复。
排气块和排气槽,压铸模的呼吸系统
铝合金压铸排气槽开0.05到0.1毫米深,排气块缝隙割到0.02毫米上下,位置放在金属液末段汇合的死角,塞铝了拆下来烧掉再清洗。排气不好,压射参数调到天亮也压不出好件。
铝水充填速度每秒三四十米,型腔里的气排不掉,就变成气孔和冷隔趴在铸件上。排气槽开浅了等于没开,开深了铝水钻进去出飞边珠子。铝合金我们常开零点零五到零点一毫米深,末端再接深槽把气引出去。锌合金可以放宽一档,这个差别很多人不分,拿塑料模的习惯照抄过来就出事。
排气块是几十片薄片拼起来的,片和片之间零点零二毫米的缝,全靠慢走丝一刀一刀割。割完自己先验:零点零五的塞尺插得进去、零点零八的进不去,深浅就八九不离十。位置也要挑,放在金属液末段汇合的死角,正对浇口的地方千万别开,铝水一糊全堵,等于白割。
对了,说到排气顺带提一句,不少厂的排气块是装上去就不动的。打到几千模次,缝里全是铝屑,气孔率悄悄抬头,工艺员还在那儿调压射参数,调到天亮也白调。把排气块拆下来烧掉铝屑,超声波一震,装回去又是新模。排气槽开在哪、困气烧焦怎么排查,我们有一篇模具排气开在哪写得更细,配合着看。
真空淬火外协,盯不住三样等于白花钱
H13模芯真空淬火1020到1040摄氏度,回火至少两次,硬度落在HRC44到48,出炉必须附硬度报告和变形实测,精加工单边留0.3到0.5毫米。外协的炉子你进不去,能盯的就是这三样。
真空炉一台几百万,中小模具厂养不起,热处理基本外发。料一出门就不归你管了,能做的就是把验收条件写死。我下单一律注明三样:垂直吊挂装炉、硬度报告附三点实测、回火不低于两次,少一样不签。
一样一样说。装炉方式最容易被糊弄,模芯平放在料盘里淬,出炉就是弯的,三百毫米长的件翘零点一到零点三毫米还算正常,超了就得校直,校直费另算,一来一回又是一周。硬度报告要抽三个点取最低值,HRC44是底线,低于这个数坚决退货。回火次数直接决定寿命,两次起步,温度五百六到六百度,只回一次的模芯,上机打不了几万模次就龟裂。
价格行情我也交个底:真空淬火连两次回火,一公斤八到十二块是这几年的常见区间,盐浴炉便宜三成,但变形和表面渗盐的风险自己扛。我刚接厂那年贪过一次便宜,一批模芯拿去盐浴炉淬,精加工时表面全是麻点,重淬一趟多搭一周外加两千多块,省下的三成全赔回去还倒贴。
收货别偷懒,卡尺量变形,硬度计自己复测三个点,有条件再翻翻金相报告看晶粒度。淬透性和变形怎么防,我们写过一篇模具淬火变形怎么办,外协前翻一遍,谈判的时候腰杆硬。
回到开头那副电机壳模。水路重排贴到二十毫米,凸台根部补了两根高压点冷管,排气块重新割过,模温从两百六十度压回一百九十度,连打三万模次不粘模,客户现在每个季度都来下单。压铸模具加工的功夫,说穿了就藏在这些图纸上最不起眼的毫米里,谁盯得细,谁的模就活得长。
常见问题
压铸模具水路试压前为什么要打水压?
六到八公斤保压半小时,主要防渗漏。水渗进型腔,轻则铸件气孔报废,重则高压铝水钻进水路炸模伤人。这半小时花得起,出事之后的日子花不起。
点冷管和普通直钻水路能混在一套模里吗?
能,而且我建议这么干。模框大平面走直钻水路,深腔凸台和细小型芯用高压点冷管,两套回路分开控制水温。全并到一个回路里,热的地方照样热,等于白装。
排气块堵了有什么征兆?
打到几千模次后气孔率慢慢抬头,充填末端出冷隔,压射参数怎么调都压不住,八成是排气缝堵了。拆下来烧铝屑加超声波清洗,别拿刀片硬抠,抠毛了缝隙就废了。
真空淬火回来硬度不够还能救吗?
先换三个位置复测,排除测点误差。确认低于HRC44就只能重新淬火,没有捷径。返修费用谁承担要写进合同,我们一律注明硬度不达标免费重淬,先小人后君子。