拉深模具为什么起皱?压边与间隙的账
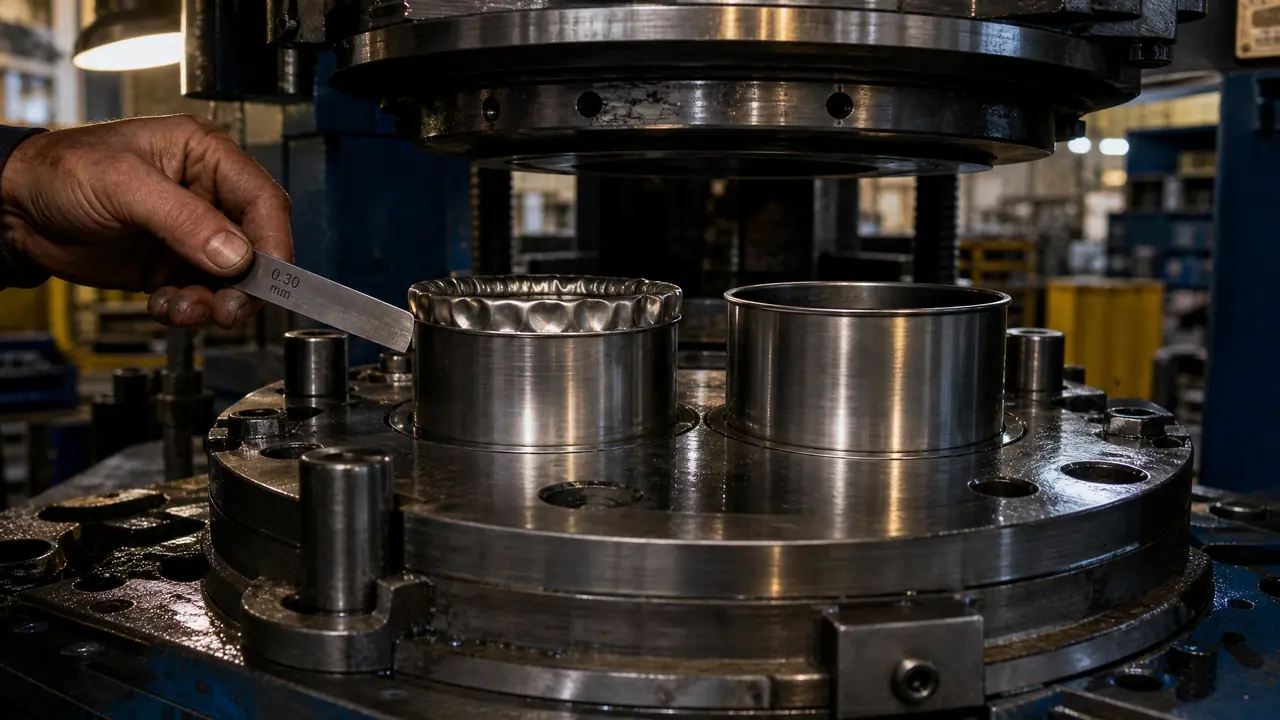
我的判断是:九成的拉深起皱,账都记在压边力不足和间隙偏大两处,材料本身背锅的少。压边不够皱在外缘,间隙过大皱在口部。调模先把压边力按料厚和接触面积估个数,再盯间隙,别一上来就换料。
拉深模具调到深夜还在起皱,这种经历你肯定见过。上个月我去一家做不锈钢水槽的厂里救火,一副模试了四天,料烧了三十多张,皱还是从口部一圈一圈往外冒。老板咬定是板料批次不行,我蹲下来摸了摸压边圈和凹模口,心里基本有数了:这账多半记在压边力和间隙头上,跟料没多大关系。
先补一句背景。拉深的本质,是凸模把一块平板料硬拽进凹模,外圈材料一边往里走,一边在圆周方向互相挤,挤到没地方去,就拱起来。拱起来就是皱。所以皱不是玄学,是材料受力的账,账算平了,皱自己就下去。
皱从哪来:切向受压是根子
起皱的根子在切向压应力:外缘材料往内收,圆周方向被挤,薄料撑不住就拱起失稳。料越薄、拉得越深、坯料相对越大,越容易皱。所以判断先看位置。外缘一圈皱,多半是压边力不够或者压边面贴合不良;口部和侧壁上段起皱,间隙偏大的嫌疑最大;要是板料中间鼓包,那得查拉深筋和流动阻力。位置不同,药方完全不同,别一皱就换料。
薄料为什么更惨?抗失稳能力大致跟厚度的三次方挂钩,0.5毫米的料和1毫米的料,同样条件下皱的倾向差着量级。我们车间最怕接0.4毫米以下薄板的大拉深件,压边松一点就皱,紧一点就裂,全靠拉深筋来回找补。
皱还有内外之分。外皱出在法兰外缘,压边就能治;内皱长在悬空段,比如筒形件转角往上的那截空区,压边圈够不着,得上拉深筋或者防皱挡板。我见过有人对着外皱拼命加压边力,其实皱长在内侧,白费一晚上劲。先分清内外,再动手。
要不要压边圈,行业里常用相对厚度粗判:料厚除以坯料直径再乘一百,数值在2以上、拉得又不深的,老师傅敢直接拉;薄到1以下,压边圈省不掉。这条线是教科书和现场对出来的经验值,落到每一副模还得试。
压边力这笔账,别拍脑袋定
压边力按接触面积乘单位压边力估:低碳钢每平方毫米取2到3牛,不锈钢取3到4牛,先取下限试模再往上加。举个例子,坯料直径100毫米拉成60毫米的筒,压边圈真正压住的环带面积大概5000平方毫米,低碳钢单位压边力取2.5,压边力就是12千牛上下。要是换成不锈钢,单位压边力取3.5,同一个件压边力就得17千牛往上,这也是不锈钢拉深模的压边缸普遍配得更大的原因。首次拉深系数别贪,低碳钢取0.55到0.6比较稳,不锈钢再保守一点,一道拉不到位就分两道,硬拉只会两头翻车。
这里有个反直觉的地方:压边力不是越大越好。压太紧,材料流不进来,筒底圆角先裂;压太松,皱纹马上回来。正确的试模动作是从小往大加,皱一消就停手,把这个数记进工艺卡,下次直接用。
水槽那副模就是现成例子。SUS304,料厚1.0毫米,坯料直径560,500吨油压机带液压垫。头一天压边力给到32吨,口部起皱;咬牙加到42吨,皱没了,底部圆角却裂了。最后我们没再拧压边力,反手在压边圈上加了三条拉深筋,把外围流动阻力重新分配,压边力回落到36吨,连试六模稳定。压边和筋是搭着用的,单拧一个旋钮解决不了所有账。
间隙这笔账,比压边更容易算错
普通拉深单边间隙取料厚的1.0到1.05倍;间隙偏大,口部和侧壁上段起皱、筒壁不直,偏小则拉毛发裂。拿0.8毫米的SPCC来说,我习惯放0.82到0.84的单边间隙,试模稳了再按口部尺寸微调。间隙小了材料变薄加剧,侧壁发亮拉毛,严重的直接拉断。间隙不均更隐蔽,一边贴死一边松,出件就是单边皱加椭圆口,不少人还以为是压边圈不平,白调两天。
多道拉深还得再记一笔:再拉深时材料已经加工硬化,回弹比首道大,间隙普遍要放宽一点。行业里常见的做法是首道取1.0到1.05倍料厚,末道看产品公差收到1.0倍附近。想把拉伸这套工艺的底细挖得更深,这篇拉伸模具的结构详解把凸模、凹模、压边三件套的关系讲得比我细,值得存着对账。
压边圈和凹模面的平行度也在这本账里。我们碰到过一副模,间隙明明放够了还是单边起皱,拆下来一量,压边圈底面平面度差了0.15毫米,磨平之后皱当场消失。账要一笔一笔对,漏一笔就白烧料。
回到开头水槽那副模。老板后来问我,为什么原厂给的参数表不管用。我说参数没错,错的是它没写前提:那是平压边面、均匀间隙、固定料厚下的起点,不是终点。压边管外缘的皱,间隙管口部的皱,两笔账分开对,再配拉深筋微调,多数起皱在试模阶段就能摁下去。你下次调模,先看皱的位置,再动压边力,最后才动间隙和筋。
常见问题
拉深起皱和开裂能同时出现吗?
能,而且经常一起出现。压边力加过了头,外缘的皱压住了,筒底圆角却开始裂,说明流动阻力分配失衡。这时候别死磕压边力,优先动拉深筋或者凹模圆角。
加拉深筋比加压边力更好用吗?
各有分工。外缘整体皱,压边力见效快;局部皱或者大面积薄板件,拉深筋能精准卡住局部流动。水槽那种大平面件,筋的作用压边力替代不了。
间隙放大一点是不是就不容易裂?
短期能缓解拉毛和破裂,但口部起皱和筒壁不直会跟着来,口部尺寸也会漂。间隙跟压边力要一起调,单放间隙只是把问题从一处挪到另一处。
不锈钢拉深比低碳钢难在哪?
加工硬化快,一道拉不了太深,得多分一道或者安排中间退火;导热差,拉深发热大,润滑跟不上就粘模拉伤。压边力取值也要比低碳钢高一档。
延伸阅读
汽车覆盖件的拉延模把压边和拉深筋玩到了极致,调试流程也最讲究,可以看这篇汽车冲压模具的拉延模调试实录。
想系统补冲压基本功的,冲裁、弯曲、拉伸三个方向这篇冷冲模具入门写得更全。