模具制造公司怎么分工?一套模过六道手,厂子大小决定你拿到什么服务
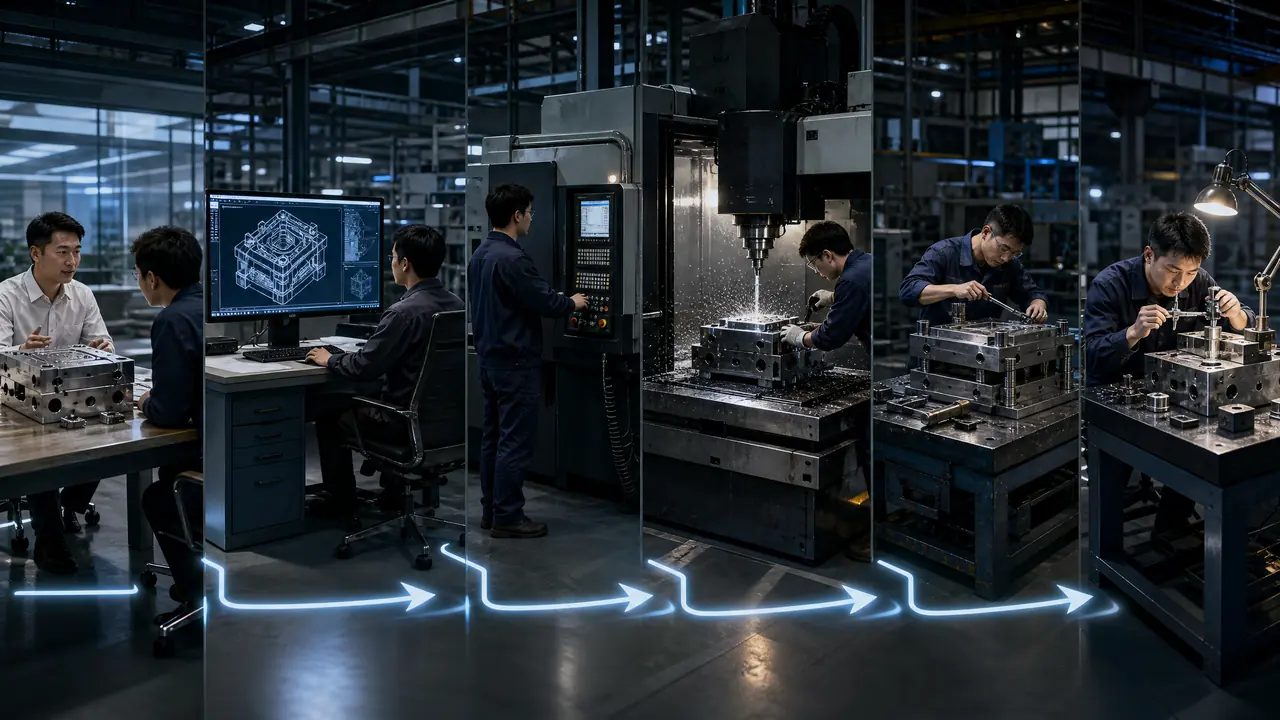
这事儿得拆开说:模具制造公司里一套模要过业务、设计、编程、操机、钳工、品保六道手,岗位缺一道,代价就是工期和钢料钱。厂子大小不改变工序,改变的是每道手分到的时间和上心程度。看懂这套分工,你才知道自己的钱到底买到什么服务。
上周三下午,我们厂开T1复盘会,一套咖啡机外壳模在320吨的海天机上打出来缺料,业务、设计、编程、模房四拨人围着投影吵了四十分钟。旁边来看货的客户憋了半天,小声问我:你们一套模,到底几个人在伺候它?我掰着指头给他数:业务一个,设计两个,编程一个,操机四个,钳工三个,品保一个。六道手,一道都缺不得。
他愣了一下,原以为模具厂就是老板带几个师傅敲敲打打。实话讲,二十年前的小作坊兴许真是那样,现在一套像样的注塑模,从报价单到试模件,六道手环环相扣,哪一道掉链子都藏不住。这篇我就把六道手怎么接力讲透,末了再说说厂子大小怎么决定你拿到的东西。
业务接单只是开口,订单评审才落笔
业务把客户的话翻成报价单,设计把报价单里做不到的挑出来,两个岗位对不上,后面全乱。评审半小时,省的是后面半个月的扯皮。这一步看着虚,其实是整套模的地基。
我们厂业务一共三个人,每人盯十来个客户。单子进来先过初审:这个产品能不能做、预估产量多少、客户预算在什么档。业务小陈的习惯,是把客户的3D图先丢给设计老周看半个钟头,回来才敢报数。上个月有个单,客户要0.8毫米的薄壁加强筋还一路压价,老周撂下一句:做得到,但模次寿命打对折。小陈拿着这句话回去谈,客户自己把筋加厚到1.2毫米,价也松了口。业务不问设计就报价,等于闭着眼睛签字。
正式评审会更细,业务、设计、工艺都到场,分型线走哪、要不要滑块、顶针从哪出、材料收缩率放多少,一条条过。我们厂有条死规矩:会上定不下来的单子不接。客户中途改结构,必须有书面变更单,价钱跟着动,这条业务员个个门儿清。他们平时怎么找单、报价留多少余地、回款怎么催,门道比外行想得深,模具销售怎么找客户不吃亏?业务员找单报价回款的全部门道这篇里写得比我全。
编程和操机,把图纸翻译成钢料
编程把设计的3D图变成机床认得的刀路,操机照着刀路把钢料铣出来,图号版本一对不上,铣废的就是几千块一块的模仁。这两个岗位拴在一根绳上。
设计出图只是纸面功夫。一套中型注塑模,前模仁、后模仁加滑块斜顶,零件图三百多张,编程阿峰要照着三维模型一条条编刀路:开粗用D30的牛鼻刀清大面,留0.35毫米余量;精光换D10球刀,步距压到0.05;刀进不去的死角,拆铜公给火花机。一套模编下来五天上下,铜公得拆四五个。
操机那边两班倒,一个人看三台机。850的加工中心开粗一块前模仁,四五个小时一刀不歇,人守在旁边听声音、看铁屑颜色。这活儿看着枯燥,翻车全在细节上。2023年我们栽过一回大的:设计改了图,版本号没同步,操机按旧图把一个滑块槽开偏了2毫米,2738的料六千多块打了水漂,补焊加返工又搭进去五天工期。打那以后厂里立了死规矩:开机前,操机和编程当面核对图号和版本,对上了才准上料。
对了,说到这个,好多人以为编程是坐空调房的轻省活。阿峰其实是操机出身,没在机床边站过三年,编出来的刀路不知道哪一刀会撞上夹具。图纸和钢料之间,隔的就是这份手感。
钳工和品保,守着一套模的最后两道关
钳工把上百个零件装成一套模,研配、抛光、配顶针全凭手上功夫;品保拿三坐标说话,尺寸超没超差,检测报告里见。一套模行不行,这两道关说了算。
模房加工完的零件是一堆散件。黄师傅带俩徒弟装一套中型模,两天起步:先装导柱导套,合模之后拿红丹研,研合率不到八成就得推倒重来;顶针一根根配,装完转动模,手感顺滑不带涩才算交差。这套功夫书上写不出来,黄师傅干了十九年,闭着眼摸一把分型面,就知道哪儿有个高点。注塑模具钳工的日常到底什么样、这手艺值不值八千月薪,注塑模具钳工是干什么的?装配研配试模的活儿值不值八千月薪里有篇实录,我不再展开。
品保小郑的岗位在厂里最不讨好。模仁加工完他上三坐标抽测,试模首件打回来,十二个关键尺寸挨个量,超差0.02毫米都得起报告。业务嫌他慢,钳工嫌他挑刺。可客户收模只认这张检测单,说实话,这就是模具的体检表,没了这张纸,你连跟客户掰扯的底气都没有。
厂子大小,决定你拿到什么服务
岗位配置跟着规模走:十人作坊卖快和便宜,中型厂有人跟单有报告,两百人大厂流程全但门槛高,你的钱对应的就是这几档。先掂掂自己的单子,再挑厂。
| 规模 | 典型配置 | 交期水位 | 你实际买到什么 |
|---|---|---|---|
| 10人上下作坊 | 老板兼业务设计,编程1人,操机2人,钳工2人 | 快,20-30天 | 报价低一成半到两成,没有DFM和检测报告,出事靠感情兜 |
| 50-80人中型厂 | 六岗齐全,设计2-4人,品保1-2人,跟单管十来套模 | 35-50天 | 有人盯进度,有首件报告,改模有变更单可追 |
| 200人以上大厂 | 专职项目经理,正式DFM报告,三坐标全检 | 光评审排期就一周 | 流程贵但可追溯,小单基本不接 |
我更偏向让客户按单子配厂。打样和量不大的件,作坊真够用。我认识一个惠州的老板,八个人,25天出一套家电外壳模,收费比我们低18%,客户就认他快。量产后要常年维护的精密模,建议往中型以上走,跟单每周甩你一张进度表,出了事电话有人接。大厂那档,单套五十万往上才排得进它的产程表,你揣着一套八万的模递过去,业务员多半客客气气把你送出门。
去年我在宝安看厂,一家两百多人的公司领客户走专门装修的参观走廊,玻璃后面就是设计部和模房:设计部二十来号人一水双屏,模房CNC排成排,品保室里三坐标单独隔一间。看厂想看出门道,重点就是数人头,哪个部门几个人、品保配了几台设备、装配区在做的活儿糙不糙。怎么把一条参观动线走明白,文末那篇深圳厂实录里有现成的路线。
那天复盘会开完,结论是试模参数给猛了,浇口位置不用动,各回各岗。客户在旁边听完全程,跟我讲:原来一套模是这么多人接力。我说是。业务开的头,设计落的笔,编程和操机把钢料变成型腔,钳工把它装成一套,品保量完最后一个尺寸,模具才敢上你的机台。下回去模具公司看厂,别光顾着跟老板砍价,进车间数数每道岗上有没有人,比什么话术都实在。
常见问题
模具公司里的跟单员是干什么的?
夹在客户和车间中间的人:排进度、催模房、安排试模、把客户的改动落成变更单。小厂一般不设这个岗,业务自己兼着,单子一多就顾头不顾尾,这也是我劝复杂单找中型厂的原因。
为什么设计说能做,操机却说加工不了?
多半卡在清角和刀具上。从成形的角看模腔没问题,可刀进不去,只能拆电极放电。老设计出图前会去模房转一圈问问刀,新手容易只在软件里想当然。
小厂没有品保岗,收模时我自己怎么把关?
带上卡尺和塞尺,对着图纸抽测五六个关键尺寸,合模后对着灯看分型面透不透光。心里不踏实,就花三四百块把零件外发三坐标测一轮,报告在手比什么都硬。
一套模的交期到底谁说了算?
排产在老板或厂长手里,但最准的问法是问业务:我的模仁现在在哪台机上、装到哪一步了。这句话一出口,对方就知道你懂行,糊弄不了你。