模具焊机怎么选?氩弧焊激光焊冷焊贴片四类对号入座才不花冤枉钱
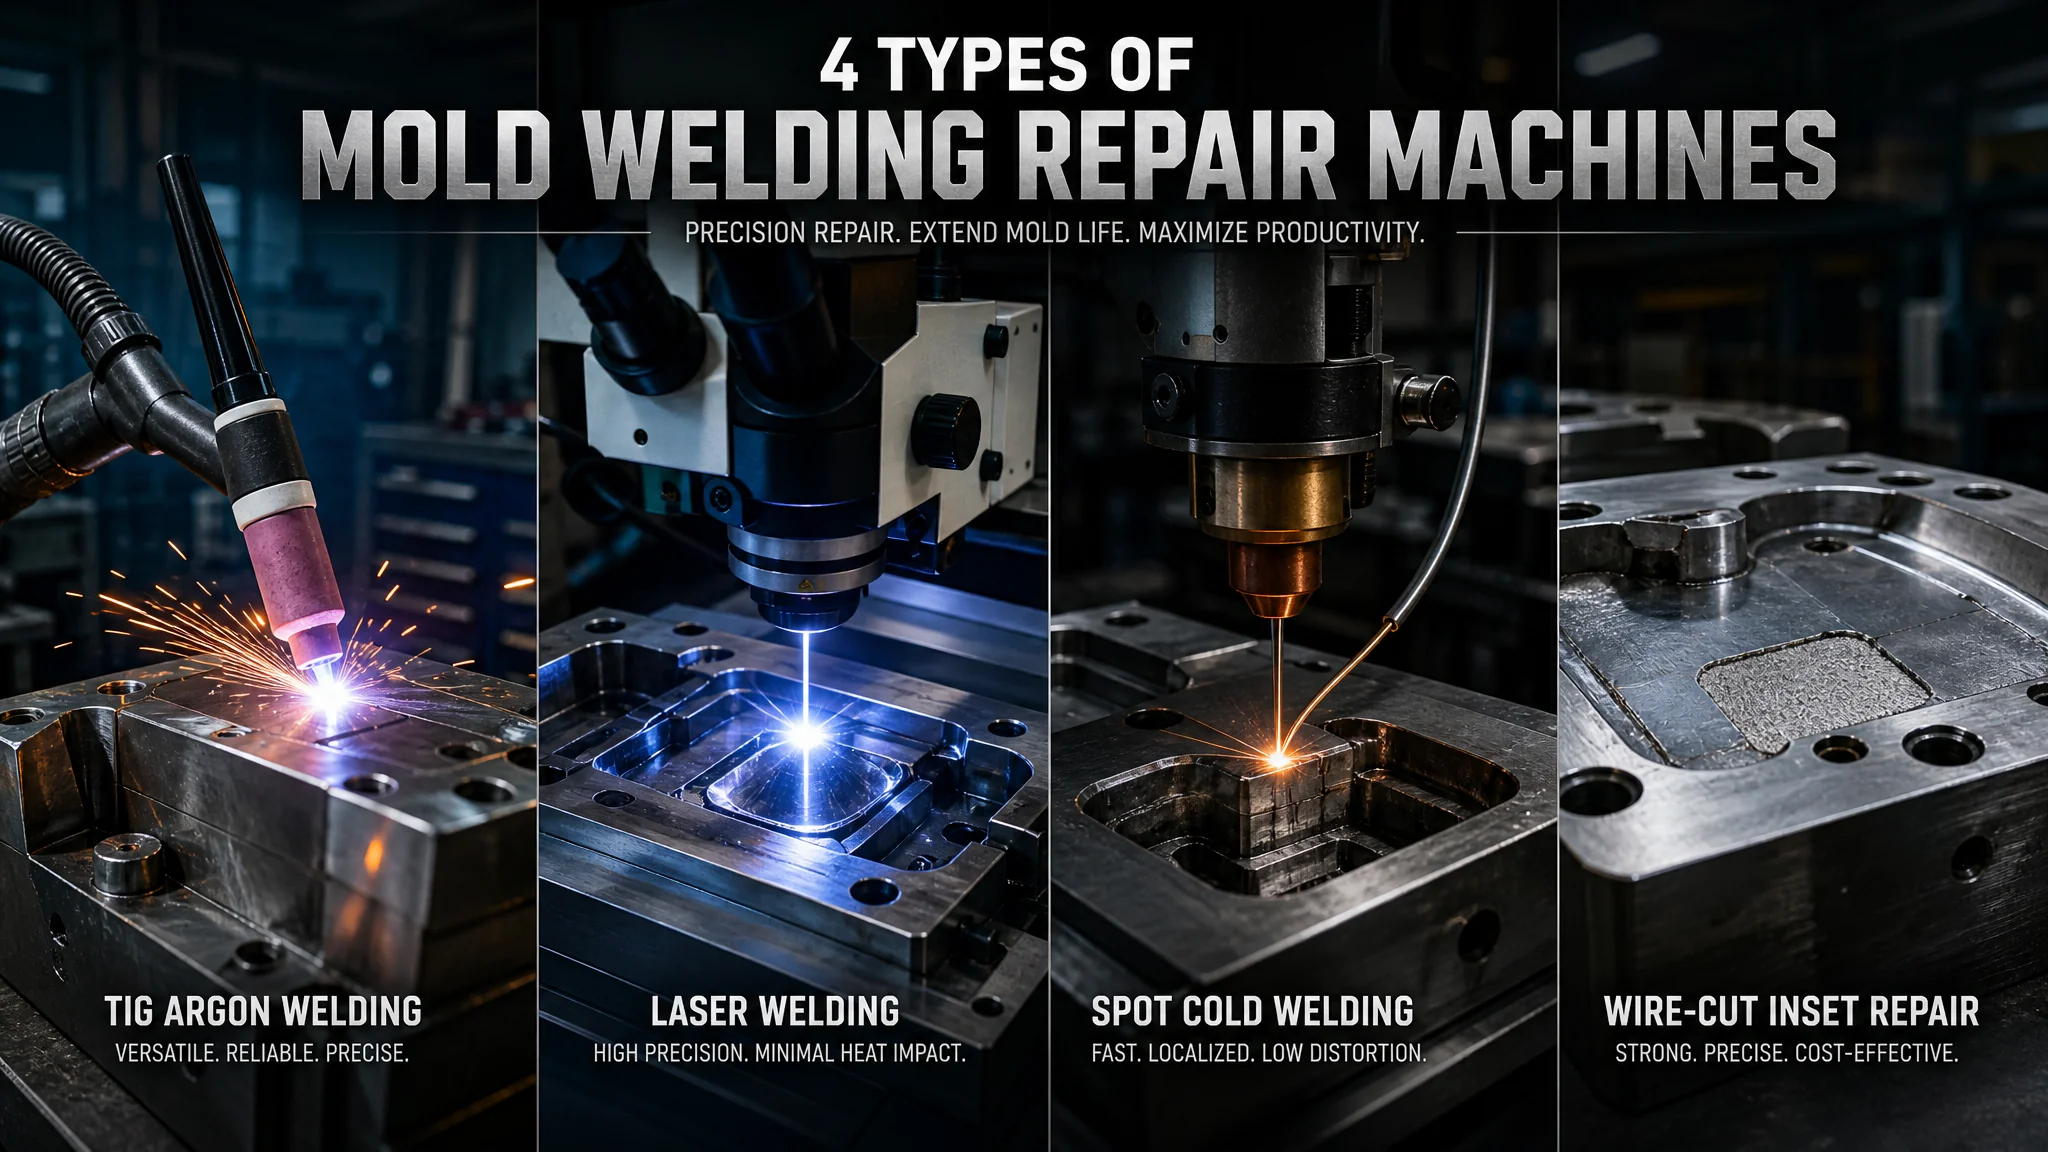
简单说:模具焊机不是一台机器,是氩弧焊、激光焊、冷焊、贴片嵌补四套方案。大模子粗糙缺陷用氩弧焊,精密模镜面用激光焊,高硬度刃口小崩口用冷焊,大面积塌角掉块直接贴片。买不买设备只看一条:年修补损失能不能盖住设备折旧加外协差价。
前阵子一个做压铸模的朋友打电话诉苦:车间新买的"模具焊机"搁在角落吃灰三个月了。我问他买的哪种,他愣住——"模具焊机不就一种吗?"就这一句话,四万八的学费已经交出去了。
这就是模具焊机这个词最坑的地方。它不是一类设备,是四类:氩弧焊机、模具激光焊机、冷焊修补机,外加贴片嵌补这套不要设备的工艺。卖设备的巴不得你搞不清,搜"模具焊机"跳出来的商品页,手持激光焊、冷焊机、氩焊机混在一起卖,参数表一个字没提适不适合你的模。说难听点,这行的信息差是按万计价的。
这篇是全景图,专门回答两个问题:四类焊法各管什么伤,以及你这厂到底该买还是该外协。细节展开可以看我写过的两篇:模具激光焊机对比氩焊冷焊的实战专讲激光焊的精度账,工模具修补机怎么用不花冤枉钱专讲冲剪模崩刃。本文讲选型框架和买外协的经济账,三篇拼起来就是完整的修模焊接版图。
为什么"模具焊机"不能当一类设备买
四类焊法的热输入量差了三个数量级,谁也替代不了谁。氩弧焊热输入最大、堆肉最快,激光焊最小最精细,冷焊卡中间,贴片干脆不靠熔焊堆肉。你的模具伤在哪一档,机器就买到哪一档,跨档买就是浪费。
我把四类做成一张车间速查的账,参数都是这几年用出来的体感值:
氩弧焊:热影响区3-10毫米,单次能堆指甲盖大的一坨,整机3000-10000元,练出像样手性要一两年。适合大模子、结构位、焊接后还要机加工的部位。
激光焊:热影响区0.1-0.3毫米,最小补0.1-0.2毫米的缺陷,台式精密机型8-30万,适合镜面模、精密模。这是当下最主流的"模具焊机",也是被手持式低价机带偏名声最狠的一类。
冷焊:热影响区0.5-1毫米,最小补0.5毫米的崩口,机器2-8万,普通人半天上手,适合高硬度刃口和急件。
贴片嵌补:设备投入几乎为零,靠慢走丝割一块料镶进去,适合塌角、掉块这种堆焊填不住的大伤。
这张表的用法是先量伤再对号。别拿着预算表挑机器,拿着模具伤情挑。根据中国模具工业协会的统计,2024年我国模具行业营收超过3400亿元(见中国模具工业协会官网),这么大的盘子背后是每天海量的修模需求,选错方案的成本被放大了无数倍。模具钢材的基础功课,维基百科的Tool steel 词条值得对照看一遍,什么钢材配什么焊法,根子上是材料的焊接性在说话。
氩弧焊:被嫌弃的老伙计,一半模具还离不开它
氩弧焊热影响区大、模面易变形,但胜在便宜、堆肉快、焊缝强度是熔焊里最扎实的。大中型模具的结构位焊补、焊接后还要重新机加工的部位,它还是最优解。
论坛上现在风气很怪,一提氩焊修模就是"淘汰工艺"。我替它说句公道话:你家做的是汽车保险杠模、周转箱模这种几吨重的模子,滑块T槽磕坏一块、模脚裂纹,拿激光焊去补?光斑0.2毫米,一层层堆到猴年马月,外协报价能吓死你。这种活氩焊枪二十分钟完事,焊完上铣床光一刀,什么事没有。精密要求高的活再往细里挑,可以翻模具加工工艺从粗到精的完整工序,焊补从来都是混在整条工艺链里干的,不是独立环节。
氩焊真正的死穴是变形和软化带,我们在冰箱抽屉模上吃过一次大亏:老师傅氩焊补型腔角落,焊完分型面翘了0.3毫米,飞边、研合、返修折腾了四天。所以我的规矩很死:分型面附近两指宽以内、镜面区域、薄壁细长结构,氩焊禁止入场。这些禁区之外的粗糙位,它照样是性价比之王。
还有个采购误区提一嘴:别买所谓"模具专用氩焊机",就是普通钨极氩弧焊机加了个漂亮外壳,价签翻一倍。买单金州、沪工这类老牌子的标准机型,四千块足够修模用十年。
激光焊:名字最响,坑也最深
模具激光焊机是四类里唯一能补镜面的方案,热影响区0.1-0.3毫米,焊后不用回炉重新热处理。但它分台式精密机和手持式两种,手持式修不了模芯,这是买错率最高的坑。
先讲分化。同样是"激光焊机",台式精密焊模机带显微镜、四维工作台和精密送丝,10-18万的主流价位,专伺候型腔;手持式三五万就能到手,定位是薄板拼焊和结构件焊,光斑和定位精度根本够不着模芯的活。网上大量"激光焊机四千八"的引流款,跟你修模没有半毛钱关系。
什么伤必须激光焊出场?我列三样:镜面和精密蚀纹面(比如手机壳模、透明件模)的划伤崩角;H13压铸模型腔龟裂的修复——热影响区小意味着软化带窄,扛得住铝液冲刷;还有就是SKD11、LD钢这种HRC 60以上硬材料的窄槽细缝,冷焊的能量打不上去,只有激光硬按得住熔池。H13这个材料的脾性可以看H13热作模具钢解析,压铸模焊接翻车十有八九跟这钢的碳化物偏析有关。
我摸过最服气的一次是在东莞:镜面型腔上一条8毫米长、0.03毫米宽的划痕,师傅显微镜下一格一格补,补完抛光半小时,凑上去找半天找不到原划痕。这手艺值钱,也侧面说明另一件事:激光焊机的钱一半在机器,一半在人。培训一到两周能开机,焊到看不出痕迹得练三到六个月,这笔人力成本没人写进报价单。
提示一下节奏:激光焊慢。光斑小意味着熔敷效率低,指甲盖大的崩角冷焊五分钟堆完,激光焊得磨半小时。所以它常常不是主力是收尾的——大缺陷别的先上,最后一层面子交给它。
冷焊:车间配置率最高的那台
冷焊机毫秒级脉冲放电,热影响区0.5-1毫米,焊完不退火,HRC 60的刃口焊完还是HRC 60。两万到八万的价位加上半天上手的学习成本,让它成了模具车间配置率最高的焊机。
我的第一台冷焊机是二手的,两万三,修折弯模R角磨损起家,用到今天五年没坏。它的定位特别清晰:高硬度、怕退火、崩口在5毫米以内的活。Cr12MoV的冲剪刃口崩了0.8毫米,补完油石推平直接回机台,这事激光焊能干但杀鸡用牛刀,氩焊一碰刃口就废。Cr12MoV的特性细节在Cr12MoV冷作模具钢解析里写过,这里不展开。
两个坑要交底。第一,输出功率虚标是行业惯例,买前让卖家拿你的废模芯现场焊一段,锉刀锉不动才算数。第二,"冷"字有营销成分——焊点周围照样几百度,别被名字骗了去碰镜面。它对付不了的两个场景:铝芯和铜件,导热太快能量瞬间被抽走,焊层粘不牢;还有受冲击的顶针孔位,冷焊结合强度扛不住几千次冲压就掉。
贴片嵌补:不买设备的"第五类焊机"
大面积塌角掉块(超过3毫米见方),任何堆焊都填不住结合强度,正解是慢走丝割一块同材料贴片镶进去。设备投入为零,是四类里唯一不需要焊机电流的方案。
很多人不知道这条路,觉得修模必须买焊机。其实对掉块类损伤,贴片比堆焊靠谱得多:材料一致、性能一致、没有热影响区,镶块线割到位配合到位,寿命跟母材基本同步。我们厂处理滑块塌角的标准流程就是贴片:线割清根、配镶块、周边氩焊或激光焊封边、上磨床。去年一套保险杠模滑块掉了个角,外协贴片加封边两天半搞定,收费两千出头。要是没有贴片这个选项,这滑块报康新做,三周,四万起步。
所以买设备前先问自己一句:我的模具损伤里,掉块塌角占几成?占比高的话,你需要的不是焊机,是一条稳定的外协线割加焊封边的路子。修模这盘活,设备只是工具箱里的一格。
买还是外协:把账摊开算
买设备的回本公式只有一条:年修补需求次数 × 单次避免的损失 − 设备年折旧和养人成本,大于零才买。年修补十五次以上的精密模厂,一年半到两年回本;一年修五六次的小厂,外协永远更划算。
拿我们自己当例子,账是这样的:精密模均价15万一副,一年焊补需求二十多次,以前外发激光焊平均一次800-1500块,还要等两三天排期。自己买了台15万的台式激光焊机,两年出头回本,之后每次修补的边际成本只剩焊丝和电费。这个账成立的唯一前提是"需求密度"——活要够密。
反过来算。你厂模具单价三五万,一年修五次,外协一年花八千。买台10万的机器,按六年折旧一年一万七,再加焊丝耗材和一个兼职操作员的工时——稳赔。我那位交了四万八学费的朋友就是这笔账没算:他厂一年就修七八次冷焊级别的活,两万八的冷焊机足够,他听销售的"一步到位"买了带摆动焊接的激光焊机,现在机台利用率不到一成。
外协也有讲究。珠三角做激光焊代加工的店满地都是,我跑过七八家,价差能到一倍。挑店三个土办法:看店里有没有显微镜(没有的直接淘汰);拿一块废模芯让他现场补一条划痕,隔天来看效果;问敢不敢承诺抛光后无痕。三关全过的,收费贵三成也认。顺带一句,精密设备买新不买旧,但冷焊机二手的反而香——结构简单,坏不到哪去,我那台就是证据。这类设备管理的思路延伸开去,可以看模具修补机选购对比,那篇从注塑模视角写的,正好补齐本文没展开的细节。
常见问题
模具焊机四种哪种最实用?
看你的模,不看排名。做注塑精密模、镜面模的厂,激光焊加冷焊的组合是标配;做冲压模、冷冲模的,冷焊机是主力;大模子结构伤多就靠氩弧焊;掉块塌角找外协贴片。真要我只挑一台全能的,我选冷焊机——覆盖面最广,价格最低,上手最快。
预算两万以内能买到能用的模具焊机吗?
能,而且选择还不少。氩弧焊机四千块顶配了,冷焊机两万上下能拿到国产新机或者成色好的二手机。这个预算别碰激光焊,两万以内的激光焊机基本都是手持式,修不了模芯,纯浪费。也别迷信进口,冷焊这个品类国产货完全能打,我的二手国产机用了五年没大修过。
模具焊补后还需要重新热处理吗?
氩弧焊大概率要——热影响区软化带太宽,重要受力位得重新回火,这也是它最贵的地方。激光焊和冷焊基本不用,热影响区窄到可以忽略,焊完该多少硬度还是多少硬度,这也是精密模具认这两类的原因。贴片嵌补压根没热影响,直接跳过这个问题。
新手学模具焊接选哪种焊机入门?
冷焊机,没有悬念。半天上手,一个星期能干像样的活,焊坏了顶多锉掉重来,试错成本极低。氩焊练手性要一两年,激光焊光参数就有六七个变量要同时盯,新手第一个月焊出来的东西像一串珠子堆在模面上。我的建议是冷焊入行,氩焊打基础,激光焊等厂里有稳定活源了再上。
写到这我得交个底:这篇讲的是选型框架,真到掏钱那天,你还得拿自己厂的伤情清单去套。我个人的偏见一直是——设备宁缺毋滥,外协网络比设备资产值钱。四类里你最可能天天用的就是那台两三万的冷焊机,剩下的按需求往上加。觉得自己厂小不配买设备?错,觉得自己厂小就随便买设备?更错。修模这事,想清楚再花钱。觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。