模具数控编程的日常:拆电极、写刀路、防撞刀的实战门道
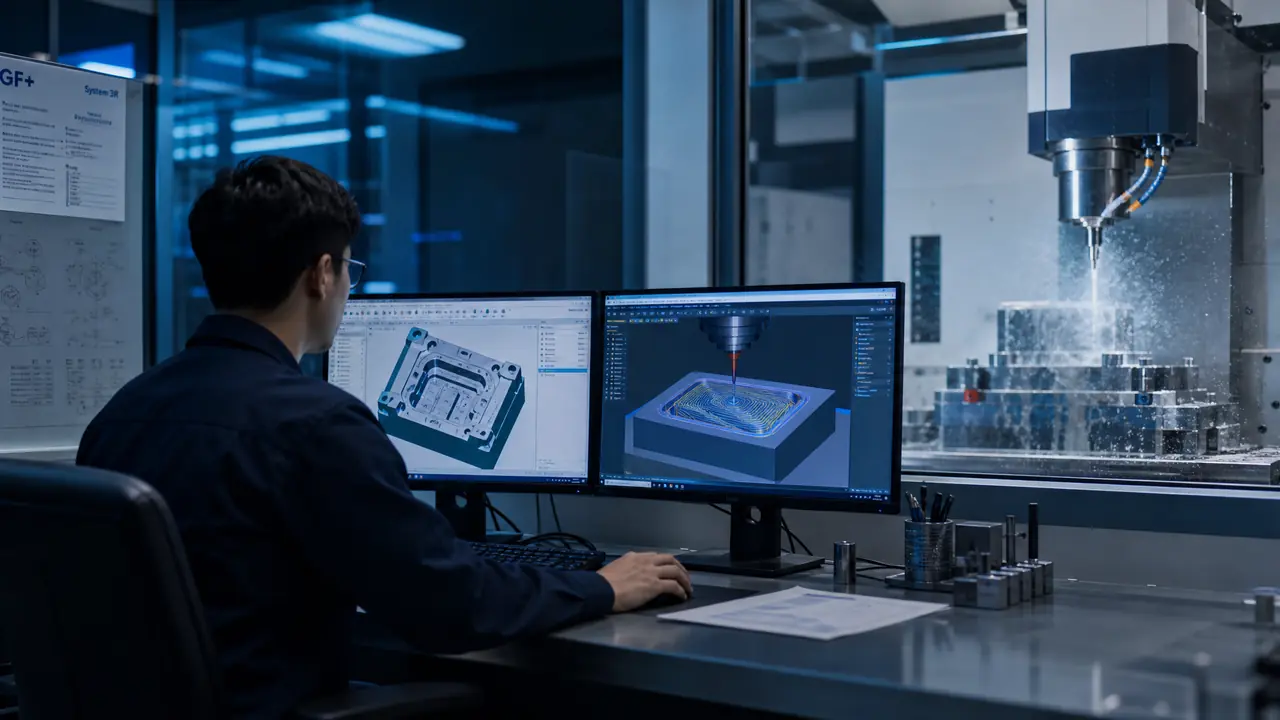
挑明了讲:模具数控编程这一行,功夫不在软件按钮上,而在三件日常事——拆电极拆得省、刀路写得稳、撞刀防得死。刀路写砸一次,轻则飞一把几百块的合金刀,重则直接扎进型腔,几万块的模芯当场报废。这篇把编程员一天的活儿按顺序拆给你看。
上周五晚上九点,我还在工位上跟一个播放器面壳的模芯较劲。设计部六点丢过来改过的3D图,骨位加了一条,我的粗加工刀路全部重算。徒弟在旁边问:模具数控编程是不是就是把图导进去点几个按钮?我没抬头,回了他一句:按钮谁都会点,难的是知道哪一刀下去机床会出事。
这行干久了就明白,编程员的日常根本不是"编程序"三个字能概括的。拆电极、写刀路、防撞刀,这三件事占掉一天九成的时间。软件只是手里的凿子,模芯钢料才是对手。下面我按一天的真实顺序,把这三件事一件件摊开。
拆电极:钢打铜还是铜打钢,拆错全白干
拆电极是编程员把型腔里机床够不着的清角位"复制"出来单独加工的活儿,电极用红铜或石墨,靠电火花放电极小电流蚀除钢料。拆得好不好,直接决定后面放电的时间和模具的表面质量。
为什么钢料件要拆电极?因为CNC铣刀是圆的,直径8毫米的刀,铣出来的内角永远是R4,模芯上那些小于R4的死角它进不去。这些死角就交给电极去放电烧出来。一个中等复杂的塑胶模芯,拆十几个电极是家常便饭,我上个月拆一套打印机外壳模,前模后模加起来二十三个电极,光这个过程就干了两天。
电极材料怎么选,车间里的老话是"小件用铜、大件用石墨"。我更偏向红铜:放电稳定、损耗小、精度好控制,缺点是贵,一公斤六十到八十块,比石墨贵一倍多。石墨胜在轻、大电极加工快、放电速度快两成左右,但粉尘大,得配吸尘。我的站队标准很简单:面积小、精度高、带薄筋位的用红铜;巴掌以上的大面积粗放,用石墨省一半钱。
| 对比项 | 红铜电极 | 石墨电极 |
|---|---|---|
| 材料价 | 60-80元/公斤 | 30-40元/公斤 |
| 放电速度 | 基准 | 快15-20% |
| 损耗 | 低,精放可忽略 | 略高,精密位要留修正量 |
| 适合场景 | 清角、薄筋、精密位 | 大面积、深腔粗放 |
拆电极最容易被新手忽略的是延伸量和基准台。电极的工作部分要比待加工的死角高出0.5到1毫米,不然放出来的角是圆的;底下必须留一个基准台,方便钳工找正。这个坑我踩过——刚出师那年拆了个电极忘了留基准台,放电的师傅夹都夹不住,退回来重拆,来回折腾半天,那天下午全组等我一个人。
对了,说到电极数量,跟老板汇报有个小窍门:能合并的电极尽量合并,三个小电极合成一个"群电极"一起放电,省的是装夹找正的重复时间。但合并过头会互相干扰,我的界限是间距小于5毫米的不合并。
写刀路:余量留多少、进退刀怎么给
写刀路的核心决策就三个:开粗留多少余量、用什么刀路策略、精加工的步距公差给多小。模具开粗留0.3-0.5毫米余量,精加工公差给到0.01毫米以内,背吃刀量和步距按刀具直径的百分比套。
开粗是刀路里最讲力气的一步。模芯料多为718H或P20预硬钢,硬度HRC30上下,我用直径16毫米的合金立铣刀开粗,转速给到2600转,进给每分钟1800毫米左右,层深1毫米,这是在我们厂那台850加工中心上试出来的稳定参数。余量留0.35毫米——留少了精加工吃刀太重,光刀光不亮;留多了精加工走得太慢,白费机时。这个数没有标准答案,得看你家机床的刚性和刀的质量,但方向是恒定的:机床越硬,余量可以留得越薄。
第二刀半精加工,把开粗留下的台阶推平,余量收到0.1到0.15毫米。这一步别省。我见过有编程员开粗完直接精加工,钢料表面那层硬化层让精加工刀具寿命掉一半,一把球头刀两百多块,省了四十分钟机时赔了把刀,账怎么算都亏。
精加工的刀路策略我站等高加平行混合,不站单一的3D等距。纯平行铣在陡峭面上步距会被拉稀,表面看起来有波纹;纯等高在平缓的地方又走得太密浪费时间。混合着来,陡面等高、缓面平行,效率能提两成。公差给0.008毫米,步距按光洁度要求定,外观面0.05毫米以内,非重要面放宽到0.1,一把刀走完全场不用换。
进退刀方式是最能看出编程员功力的地方。直插下去等于拿刀往钢里砸,必须用螺旋进刀或者斜线进刀,斜角给3度以内。圆弧切入切出,别在零件面上直接抬刀。这些细节没人教你,全是刀钱换来的。
防撞刀:一次碰撞赔掉一个月工资
防撞刀靠三道保险:软件里开全程碰撞检查、后处理前过一遍仿真、上机前用机床的空跑功能干跑一遍。压板、虎钳、治具必须建进坐标系里,模拟才作数。
先算一笔账。我们车间前年出过一次事故,编程员忘了毛料比3D图单边大了5毫米,开粗第一刀直接闷进压板,一把50毫米的面铣盘当场崩掉四片刀粒,机床主轴撞出偏差,请师父来校精度花了三千八,停机一天半。撞一次门的代价,够发编程员一个多月工资,所以老师傅说"宁慢三分,不抢一秒",不是胆小,是算过账的。
软件里的碰撞检查要设置到位才有用。刀柄夹持长度必须按实际填——刀具装夹伸出40毫米你就填40毫米,填短了软件以为够不着的地方机床其实够得着,那就是假安全。工装压板的位置拍张照存档,每次建毛料的时候对着照片摆,别凭记忆。说实话,十个撞刀九个出在毛料和压板上,真正撞到模芯的反而少。
| 检查环节 | 在哪里做 | 能拦住什么 |
|---|---|---|
| 刀路碰撞检查 | 编程软件内 | 刀柄、夹头与工件的干涉 |
| 材料去除仿真 | 编程软件内 | 过切、漏加工、余量异常 |
| 空运行干跑 | 机床上,不装刀或抬高Z | 坐标错误、压板撞刀 |
| 单段试切 | 机床上,首件必做 | 最后一道保险,进给倍率打到25% |
单段试切这个环节我想多啰嗦两句。程序传上机床,别急着按循环启动,先打到单段模式,快速倍率给低,第一刀看它怎么下、第二刀看它往哪走,确认跟模拟对得上再连起来跑。多花十分钟,买的是整夜的安心。很多师傅觉得麻烦,可夜班没人盯着的时候,程序是替你值班的,你把什么程序交出去,机床就还你什么结果。
灯位表的排法也有讲究。粗加工、半精、精加工、清角各排哪台机,同一批模芯先做哪套,直接影响交付。我的排法是粗加工优先喂满大机台,精加工留到白班人清醒的时候做,清角小电极排在夜班小机上跑。白天人盯关键件,夜里机器干粗活,人和机器各干各擅长的事。
那天晚上十点半,播放器模芯的精加工刀路终于算完,仿真过了,程序拷进U盘,机床那边夜班师傅接手。走出厂门回头看,车间里三台加工中心的灯还亮着,刀路在里面一圈一圈地走。这份工作没什么惊天动地,拆对每一个电极、写稳每一条刀路、拦住每一次碰撞,模具按时交付,大家安安静静拿工资,就是这行最好的日子。
常见问题
学模具数控编程要多久才能独立上机?
有CAD基础的人全职学,四到六个月能独立写中小型模架的常规刀路;零基础要从建模补起,八个月到一年。真正的分水岭不在软件,在敢不敢在程序单上签字——那得再攒一年现场经验。
UG和PowerMILL写刀路,模具厂更认哪个?
塑胶模具厂用UG的多,文件跟设计端无缝对接;做大型覆盖件和深腔模的厂偏爱PowerMILL,刀路算法在复杂曲面上更稳。先精通一个,另一个一两个月能上手,通用逻辑是相通的。
编程员的工资大概什么水平?
以我接触的行情,珠三角二三线城市,两三年经验的在8000到12000元,能独立拆电极、扛整套模芯编程的能到13000到18000元,带徒弟的主管另算。长三角略高一点,但规矩也更多。
高速加工和普通开粗,编程思路差在哪?
高速机讲究恒定的材料去除率,刀路用摆线或者动态铣,层深给小、步距给宽、全程小切深快走速;普通开粗追求大层深。拿普通思路去编高速机,机床振起来刀具报废得飞快。
程序单上应该写清楚哪些内容?
刀具规格、装夹伸出长度、加工坐标系、余量要求、估工时间,这五项缺一不可。撞过刀的厂还会在程序单上加一栏"压板位置确认",让操作员签名,责任分清,出事有据可查。