端子压接模具怎么调才稳?压接高度和拉力测试的上机实操
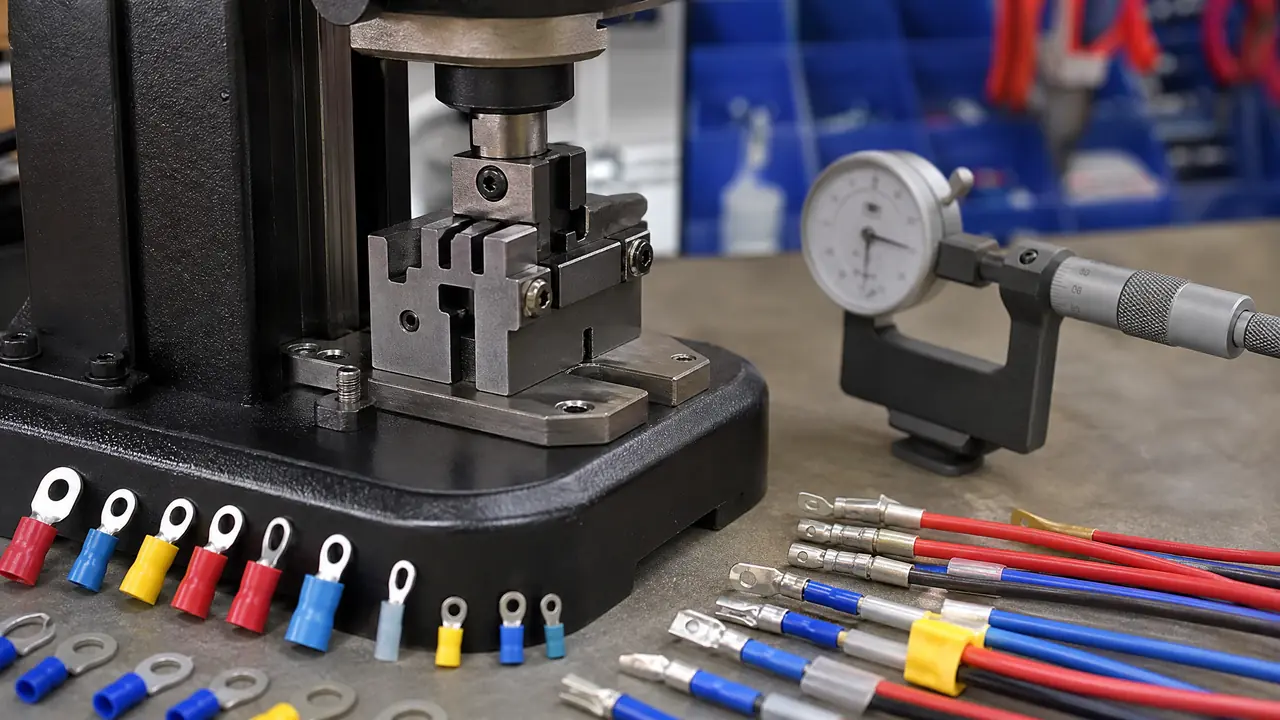
别绕了:端子压接模具稳不稳,上手先盯两个数——压接高度和拉力。高度用千分尺量,公差卡正负0.02毫米;拉力按线径对照标准,首件三根取最低。校模、空跑、按推荐值起调、慢速拉测,四步走完再开批量,比任何经验之谈都顶用。
端子压接模具这东西,装上机十秒就能看出一个调机师傅的深浅。这是我出师第一年拿两千多个废端子换来的教训:那天师傅回老家,我头一回独立换模,止挡没锁死,送料步距漂了半毫米,一上午压出去的端子全是歪脖子,小半盘料带直接进了废料桶。
线束厂里叫法五花八门,端子机模、啤机模,说的都是它。学费交过,规矩就刻进脑子里了:校模、空跑、试压、量高度、打拉力,五步一步不许跳。这篇按这个顺序写,全是端子机边上天天摸的东西。
端子压接模具装上机先校哪几样
先校模高和闭高,再对送料步距,空跑三模不出料带才能穿线试压,顺序反了,坏的是整盘端子料。装模这步看着糙,其实最吃细心。师傅有句口头禅:模没校平,后面调什么参数都白搭。
模具装上台面,先拿百分表打一遍,刀片装夹面的跳动压在0.01毫米以内。闭高不对就垫模座垫铁,垫片备0.05和0.1毫米两档,跟装门合页一个道理,先找平再上螺丝。这一环节马虎了,等于地基没抹平就砌墙。
然后对送料。料带孔套进导针,步距按孔距拨,我们常用的2.5毫米孔距端子,刻度对齐之后止挡锁死,再复锁一遍。端子料带的跳步排布另有门道,想深挖的可以看这篇五金连续模具怎么排步,端子级跳步讲得很细。
收尾是空跑。不上料带,踩三模,听声音,看滑块下行有没有别劲,三模干净了才穿料带试压。我出师那次翻车,就是跳过了止挡复锁这一下,步距一漂,两千多个端子全军覆没。五步流程里,这步最冤不得省。
压接高度从多少起调,怎么一点一点抠
拿端子厂规格书的推荐值起调,千分尺量压后筒高,一次只动0.01到0.02毫米,垫片进给微调,边调边压首件。压接高度说白了,就是端子筒压扁之后的总高。
量法不复杂。0到25的千分尺卡住筒压后最厚那一点,端子厂规格书一般给推荐值加公差带,公差普遍卡正负0.02毫米。别自作主张放宽容差,端子模这一行公差就是命,精密五金模具的公差那篇把端子弹片的公差世界讲得很透,这里不重复。
起调有个次序:先按推荐值垫好刀高,压一件,量一件,记一个数。高了,垫片往上加;低了,减。每次动0.01到0.02毫米,跟拧煤气灶火苗一个理,猛拧必然过火。车间里有老师傅拿卡尺比着调,说实话我不学他,卡尺分辨力就0.02,卡毛坯行,调模还得千分尺踏实。
高度调偏就是两种病,一张表看明白。
| 筒高状态 | 断面长相 | 拉力和隐患 |
|---|---|---|
| 高0.03毫米以上 | 铜丝之间看得见缝 | 拉力掉线,通大电流发热 |
| 卡推荐值正负0.02内 | 铜丝排满互相咬死 | 拉力有两成富余,最稳 |
| 低0.03毫米以上 | 单丝压扁甚至压断 | 数字好看,电阻早坏了 |
压低了比压高了更阴险。拉力机上一拉,数字还挺漂亮,切开一看单丝断了一半,装到车上半年准出毛病。量高度只是第一道,切剖面确认才是收官,两道都过才算数。
拉力测试怎么测才不算白测
拉力机夹住压接筒和线材,慢速加力拉到分离,首件三根取最低值,速度一快读数虚高,数据就成了摆设。
我们车间的规矩,拉力机速度卡在每分钟25毫米上下,匀速拉到铜丝抽出或者线断。首件三根取最低那个数,换线径、换料带批次、每天重新开机,都得重来三根。0.5平方的线卡60牛那条线,0.75卡80,对照表抄下来贴在机台边上,抬头就能看。
这个坑我踩过。刚上手那阵嫌慢,把速度开到100毫米每分钟,读数高出一截,根根看着漂亮,客户那头一复测,整批掉线,赔了两箱货。
赔出去的都是真金白银。
老实讲,那顿骂比任何培训都管用,从那以后我上机先看速度表。拉力不过线,先别怪模具:剥皮有没有伤丝、线插没插到筒底、铜丝规格对不对,从便宜的地方查起,都排干净了再动模。砧铁齿形也直接决定拉力上限,那部分门道在延伸阅读里。
刃口什么时候必须下模重磨
飞边变大、铜屑变多、喇叭口歪斜,三个信号凑齐两个就下模,一般压到八到十二万模次重磨一回,能磨三回。
端子压接模具不是耐用品,是消耗品。我们那套国产刀片四年磨了三回,平均八万模次一回,每回磨掉0.05毫米上下的厚度,磨到刀片壁没多少余量,整套换新。班前气枪吹一遍铜屑,活动面点两滴油,半个月的功夫,能多顶半年。
对了,说到模次,多一句嘴:机台上装个计数器比脑子靠谱,人一忙起来谁记得住八万这个数。三个信号里最要紧的是飞边,端子筒边上冒毛刺,说明刃口钝了在硬挤,这时候还硬压,端子镀层都给你刮花,后道插壳全是阻力。
现在那台端子机轮到我带新人,装模五步的口诀原样往下传。上礼拜他嫌麻烦,我把当年那半盘歪端子的照片翻给他看,他没再吭声。学费这东西,能借别人的,就别自己再交一遍。
常见问题
没有拉力机,靠手感能不能判断压接质量?
应急凑合,判批不行。拽一拽线、对折端子根部看裂不裂,只能筛掉明显废品,0.5平方差十牛八牛,手感根本分不出来。要量产判定,二手拉力机几千块一台,比赔货便宜多了。
压接高度今天调准了,明天开机还会准吗?
会飘,常见两个来由:垫片和压板没锁紧,或者料带换了批次,筒料硬点软点,同一个高度压出来能差0.01到0.02毫米。所以每天开班先压三根首件,量完再开跑,别信昨天的数。
一套端子压接模具大概什么价?
按我经手报过的价,国产常规规格两三千到六千,细间距或者闭高非标的一万往上,进口品牌再翻一倍不止。下单前拿端子样品让模具厂试压一段、切开剖面看一眼,能省掉后面一堆扯皮。
不做金相,自己切剖面检查铜丝行不行?
粗看行。小钢锯从端子中间锯开,细砂纸磨平断口,放大镜底下看铜丝有没有缝,十分钟出结果。要出正式报告或者卡电阻判定,还是得金相切割加抛光,两码事别混着用。