五金连续模具怎么排步?端子级的跳步
我的判断是:排步在动笔之前就定了一半,节距、料宽、折弯基准这三个数没定死,工位排布全白搭。端子模还多一条:跳步累计误差得压在0.02毫米以内。你先做一件事:把展开图和料带参数核清楚,再动笔画排步图。
五金连续模具怎么排步,这事说穿了就是给料带排座位。但很多新人一上来就急着画工位,折弯方向还没定,笔先落下去了,结果整套模重开。我的经验是先算数再画图:节距多少、料多宽、拿哪个面当基准,这三个数不定死,画得再快都是白画。
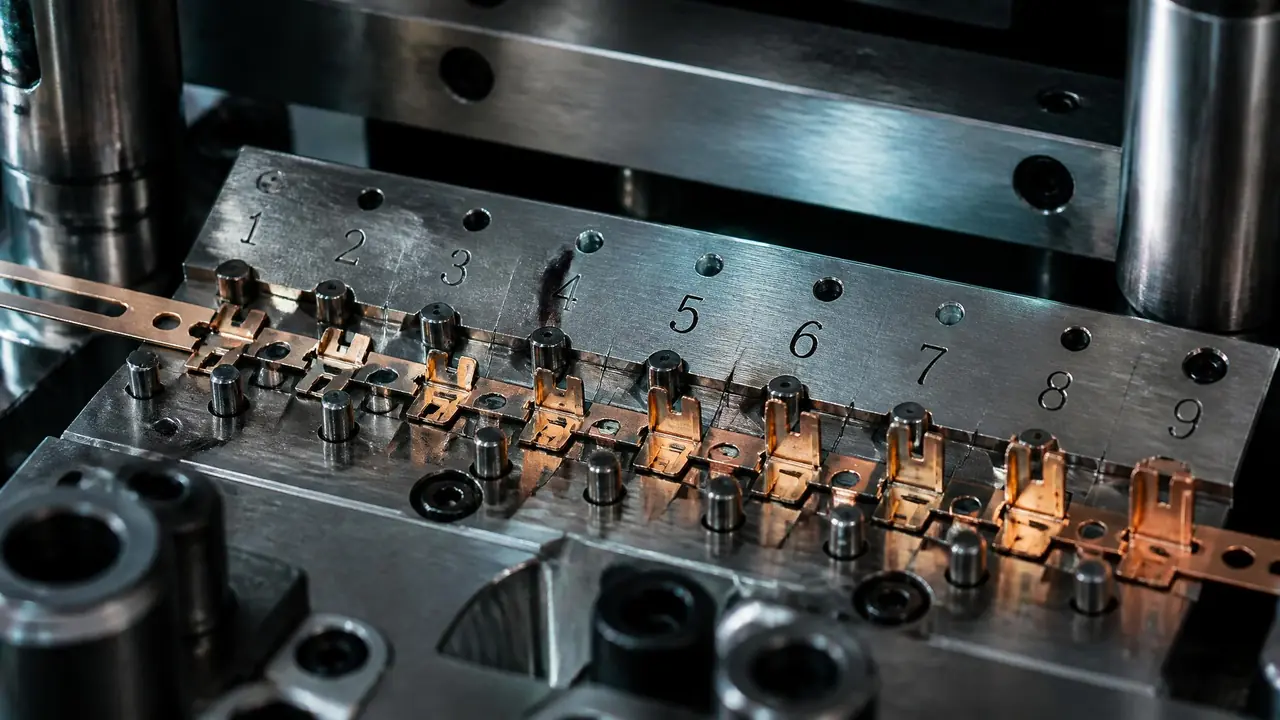
端子模比普通五金件更挑。冲端子的料带多半是0.2到0.3毫米厚的磷青铜或黄铜,料又薄又软,跳步稍有晃动,第一件产品和第一万件的折弯角度能差出两度上下。我接过一套USB端子模,八个工位排下来留了两个空位,当时客户还嫌浪费,试模三次之后他不吭声了——空位就是留给修模的,这事后面细说。
排步之前,先把这三个数定死
排步前必须先定载带送进节距、料带宽度和折弯基准面,这三个数任何一个要改,整套工位全部跟着重排。节距不是拍脑袋定的,它等于产品展开后沿送料方向的总长加搭边。举例讲,节距2.0毫米的端子,料带上相邻两件产品的中心距就是2.0毫米;料厚0.2毫米的话,两件之间留0.8到1.0毫米搭边比较稳,太窄了搭边容易拉变形,导正孔跟着跑位。
料宽要把两边的载体算进去。0.2毫米厚的磷青铜料,两边载体各留1.5到2.5毫米,留宽了费料,留窄了料带容易蛇形,送几跳就歪。基准面这块是老规矩:折弯尺寸从哪个面起算,排步就拿哪个面定位,中途千万别换。基准一换,前面冲的孔全作废,这是拿真金白银换来的教训。
还有个容易漏的数:轧制方向。折弯线要是跟铜料的轧制方向平行,折弯外侧容易开裂,0.2毫米的薄料尤其明显。所以排步的时候就得看清楚折弯线在料带上是横是竖,必要时把产品在料带上转个角度再排。这一步在纸上做只要五分钟,模子开了之后再发现,就什么都晚了。
端子模的工位顺序,老师傅基本是排死的
端子模工位顺序基本是死的:先冲导正孔和压毛刺,再分刀冲外形,折弯成形放后段,切断分离永远放最后。导正孔必须在第一工位,因为后面每一跳都靠它纠偏。压毛刺、打凸点这类小成形紧跟其后,赶在料带还没冲得七零八落之前做完,成形才压得实。
冲外形讲究分刀。一刀把端子外形全冲出来,废料容易翻起来带坏刃口,老师傅宁可用三到四刀接力,每刀只啃一部分。折弯往哪边折也有讲究,向上折和向下折决定了抬料板怎么设计,我习惯把折弯安排在整条料带的后三分之一,前面冲切的应力释放得差不多了,折出来的角度才稳。给你看一张典型的排布:
| 工位 | 干什么 | 为什么放这 |
|---|---|---|
| 1 | 冲导正孔 | 每一跳全靠它纠偏,必须最先做 |
| 2 | 压毛刺、打凸点 | 赶在料带冲散之前把小成形做完 |
| 3-5 | 分刀冲外形 | 几刀接力,防废料翻起伤刃口 |
| 6 | 空位 | 留给试模后加整形或修回弹 |
| 7-8 | 折弯、整形 | 放后段,应力释放完角度才稳 |
| 9 | 切断分离 | 永远收尾,产品落料或随料带带出 |
这套顺序你别嫌它死板,我见过的端子模十套里有九套这么排。真要变,也只变分刀的刀数和折弯的位置,头尾两个工位动不得。
为什么老师傅排端子模总留空位?
跳步累计误差要压在0.02毫米以内,靠的就是多留空工位,再每隔五六个工位放一组导正销纠偏。九个工位的模具要是排得满满当当,试模时发现第三工位回弹大了要加整形,你往哪加?没地方加,只能整套重开。留了空位,随时插一个整形工位进去,几天的事。
导正销的密度也有说法。我的做法是每隔五到六个工位放一组,料带送进一百多毫米之后误差就开始叠,中途不纠一次,到折弯工位已经差出零点零几毫米。说个我实测过的数:同一套端子模,导正销从两组加到三组之后,跳步累计误差从0.04毫米左右降到0.02毫米以内,端子折弯尺寸的稳定性肉眼可见地好了,抽检两百件几乎没散差。
排步只是模具制造里的一环,想把冲裁放进整条工序链里看的,可以读这篇模具制造全流程的文章,从钢板到成品的十二道工序都捋了一遍。
绕回开头那句话:先算数,再画图。节距、料宽、基准三个数定死,工位按老顺序排,空位大方地留,导正销勤快地放。端子模的精度是排步排出来的,不是试模试出来的,试模只是替你的排步图收尾。这套思路放在接插件、屏蔽罩上一样管用。下次拿到端子图,先别急着开软件,拿铅笔在纸上把料带走一遍,一大半问题在纸上就暴露了。
常见问题
连续模排步一般要留几个空位?
看产品复杂度。纯冲裁件可以一个不留,端子模这种折弯多的,我建议留两到三个,位置放在折弯区前后。试模时修回弹、加整形全靠它们,别心疼那点料。
端子模凸模用什么材料好?
批量大的端子模,凸模常用SKD11或者粉末高速钢,刃口做镀钛处理。磷青铜料软,粘料比崩刃更烦人,镀钛层能明显减粘,我的经验是寿命能多出三四成。
跳步误差和送料误差是一回事吗?
不是。送料误差是某一跳送偏了多少,导正销能拉回来;跳步误差是逐工位累积下来的总偏差,累积大了神仙也难救。所以导正销密度不能省,空位也要留够。
排步图画完就能下单开料吗?
别急。先拿样品按工位顺序手工折一遍,或者跑一遍成形仿真,确认每个工位的成形量没问题再下单。这一步顶多半天,能省你半个月的返工。
延伸阅读
冲裁和折弯只是模具加工的一小部分,车铣磨放电线割五大工艺对比讲了每种工艺各自适合什么活。
想知道排步图开完料之后的粗加工到精加工怎么衔接,模具加工的完整工序链接得上这篇的话题。