冲切模具入门:冲孔落料切边三兄弟怎么分,毛刺和刀口里的门道
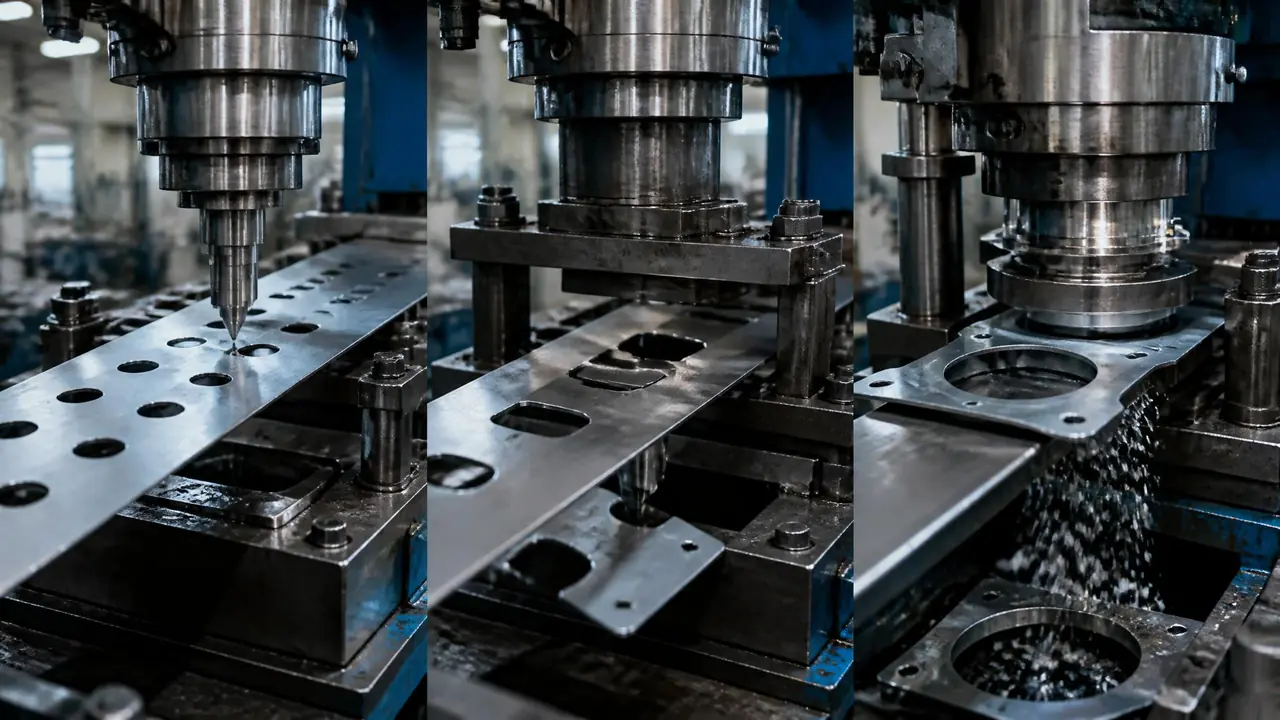
把话放这儿:冲孔、落料、切边是冲切模具的三件套,孔的尺寸跟着冲头走,外形尺寸跟着凹模走,毛刺突然变大变偏就是刀口在报信。分不清这三样,调模基本靠蒙。看完这篇你至少能自己判断刀口该不该修,还能学会一个垫刀口的应急土办法。
上个月带了个新学徒,我让他分清冲切模具里的三道活,他张口就把落料说成了冲孔。这不丢人,行里搞混这两样的人海了去了。我的判断一句话:孔跟着冲头走,外形跟着凹模走,毛刺是刀口的体温计。这三句话吃透,冲床边上八成的疑难,你自己就能先判断个七八分。
那天我拿两片料给他看。一片是垫圈,外形圆溜溜;一片是筛板,上面开着几十个方孔。同样都是1.5毫米的Q235板,一副冲切模具里干出来,讲究完全是两码事。垫圈卡的是外圆公差,筛板卡的是孔位孔径,扔掉的废料长得都不一样。他捏着两片料看了半天,才咂摸出味来。
冲孔、落料、切边三兄弟到底怎么分?
冲孔保孔径、落料保外形、切边修口边。冲孔的公差跟着冲头走,落料跟着凹模走,切边专收成型件口部的毛边,磨损后果也不一样。下面一样一样说。
先说冲孔。在板料上冲个孔,孔是你要的,冲下来的孔芯扔掉。孔的尺寸谁说了算?冲头。所以冲头按孔径公差做,凹模往大放。冲裁力自己都能粗算:周长乘料厚乘抗剪强度,Q235的抗剪强度按350兆帕取,1.5毫米板冲一个周长100毫米的孔,冲裁力5.2吨上下,选床子留出1.5倍余量,8吨以上就稳了。这套算法展开讲能写一篇,冲孔模具设计那篇笔记里我记过细账。
落料反过来。外形是你要的,冲下来的整块才是产品。外形尺寸由凹模刀口说了算,冲头做小。这么一来有个推论:落料模用久了,产品外形只会越冲越大,因为凹模在磨大。公差吃紧的单子,到了这一步就得安排刃磨,拖不得。
切边是老三,专门收拾拉伸件的口。水槽、灯罩、杯体拉出来,口部一圈是波浪形的毛边,切边模沿着口部曲线把这一圈修齐,修边余量一般留3到5毫米。它的刀口是曲线的,得跟型面贴合着走,三兄弟里最吃钳工手上功夫的就是它。一张表看分工:
| 对比项 | 冲孔 | 落料 | 切边 |
|---|---|---|---|
| 要的是哪部分 | 孔 | 冲下来的外形 | 修齐后的口部 |
| 尺寸由谁决定 | 冲头 | 凹模刀口 | 贴型面的曲线刀口 |
| 废料是什么 | 孔芯 | 外围料带 | 口部毛边一圈 |
| 磨损后产品怎么变 | 孔径变大 | 外形变大 | 口部留黑皮台阶 |
| 典型产品 | 筛板、支架孔 | 垫圈、盖板 | 水槽、灯具反光罩 |
分不清的最大代价不是废料,是修模修错地方。有人冲孔的孔径超差了,跑去刃磨凹模,白磨一场。记住:孔径超差换冲头,外形超差修凹模,先分清再动手。
毛刺方向,是刀口磨损的报信人
新模毛刺小而匀,高度约为料厚的百分之五;哪一侧毛刺先变厚,间隙就先坏在哪一侧。忽上忽下、忽大忽小,就该安排刃磨了。
冲裁断面分三段:塌角、光亮带、断裂带,毛刺长在贴着凹模的那一面。间隙均匀,四面毛刺一样高;单边毛刺大,多半是冲头跟凹模没对中;整圈毛刺都大,那就是间隙磨大了。逻辑就这么直白。
给个数。1.5毫米的Q235,新模毛刺在0.08毫米上下;涨到0.2毫米,光亮带从断面的三分之一缩到四分之一,别犹豫,这就是刃磨信号。老实讲,等毛刺刮手了再修,刀口已经多磨掉三四丝,刃磨余量白扔一半。
毛刺方向还有个反着用的地方——验模。修完模试冲三片,四面摸过去刮手程度一样,说明对中没跑;一面刮一面不刮,回去重新对间隙,千万别急着打批量。这个坑我踩过,图快直接开冲,四千片料带一面毛刺,客户全数退回,光运费就贴进去六百多。
判断凹模装上装下也能用毛刺。落料模凹模在下、产品往下漏的常规装法,毛刺朝上,贴着卸料板那一面。哪天发现毛刺面变了,先别骂模具,看看是不是有人把料放反了或者模具装倒了。
垫刀口的土办法,救急真能顶一阵
刀口崩小口或单边毛刺大,客户又催货,用0.05毫米的薄垫片垫刀口应急。垫片要磨平、接缝错开,只救急,交完货马上安排正式刃磨。
垫刀口这个词,图纸上查不到,全是车间里口口相传的。最常见的一档:凹模刃磨一次掉0.3到0.5毫米,模具矮了一截,卸料板吃不着力,弹簧预压也跟着变,这时候在凹模底下垫等厚垫片补回来。垫片讲究三条:厚度用千分尺量准、平面磨平、两块的接缝错开90度,不然冲压一振动,接缝那儿先松。
第二个用法是应急调间隙。单边毛刺大又腾不出时间拆模,有的老师傅会在限位那一侧的结合面垫一层0.05毫米的铜皮,把间隙往回带一点。这个坑我踩过——垫了两层,冲到两千次铜皮走位,把刀口啃出一圈,最后多花八百块修模费。打那以后我只垫一层,四角点上定位胶。
界限也要说清。垫片总量超过0.2毫米,别垫了,直接刃磨或者换件;冲头那边崩刃的,该换就换,冲头材质和更换周期怎么定,冲头选材那篇里有一张对照表。垫片是创可贴,不是长期饭票。
后来学徒转正考核,评委问到同一道题:筛板上这排孔算什么工序?他答得利索,还补了一句毛刺朝向的判断。带新人这事,讲一百遍原理,不如让他亲手摸一次毛刺。冲切模具的三兄弟、刀口的体温计、垫刀口的土办法,三样凑齐,你在冲床边上就能顶半个老师傅。下次毛刺突然变大,先别急着打电话叫修模的,自己拆开看一眼,说不定五分钟就省下一笔外协费。
常见问题
冲切模具的单边间隙到底取多少?
我的习惯是软料取料厚的百分之四到六,Q235这类碳钢取百分之八到十二,不锈钢再偏大一档。1.5毫米的板就是0.06到0.18毫米这个区间,最终以试模的毛刺为准,公式只能当起点。
刀口刃磨一次能顶多少冲次?
SKD11的刀口冲1.5毫米Q235,我这边正常8万到12万冲次磨一次,每次磨掉0.3毫米上下,换DC53能拉到15万以上。料厚翻倍,次数差不多砍半。
毛刺大就一定是模具磨损了吗?
不一定。先查三样:刀口缝里有没有堵铁屑,卸料板压不压得紧料带,台面上落没落异物。清干净再试冲三片,毛刺还大才轮到刃磨这回事。
垫刀口能一直垫下去吗?
不能。垫片是救急不是过日子,垫超过0.2毫米或者垫了还要再垫,就是刀口该修的信号。长期靠垫片顶着,卸料板受力不匀会跟着变形,那笔维修账比刃磨贵好几倍。
手边没有塞尺,怎么粗估间隙对不对?
两个土办法。一是看冲下来的废料断面,光亮带占三分之一左右,间隙就差不多;二是拿根软铅丝放在刀口边压一下,千分尺量压扁后的厚度,比实际间隙小一丝到两丝算正常。