东莞冲压模具强在哪?连接器端子模一条街的看厂与砍价门道
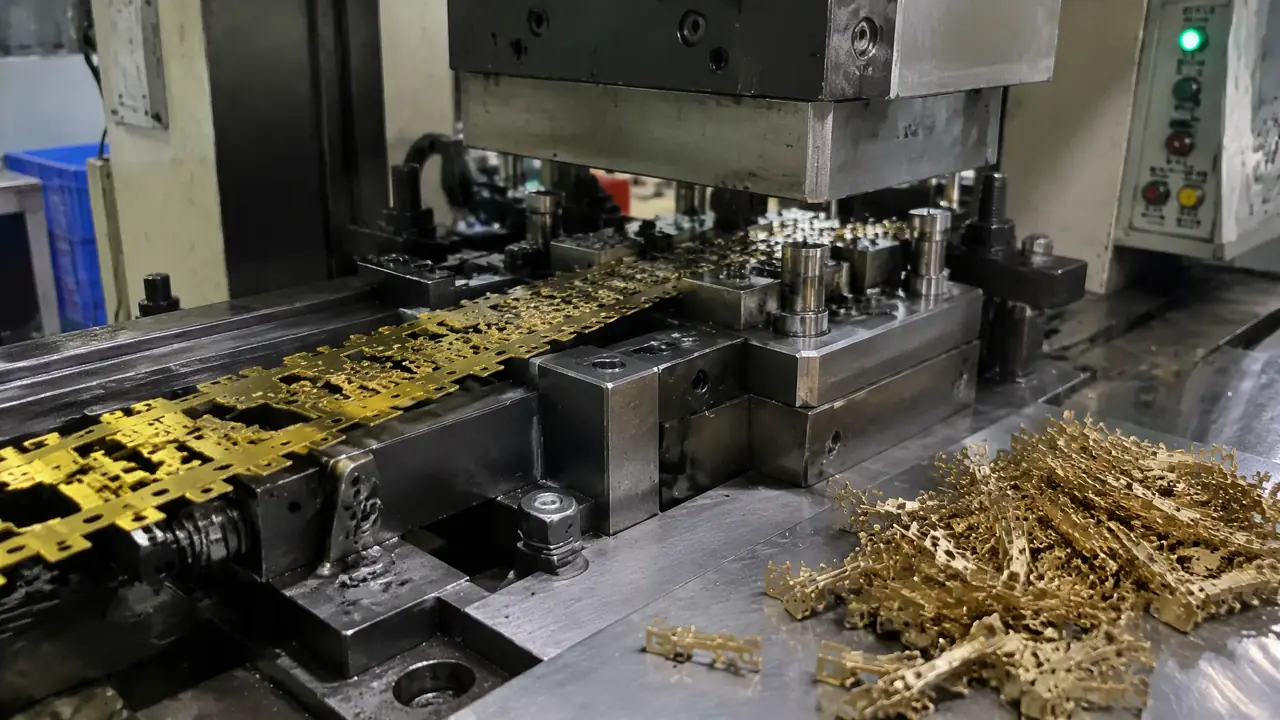
把话放这儿:东莞冲压模具的招牌不是大件,是连接器端子模。长安一条街吃掉全国大半的薄料级进模订单,八到十二工位、每分钟冲四百次是家常饭。找厂就认一条,常年冲0.2毫米料带的老厂,八工位模八万到十五万是本地行情,别拿上海汽车模的价来砍。
上礼拜深圳一个做充电桩的采购来询价,张口就问东莞冲压模具跟上海货比差在哪。我说你这套端子模不用往上海送,长安街上有上百家厂等着挑。八工位的端子级进模,料厚0.3毫米十二个工位,纯做汽车大件的厂还真接不稳,先摸清分工再谈价。
我的依据不复杂。东莞的冲压模底子不在汽车覆盖件,在电子端子这种又薄又密的活上。手机、充电器、汽车线束里的端子,十有八九是从东莞的模具里冲出来的。件对了地方,钱和时间都省。件放错了,两头受气。
东莞冲压模具的招牌为什么是端子模
东莞冲压模具的招牌是连接器端子模,长安及周边聚集上百家专做薄料级进模的厂,0.2毫米料带、八到十二工位、每分钟冲四百次以上是看家功夫。这条本事是三十年攒出来的。
九十年代港资台资的电子厂落地长安、虎门,连接器要量大交期快,模具就得跟着厂走。一台高速冲床配一套模,师傅做熟了出来单干,徒弟再出师再开厂,一条街就这么滚起来的。我入行跟单那会儿数过,光乌沙到霄边那一圈,挂着冲压模招牌的门面就不下八十家,还没算藏在工业楼里不挂牌的。
端子模难在哪?
料薄。0.2到0.35毫米的磷铜带黄铜带,冲裁间隙只有料厚的百分之五到八,刃口差一丝,毛刺就把料带挂花了。所以这行的师傅都练同一门手艺:慢走丝割刃口,公差卡在±0.005毫米以内,装配完拿灯对着看光隙。跟配眼镜一个道理,验光差十度,镜片再贵戴着也晕。
短板也明摆着。汽车四门两盖那种大覆盖件模,东莞接得少,那是长三角和华中的饭碗。来之前先想好自己的件归哪类,别拿错考卷。
一条街的分工:设计、热处理、试冲各有各的门
东莞端子模的配套圈三公里内闭环,排样设计有专职公司接单,热处理厂过夜回炉,试冲去租高速冲床按小时算钱,一套模从下单到试冲最快十来天。效率全在这条配套链上。
别看厂不大,五脏俱全。排样图可以外包给专门的设计公司,一套八工位排样收三千到五千;热处理送出去过一夜就回;最划算的是试模,街上有专做试冲的机房,80吨、125吨、200吨高速冲床摆成一排,按小时收80到120块,带上料带冲两个钟头,端子摊一桌子随便验。
配件更不用愁。弹簧、顶针、误送检出销这些标准件,五金模具街步行能买齐,急用一件顶针,上午打电话下午到车间。挑配件的门道我写过一篇,东莞模具配件实地采购的避坑记录里连还价的路数都有,采购可以翻翻。
说实话,外地采购最不适应的就是这种打散的分工,总觉得厂里没几台大设备就不靠谱。反过来想,配套半径短才是东莞压价的本钱,人家的厂房钱省在明处。
一套端子模八万还是十五万?钱花在哪要看拆单
八到十二工位的连接器端子模在东莞报八万到十五万是主流水位,刃口材料和工位数定价格大头,试模包三次是行规,钢料热处理约占四成。拆开看再谈,省的都是虚水。
| 报价构成 | 占模价比例 | 砍价空间 |
|---|---|---|
| 排样设计与工位计算 | 10%上下 | 基本没水分 |
| 模芯钢料与热处理 | 40%左右 | 换料有差价,别硬砍 |
| 慢走丝与磨床加工 | 25%上下 | 按件计价,量多能让 |
| 装配试模与修模 | 25%左右 | 盯住包三次试模这条 |
价钱谈不动的时候,别在钢料上省。我前年贪过一回便宜,一套八工位模的刃口把粉末钢换成普通Cr12MoV,省了九千块,结果客户那边冲床二十四小时连转,冲到三十万模次刃口崩了,停线加返修搭进去一万八,里外里倒贴。打那以后我报价单上材料一栏只给两个选项,从不替客户省这一刀。
交期也有说法。正常排产,端子模T1试模十二到十五天,急单加钱能压到十天,再快的你就得留个心眼,是不是跳过了空试。公差要求写进合同,端子位±0.01毫米,料带步距±0.02毫米,白纸黑字,后面扯皮少一半。
看厂半天,到底盯哪三处?
看端子模厂只盯三处:墙上的料带样品、模房里的备模库、试冲机台边刚下来的端子,毛刺和步距是藏不住的两样东西。半天足够看清一家厂的底子。
进门先看墙上挂的料带,冲稳了的厂都留着当招牌。切口发亮没卷边的,这家手艺差不了;切口带毛刺的,报价再低也放走。然后钻模房看备模库,做过量产模的厂一定备着一排互换镶件,问一句刃口崩了多久能换完,答不上十分钟以内的,量产后半夜停线没人管你。
最要紧的是当场试冲。让对方拿你的料带冲上半小时,接一沓端子出来,放大镜看毛刺,卡尺量步距。这个坑我踩过:早些年光听业务员讲得天花乱坠就打了订金,模回来冲两万模次就跳屑,拆开一看间隙根本没做匀。打那以后我带客户看厂,别的都能省,试冲这半小时不省。
对了,跑题说一句。长安的厂上午十点前多半在开料装配,想看真本事挑下午两点后去,冲床转起来才是它平时的样子。看厂的门道万变不离其宗,这篇模具工厂参观指南把看设备看管理的次序讲全了,搭配着用正好。
深圳那位采购后来还是来了一趟,一天看了四家,第三家的试冲端子当场让他下了订。走的时候他说,早知道一条街能看完,何必先在网上比半个月价。东莞冲压模具这潭水,看着深,摸清分工就浅,件对上路子,价和交期都会替你说话。
常见问题
一套端子模冲多少模次要修一次刃口?
普通Cr12MoV刃口冲二十到三十万模次得下来磨一次,粉末钢能撑到八十万模次往上。别光问寿命,要问清磨一次刃口收多少钱、备不备互换镶件,这才是养模的真成本。
试产只有几万件,也要开整套级进模吗?
未必。五万件以内的试产可以先做单工序简易模,两三万一套,产品验证过关再上级进模。上来就开大模赌市场,钱压死的小老板我见过不止一个。
在东莞开模,订金怎么付比较稳?
行规是三成订金开料,试模合格付到七成,小批试产没问题再结清。谁让你一上来付五成以上还说不进合同的,扭头就走,别回头。
0.2毫米和0.5毫米的端子料,模具差在哪?
料越薄间隙越小,对刃口和导向的要求越苛刻,模价能差出三成。0.2毫米的模离不开慢走丝和好卸料板,报价便宜得离谱的,反而要多问一句料用的什么。