冲孔模具设计核心笔记:冲孔力计算、细凸模防失稳与级进排位实战
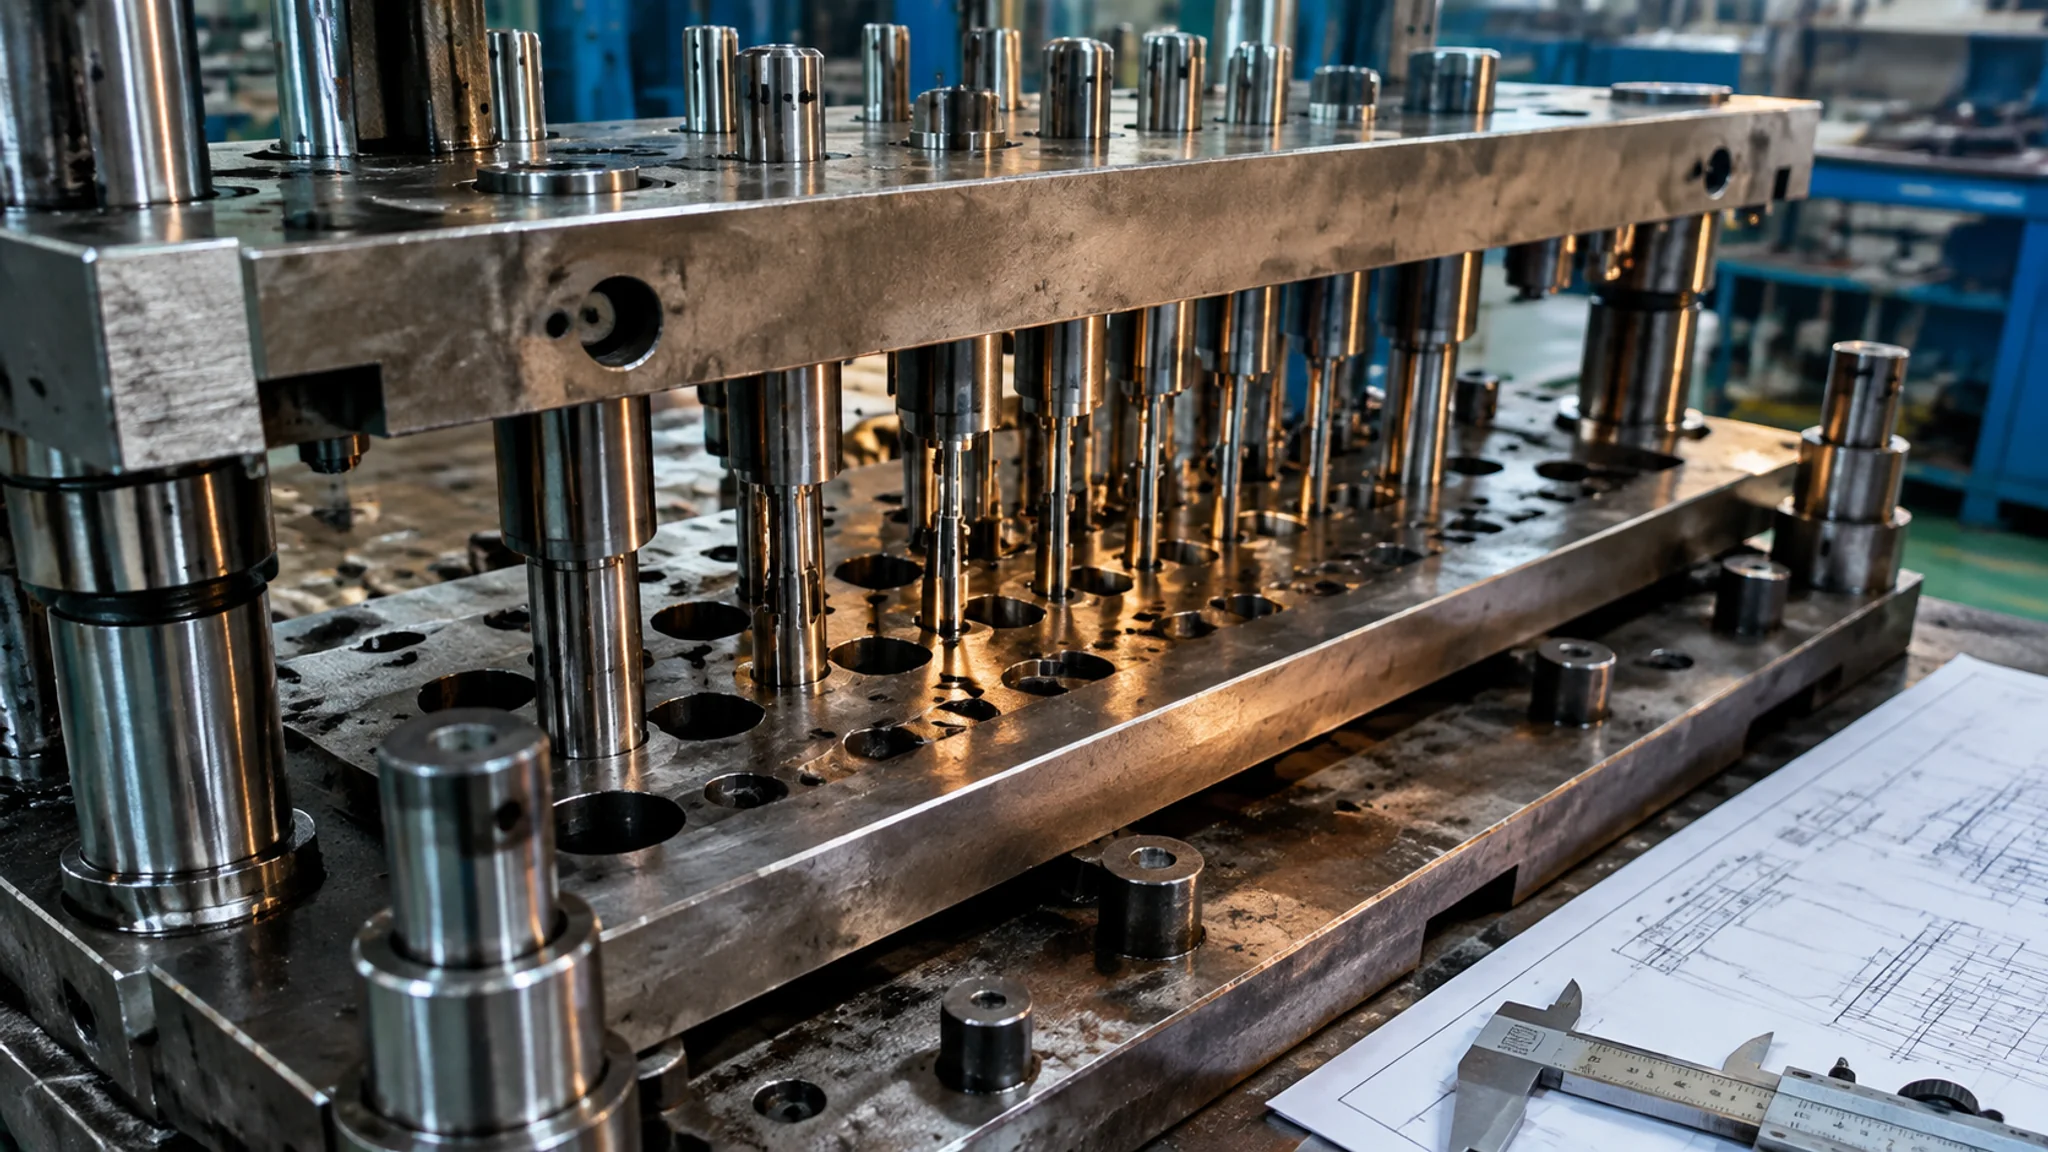
简单说:冲孔模具设计就四件事——把冲孔力算准、把细长凸模的强度校核做足、让卸料板真正给凸模导向、把级进模的冲孔工位排对顺序。90%的断冲头事故出在后两件:凸模悬空没保护,或者一堆孔挤在一个工位里冲。这篇按这个顺序把公式、系数和实测数据全给你。
做冲孔模具设计的人,多半都被断冲头收拾过。我入行第三年,独立设计的第二套模具就是一块散热板,上面127个直径1.2mm的小孔,板厚1.5mm——孔径还不到料厚。图纸上看着挺美,车间里干到第三千件,细凸模断了一排,废料堵在凹模里胀模,模板裂了一条缝。那套模具返工花了十八天,我自己贴的夜班。后来复盘,问题就出在我没做凸模强度校核:一根1.2mm的冲头去冲1.5mm的板,失稳临界力根本扛不住,而我的卸料板孔位又只比冲头大了0.05mm——等于没导向。这个教训,值回我后面十几年的职业生涯。
冲孔和落料是一对孪生兄弟,剪切的力学本质一样,但设计的关注点完全不同。落料操心轮廓和搭边,冲孔操心的是孔:孔径和料厚的比例、孔与孔的间距、孔到边的距离,每一条都直接决定凸模的生死。这也是为什么我总跟徒弟说,冲孔模具设计是冲压设计里最"抠细节"的一门功课。想补冲裁基础的,先看这篇冷冲压模具的剪口间隙实战笔记,怎么用好模具可以翻打孔模具的使用笔记,今天这篇只专注一个字:设计。
冲孔力怎么算?一个公式加三个修正
冲孔力的基础公式是 F = L × t × τ,L是冲孔周长,t是料厚,τ是材料抗剪强度。算完基础值再乘1.3的安全系数,考虑刃口磨损和料厚波动,最后拿去对冲床吨位。
拿个实例走一遍。冲一个直径10mm的孔,料厚2mm的SPCC冷轧板,抗剪强度取340MPa(材料抗剪强度别背口诀,抗剪大概是抗拉强度的70-80%,SPCC抗拉400MPa出头,自己一乘就出来了)。周长 L = 3.14 × 10 = 31.4mm,冲孔力 = 31.4 × 2 × 340 = 21352N,约2.1吨。乘上1.3系数,2.8吨,选冲床的时候再确认一下冲床吨位用在行程中段——冲孔力是瞬时峰值,很多老师傅栽在"标称吨位够、有效吨位不够"这个坑里,冲床越靠下死点额定压力越打折扣。
三个修正,一个都不能省。第一,多孔一次冲要算合力:127个孔的合力不是127倍单孔力那么简单,孔位分布对冲床中心有偏载,偏载会让滑块倾斜、导轨单边磨损,我的习惯是合力控制在冲床公称力的80%以内。第二,斜刃冲裁可以降力,凹模或凸模做成波浪刃口,冲裁力能降30-50%,但冲出来孔口质量会牺牲一点,薄板精密件别用。第三,卸料力和推件力要一起算:卸料力取冲孔力的4-8%,推件力取冲孔力的5-8%(尖刃取小值、钝刃取大值),弹簧按这个选,别按感觉选——我就见过卸料弹簧按"差不多"选的模具,冲到五万模次弹簧疲软,料卡在凸模上跟着往上走,送料机直接把料带拽歪,一卷料报废。
材料的力学性能参数每换一批料都要复核。SPCC、304、H62黄铜的抗剪强度完全不是一个量级,304不锈钢能到520MPa左右,同样冲10mm孔2mm板,冲孔力直接从2.1吨跳到3.3吨。查原始数据我常用MatWeb材料数据库,抗剪抗拉屈服都有据可查。这个行业为什么值得较真?根据中国模具工业协会数据,2024年中国模具行业销售收入约3400亿元,冲压模具在其中占比位居前列,冲孔作为冲压最基础的工序,用量摆在那,协会官网的年报可以佐证。
细长冲头怎么防失稳?强度校核是保命符
凸模校核做两件事:抗压强度校核看工作端面压应力是否低于材料许用压应力(一般不超过1800MPa),稳定性校核按欧拉公式算临界压力,安全系数至少取2-3。细长比大的冲头,稳定性永远先于强度失效。
先讲抗压。冲头端面压应力 = 冲孔力 ÷ 冲头截面积。还是那个10mm孔2mm板的例子:2.8吨力除以78.5平方毫米,压应力约357MPa,对SKD11淬火料来说轻松。但孔径一缩小,数字立刻变脸——冲3mm孔,截面积7平方毫米,同样2.1吨冲孔力(周长变小了,实际是0.64吨,压应力约91MPa),看着不大?别急,真正要命的是失稳。冲头细到一定程度,没等压坏先弯了,弯了就崩刃,崩刃就打板。
失稳校核按欧拉公式 P_cr = π²EI / (μl)²,I是截面惯性矩(圆冲头 I = πd⁴/64),l是冲头自由长度,μ是长度系数——冲头固定端固定、卸料板导向的情况下μ取0.7,悬空的细冲头μ取1。还拿1.2mm冲头算:I = 3.14 × 1.2⁴ ÷ 64 ≈ 0.10mm⁴,SKD11弹性模量取210000MPa,自由长度假设10mm,导向良好时临界力 P_cr = 3.14² × 210000 × 0.10 ÷ (0.7 × 10)² ≈ 4218N,约0.42吨。而它冲1.5mm板需要的力是 3.14×1.2×1.5×340×1.3 ≈ 2508N,约0.25吨,安全系数只有1.7——不够!当年我要是算了这一笔,就不会有那十八天的返工。解法有三条:第一,给冲头加保护套,把自由长度从10mm压到4mm以内,临界力翻好几倍;第二,缩短台阶式冲头的小端长度,导向段做到位;第三,跟客户谈孔径,1.5mm板上冲1.2mm孔本来就贴着极限(一般孔径不小于料厚,硬料还要1.5-2倍)。后来那套散热板就是加保护套加改台阶冲头救回来的,模具寿命做到六十万模次,客户追加了两年订单。
材料选择跟着产量走。月产几万件的小批量,SKD11够用;上量到几十万次,换粉末高速钢ASP-23或硬质合金冲头,硬质合金的弹性模量是钢的三倍左右,同样细的长径比,抗失稳能力强一大截,只是脆、怕偏载,对卸料板导向精度要求更苛刻。冲头材料的牌号门道,这篇冷作模具钢牌号实战对比讲得很细。还有个细节白送你:冲头尾部固定方式,快换冲头用螺丝拉紧,普通冲头挂台压板固定,挂台的厚度至少1.5-2倍冲头直径,太薄了交变载荷下会疲劳断裂,断面平整得像镜面——这种断法我在修模时见过不下十次。
卸料板凭什么当凸模的"第二只手"?
卸料板在冲孔模里干两份活:把料从凸模上退下来,同时给细长凸模做精密导向。导向段配合间隙单边0.005-0.01mm,用卸料板导向的细冲头,寿命普遍能翻一倍以上。
很多人把卸料板当"顶料的板",大错特错。冲孔的瞬间,凸模像一根悬臂梁扎进料里,冲孔力带着侧向分量(孔不圆、料不平、间隙不均都会产生),细冲头全靠卸料板孔兜着才不歪。所以卸料板孔的加工精度就是冲头的命:慢走丝割出来,和凸模配间隙单边0.005-0.01mm,孔口再研出0.5mm左右的导入圆角或锥度,冲头进得去、不啃边。我们车间的做法是卸料板和固定板、凹模板三块叠一起穿丝一次割出来,再做销钉定位——同心度有保障,拆装复位不跑偏。卸料板本体材料别用45钢糊弄,Cr12MoV淬火或者SKD11,硬度HRC58-62,孔位磨久了不会变成喇叭口。
弹簧布局也有讲究。卸料力要顶着料的整个冲压面,弹簧得围着冲孔区均匀布置,一般4-6根起步,对称排布,不然卸料板受力不均会翘,翘了导向孔就别想对正冲头。弹簧预压量留10-15%,行程留够20%余量,矩形弹簧颜色按负荷选——重负荷棕色、中负荷蓝色,冲孔模我基本都用棕色,宁硬勿软。导柱导套是模具的通用骨架,具体怎么选配合公差,模具导柱选型的避坑指南里有专门一章。说个实测感受:卸料板加内导柱(小导柱从卸料板穿到固定板)这套结构,第一次用会觉得"多花一千多块钱干嘛",用过一次就回不去了——细冲头断头率肉眼可见地掉,我们那批连接器端子模上了内导向之后,月均断冲头从七八根降到一两根。
级进冲孔排位:工位顺序决定料带生死
级进模冲孔排位三条铁律:先冲导正孔定基准、孔和孔分批错开冲别扎堆、靠近折弯线的孔要么先冲要么移位。工位排对了模具就顺,排错了一试模全是废品。
级进冲孔的排位,本质是给一堆孔安排出场顺序。第一个工位永远是冲导正孔——直径通常3-6mm,位置放在料带载体上,后面每个工位靠导正销插进这个孔定位,精度能控制在±0.02-0.05mm。没有导正孔的级进模等于盲人走路,送料机的步距误差、料带的蛇形,全部直接灌进孔位精度里。第二个原则是"分批":一个面上几十个孔,别贪心挤进一个工位,冲孔力峰值高不说,料带瞬间大面积分离应力会收缩变形,孔位全漂。我的习惯是孔多的时候按区域分两三个工位冲,相邻孔错开,每工位冲孔力控制在合力的安全区间。第三个原则是孔和成型的先后:孔离折弯线近,折弯会把孔拉成喇叭口,那就把冲孔工位放在折弯之前、孔位移出变形区,或者干脆折完再冲——但折完料带不平,冲孔要靠卸料板强力压平,各有利弊,我偏向前者,能改图就改图。
排位还要考虑凹模强度这个隐藏项。相邻两个凹模孔之间的壁厚,最小别低于料厚的1.5-2倍,孔扎堆壁厚太薄,淬火就裂、冲压就胀。真遇到密孔设计,用镶拼式凹模,一块镶件管几个孔,坏了单独换,比整体凹模返修便宜太多。排样和载体的完整方法论,这篇冲压模具设计的计算与结构详解有系统展开;级进模整模的来龙去脉,看级进模具的入门讲解。再给你一个"用过才知道"的数:步距精度的实测验证别信图纸,试模时先冲蓝油纸(低熔点试冲料)或0.5mm软铝,把首件放投影仪上量孔位,超差就调,比直接上真料省料钱也省冲头。真正的精密级进冲孔排位,最后一个工位之后我一定留一个空位——检测工位或备用工位,产品加孔的时候不用整套模板推倒重来,这个习惯救过我三次急单。
间隙和孔径极限:两个数定成败
冲孔凸凹模单边间隙取料厚的4-8%(软钢取小、硬料取大),孔的最小孔径一般不小于料厚、硬料不小于1.5-2倍料厚——这两个数是冲孔模具设计的硬底线。
间隙这个数,冲孔和落料的取法相反,新手最容易搞混。冲孔时孔的尺寸由凸模决定,所以凸模做产品孔的下差尺寸、间隙放在凹模上让大;落料则反过来,外形由凹模决定。单边间隙我给一组常用值:1mm SPCC取5%即0.05mm,2mm取7%左右,304不锈钢偏硬偏粘,取8-10%还要保证刃口锋利,间隙大了毛刺蹭蹭涨,间隙小了二次光亮带变宽、冲孔力涨、刃口磨损快。判断间隙合不合适,现场最土也最快的办法是看断面:光亮带占板厚三分之一上下、撕裂带干净利落、毛刺高度0.05mm以内,这时的间隙基本就是对的。
孔径极限再说两句实话。理论上模具钢做到孔径0.3倍料厚都有人试过(配保护套和全导向),但那是实验室和高端精密模的玩法,普通量产模别碰。我的分界线:软钢孔径等于料厚是底线,1.5倍以上睡得着觉;硬料(不锈钢、弹簧钢)直接1.5倍起步。真碰到极限孔,第一反应不是硬上模具,是回头找客户谈产品——加个工艺孔位或者改板材,比模具端死磕便宜得多。产品图纸的工艺性审查怎么做,模具结构设计的七个关键点里讲的思路可以迁移过来用。
常见问题
冲孔模具设计要先算什么?
先算冲孔力。拿 F = L × t × τ 把单孔力和合力算出来,乘1.3系数,去核冲床吨位和卸料弹簧。这个数没算之前,后面所有结构设计都是空中楼阁——吨位不够一切白搭,我见过方案画了一半发现冲床要换的,整个布局重来。
细长凸模一定要加保护套吗?
不一定,看长径比和失稳校核结果。经验值是自由长度超过直径8-10倍就该警惕,先按欧拉公式算临界力和安全系数,够就省掉保护套的钱,不够就加。省小钱断冲头,一次停线损失就够买一堆保护套,这笔账要会算。
冲孔和落料的间隙放法为什么不一样?
因为"尺寸跟着谁走"。冲孔的孔径由凸模决定,凸模按孔的下差做,间隙让在凹模上;落料的外形由凹模决定,凹模按外形上差做,间隙让在凸模上。搞反了整套模具的刀口尺寸全错,属于必须回炉重学的错误。
级进模冲孔工位越多越好吗?
不是,工位数是成本。每多一个工位,模板加长、送料步距变长、模具造价和维修面积都涨。合理的做法是孔分批冲到刚好满足凹模壁厚和冲孔力上限,剩下的精度靠导正保证。我经手的模具里,盲目加空工位的方案最后都被客户砍回来了。
凸模老是崩刃,先查什么?
按概率先查三样:间隙是不是不均(凹模孔偏了冲头单边受力)、卸料板导向孔是不是磨大了(冲头摆动)、材料有没有混批(硬度突然偏高)。三样查完还崩,再看冲头本身材质和热处理。别一崩就换冲头,那只是止痛不治病。
写了这么多,回头看冲孔模具设计这件事,其实没什么高深理论,全是公式加经验加教训堆出来的手艺。我的个人偏向一直很明确:细长比大的冲头一律做稳定性校核加保护套,这笔钱不能省;卸料板按"导向件"的标准去做,别当顶料板糊弄;级进排位宁多留一个空工位,也别把模具做成没有余地的死局。这三个习惯,是我用十八天返工和无数根断冲头换来的。觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。