冷作模具钢怎么选?CR12到DC53五个牌号的实战对比
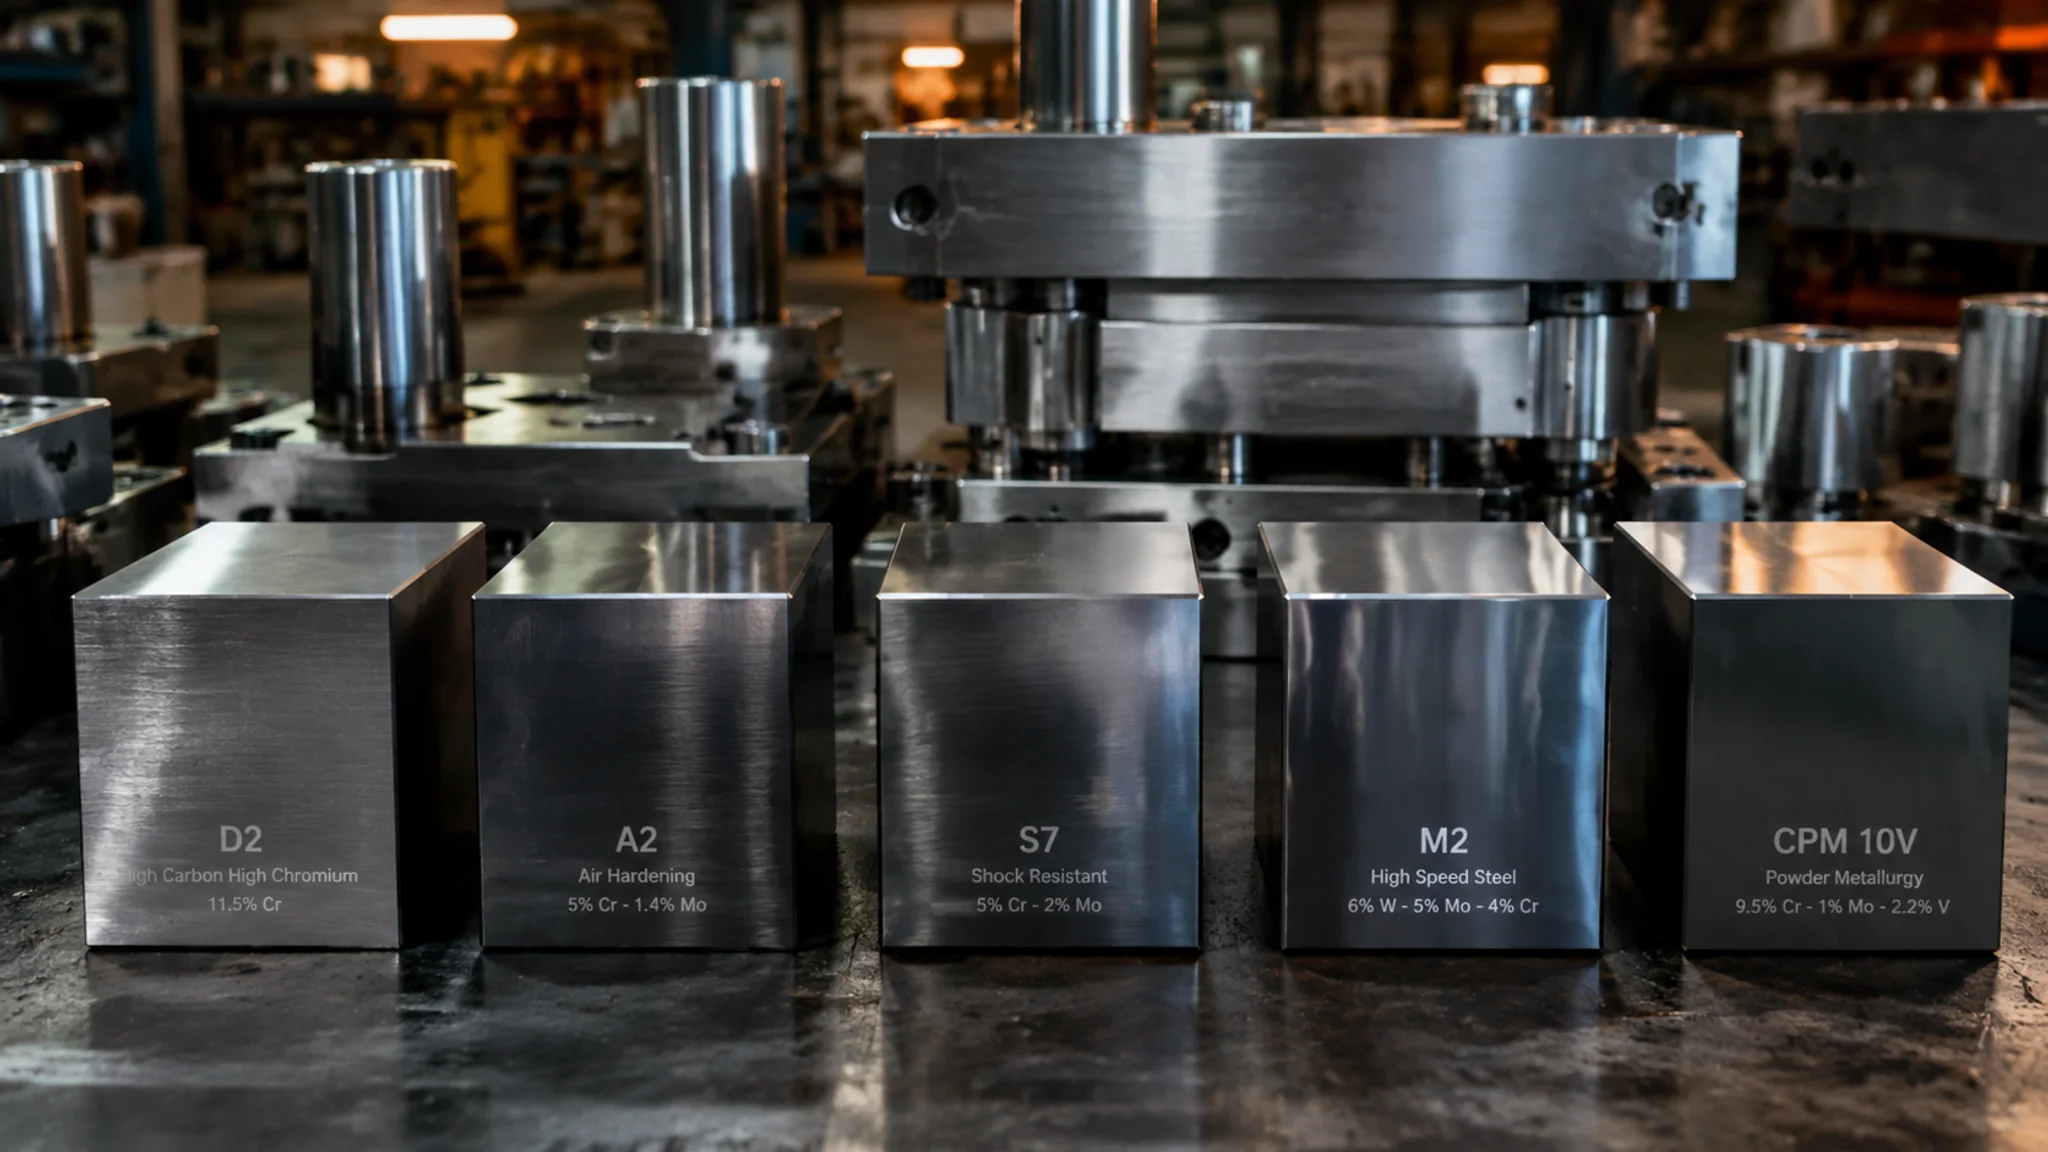
简单说:冷作模具钢选材就一句话——薄板普通冲裁用CR12,量大精度高上CR12MOV,怕崩刃选DC53,进口料SKD11和D2留给高端订单。别迷信牌号高低,模具坏在哪(磨损还是崩裂)才是选钢的真正依据。
你肯定见过这种场面:一副冲压模修到第三次,钳工师傅蹲在压力机边上骂骂咧咧,说这钢怎么又崩刃了。采购也很委屈,明明买的是"最好的料"。问题多半出在牌号和工况对不上——冷作模具钢这东西,贵的不一定对。
我们团队这些年经手的冷作模具没有一百也有八十副,踩过的坑能凑一篇翻车合集。今天专门把冷作这一支讲透:CR12、CR12MOV、SKD11、D2、DC53,五个牌号怎么来的、差在哪、什么活配什么钢。站里之前写过一篇模具钢三大类总览,这篇是冷作分支的深挖,热作和塑料钢今天不展开。
先交代一句术语,省得后文混乱。CR12和CR12MOV是国内标准写法(牌号里的Cr常被大写成CR,一回事),SKD11是日本JIS牌号,D2是美国AISI牌号,DC53则是日本大同制钢在SKD11基础上改良出来的改良钢种。五个名字,说到底是同一棵家族树上不同年代的分枝。
先搞清楚:什么样的模具才算"冷作"
冷作模具钢是给常温下干活的金属成形模具用的,工作温度一般不超过200℃,典型场景是冲裁、落料、弯曲、拉深、冷镦、冷挤压。既然板料不加热,变形全靠硬压,模具必须比工件更硬更耐磨,所以冷作钢淬火后硬度普遍落在HRC58-62这个区间。
这个"冷"字是底线。拿冷作钢去做铝合金压铸——熔融铝液680℃左右浇进去,几小时模具表面就软化起坑。反过来,注塑模的型腔也不该用冷作钢,硬度是够了,可抛光性和耐蚀性差一截,做出来的塑件表面全是料纹。什么模具吃什么钢,这条铁律没有任何变通余地。
实际拆下来看,冷作模具失效无非四种:刃口磨损、崩刃开裂、镦粗变形、还有少见一点的粘着咬合。前两种占了大头,而它们对钢材的要求恰恰是反着的——耐磨要高碳高硬度,抗崩要韧性好。冷作钢这几十年的进化史,基本就是在碳化物形态上做文章,想办法同时伺候好这两位爷。
顺带提一句行业体量。根据中国模具工业协会的统计口径,冲压模(含冲裁、级进模这些冷作主力)占我国模具总量的大约四成上下,是当之无愧的第一大类,相关数据可以在中国模具工业协会官网查到。用钢量摆在这,冷作钢的价格波动直接影响一大批五金厂的模具预算。
五个牌号到底是不是一种钢?
不完全是。CR12是高碳高铬的基础款;CR12MOV在CR12里加了钼和钒,碳化物细化、韧性改善;SKD11成分上与CR12MOV接近但冶炼和锻轧工艺更讲究,日本料纯净度高一档;D2是美国版本的SKD11,含碳含钼稍高,耐磨偏好;DC53是SKD11的改良型,把碳降下来、钼钒调上去,韧性几乎翻倍。
拆开看成分更有感觉(数值为典型范围,各厂有出入):
| 牌号 | C% | Cr% | Mo% | V% | 淬火后硬度 | 参考价区间 |
|---|---|---|---|---|---|---|
| CR12 | 2.0-2.3 | 11.5-13 | — | — | HRC60-64 | 约10-18元/kg |
| CR12MOV | 1.45-1.7 | 11-12.5 | 0.4-0.6 | 0.15-0.3 | HRC58-62 | 约15-25元/kg |
| SKD11 | 1.4-1.6 | 11-13 | 0.8-1.2 | 0.2-0.5 | HRC58-62 | 约45-70元/kg |
| D2 | 1.4-1.6 | 11-13 | 0.7-1.2 | ≤1.0 | HRC58-62 | 约40-65元/kg |
| DC53 | 1.0左右 | 8左右 | 1.9左右 | 0.5左右 | HRC60-63 | 约35-55元/kg |
看出门道没有?碳含量一路往下走。CR12含碳2%出头,组织中粗大的共晶碳化物多得像碎石子,硬是硬,就是脆。到CR12MOV降到1.5%上下,碳化物少了细了,韧性立马回来一截。DC53干脆降到1%左右,铬也砍到8%,换来的钼钒形成更多弥散的MC型碳化物——高温回火后硬度还能站上HRC60,韧性却在SKD11之上。这一降一加,就是日本人在八十年代那笔最划算的材料买卖。
说个我自己印象很深的事。有年做电器支架的级进模,凹模镶块图纸上写CR12MOV,供应商发来的料打光谱一看含碳1.9%——拿CR12冒充的,这种事在钢材市场不算新闻。CR12和CR12MOV价差一倍,外观完全一样,只有光谱仪能分辨。所以买料认准原厂质保书,别省这个环节的钱。
CR12和CR12MOV:差一个字母,差一副模具的命
CR12只能做形状简单、受力不大的薄板冲裁凹模凸模,图的就是便宜;CR12MOV多出的钼钒让它能扛住形状复杂、批量过百万次的冲压活,这是国产冷作钢里性价比最均衡的一档,也是国内用量最大的冷作模具钢。
CR12的市场定位很直白:吨位大的低端模具。农用车垫圈、五金冲压件、一次性工装,批量几万次就报废的活,用它完全成立。但它的短板同样明显——共晶碳化物粗大且带状分布,淬火后裂纹敏感性高,我们见过最离谱的案例是一块CR12凹模线切割切到一半自己裂穿了,断口粗得像麻饼。
CR12MOV就是针对这些毛病改良的。淬透性更好,油淬就能硬透截面50mm的料;回火稳定性提升,520℃两次回火后硬度稳定在HRC60上下。价格呢,大厂料15-25元/kg(2024年前后华东市场的行情,钢价波动大仅供参考),做五六十万模次的冲压模稳稳够用。
热处理上有个细节老师傅都懂:CR12MOV想要变形小,走"低温淬火+低温回火"(980-1000℃淬、200℃回)保硬度;想硬度峰值高一点再抗压,走1020-1040℃淬、配500℃上下的高温回火,靠二次硬化把HRC顶回60-62。两种路线出来的模子脾气完全不同,前者软一点但不容易裂,后者顶得住冷镦但边角脆。具体工艺参数我在CR12MOV详解那篇里写过完整的温度曲线,这里不重复抄。
老实讲,如果预算紧、订单批量中等,我第一反应永远是CR12MOV。它就像工具柜里那把用惯了的老扳手——不是最亮的,但每次伸手都先拿它。
SKD11和D2:进口料贵三倍,值不值?
值,但有条件。SKD11和D2的优势不在成分表(跟CR12MOV几乎一个路数),而在电渣重熔、六面锻打这些冶炼工序带来的组织均匀性——碳化物细小、无带状偏析,做0.05mm以下薄料高速冲裁或者精度要求±0.005mm的精密模时,寿命和尺寸稳定性是国产料给不了的。
先说清楚这两位的关系,省得你被贸易商绕晕。SKD11对应日本JIS标准G4404,D2对应美国ASTM A681,两者算"远房表亲":D2含钼钒普遍略高一点,耐磨稍强,韧性略逊;日本SKD11因为各家钢厂(日立、大同)冶炼控制严格,市场口碑整体好半头。真要说成分,D2其实更接近国产的CR12MOV,可玩到细节处差距就出来了。
差距在哪?我拿一次实测说话。前几年做马达铁芯的高速级进模,同一套图纸开了两副:凹模块一副用国产CR12MOV,一副用日立SKD11,冲0.35mm硅钢片,冲速280次/分。国产那副刃磨周期大概80万次,SKD11那副做到130万次才需要刃磨——寿命差60%以上,而且SKD11的刃口磨损是均匀变钝,CR12MOV是局部掉渣崩缺,后者修模很难修回来。
还有个隐藏优势是热处理变形的一致性。进口料的批次稳定性好,变形量可以预测到丝级,精密模具装配时研配量省下来的工时,往往就把料差价赚回来了。反过来,如果模具就是冲冲2mm厚的普通碳钢板、批量二十万次封顶,多花三倍价钱上进口料,属于花钱买心理安慰。D2的性能细节和选型思路,我在D2模具钢那篇里对比得更细。
DC53:为什么它成了崩刃问题的标准答案
DC53是日本大同对SKD11的改良钢,核心卖点一句话:硬度不降、韧性大涨。高温回火到HRC60-62的同时,韧性大约是SKD11的两倍,线切割开裂倾向也低得多。凡是SKD11用着频繁崩刃的场合,换DC53基本药到病除。
它的配方逻辑值得单独说一遍。把碳从1.5%砍到1%左右,铬从11%砍到8%,粗大碳化物数量骤减;省下的预算全砸给钼(约2%)和钒(约0.5%),形成大量细小的MC碳化物,既保住耐磨性又充当韧性缓冲。530℃高温回火后残余奥氏体分解充分,尺寸稳定性也好——这对线切割后还要开精磨的镶件特别友好。
我印象最深的一单是冷镦螺栓的六角凹模。客户原来用SKD11,模子没有磨损坏的,全是内六角棱边崩裂报废,平均寿命不到4万件。换DC53之后崩裂基本消失,寿命拉到11万件左右。这种"失效模式从崩裂切换到磨损"的转变,才是选材真正该追求的目标——磨损了能修,崩裂了直接报废。
价格上DC53比SKD11还便宜些(大约35-55元/kg),韧性却明显占优,所以现在很多模具厂新做高强度钢板(那种抗拉强度980MPa以上的热轧料)冲压模,默认就上DC53,SKD11反而退居二线。唯一要留神的是市面上"DC53"贴牌货泛滥,正规渠道认大同原厂证书,或者选口碑好的国产同类型改良钢。想深挖的可以看我之前写的DC53性能详解。
一条不用背牌号的选材决策线
按失效风险倒推:怕磨不怕崩的(薄板冲裁、级进模凹模)优先硬度牌号CR12MOV/SKD11;怕崩不怕磨的(冷镦、冷挤、折弯凸模、带尖角窄槽的异形冲头)优先韧性牌号DC53;两端都不突出的低端活,CR12兜底。
展开成具体场景大概是这样。冲0.5-2mm普通冷轧板、批量50万以内:CR12MOV,别犹豫。冲0.3mm以下薄料或硅钢片、速度300次/分往上、批量千万级:直接进口SKD11,寿命账算得过来。冷镦螺母螺栓、铆钉凹模:DC53起步,预算足上更好的粉末钢。折弯机模具、形状带锐角的成形凸模:DC53。至于量特别小、修模无所谓的一次性拉深模——CR12都嫌奢侈,有人拿T10凑合我也理解。
别忽略一条:线切割工序对选钢的影响。凡是模芯要线切窄槽、异形孔的,粗大碳化物就是裂纹源,CR12尽量避开,CR12MOV是底线,讲究点的直接DC53。我们吃过一次亏,CR12凹模板线切完放置一晚上,第二天早上"啪"一声自己裂了,报废一块料加两天工期。这种隐性成本,牌号价差根本覆盖不住。
退一步说,选钢这事没有标准答案,只有和你设备、批量、师傅水平匹配的答案。同一个牌号,热处理厂水平差一档,模具寿命能差三倍——三分选材七分热处理这话在冷作钢上体现得最狠。如果对整体牌号体系还想建立框架,可以回头看常用模具钢牌号速查和冷热塑三类钢号速记这两篇,那是地图,本篇是冷作区的街景。
关于高碳高铬钢的碳化物行为,学术界和钢厂手册里有系统论述,ASM International的材料手册是绕不开的权威来源,英文过关的话值得翻一翻。
常见问题
CR12MOV和SKD11成分差不多,能互相代用吗?
普通模具可以代,精密模具不建议。成分确实接近,差在冶炼纯净度和碳化物均匀性。做普通冲裁模,拿CR12MOV替SKD11能省一半料钱;但做高速薄料精密模,代用后寿命掉三到五成,算总账反而不划算。
冷作模具钢淬火后硬度越高越好吗?
不是,硬度到HRC62以上韧性就断崖式下跌。冲头这种受冲击的零件,硬度压在HRC58-60反而耐用;凹模耐磨为主,可以到HRC61-62。一副模具里凸模软半度、凹模硬半度,是很多老师傅的配比习惯。
DC53比CR12MOV贵一倍多,什么时候必须上?
出现这两种信号之一就别犹豫:一是崩刃开裂导致的报废占总失效的一半以上;二是模具带尖角、窄槽、异形截面这类应力集中结构。只有纯磨损的简单模,CR12MOV继续用,换DC53改善有限。
冷作模具钢和硬质合金比,差距有多大?
论寿命,硬质合金能到冷作钢的十几倍到几十倍,但脆、贵、难加工,只在超大批量的定转子冲片这类场景才划算。两者的适用边界和成本账,在硬质合金模具那篇里有详细对比。
库存的CR12MOV生锈了还能用吗?
表面浮锈打磨掉不影响使用,高铬钢的耐蚀性本来就比碳钢强。但要检查有没有横向裂纹——库存料在潮湿环境放久了,残余应力可能让原有发纹扩展。上磨床前做一次磁粉探伤,比事后报废便宜多了。
写到这我桌上的茶都凉了,顺带说句个人偏好:这五个牌号里我最偏心DC53,韧性冗余大,容错高,特别适合热处理厂水平参差不齐的现实环境——它对工艺波动的钝感力,救过我们好几次急单。SKD11当然强,但它是"精密车间里的好钢",得配精密的管理才值回票价。
选冷作模具钢,说到底是拿着失效模式去配材料脾气:崩了换韧的,磨了换硬的,两头都不沾就查热处理。把这一条想通,牌号表就不用背了。
觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。