模具钢定制要注意什么?锻打与探伤
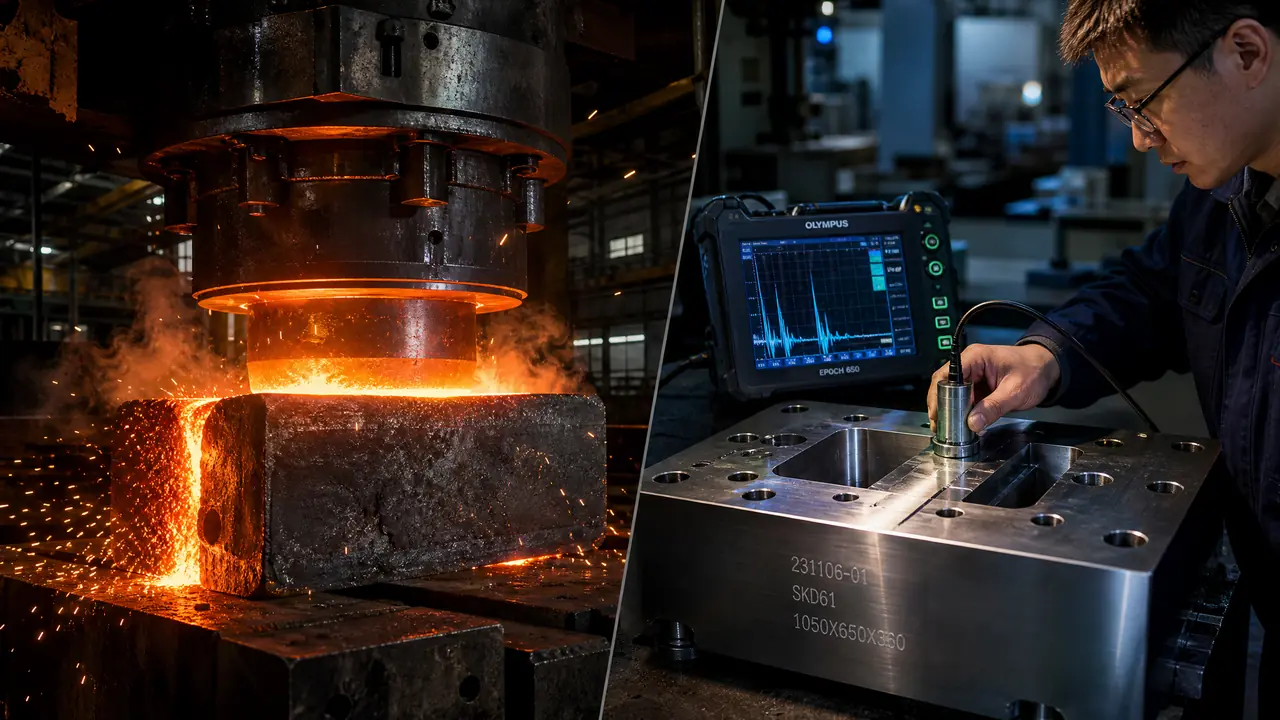
直接给结果:模具钢定制先盯两件事,锻比够不够、探伤做过没有。锻比不到4:1的料心部致密度差,探伤漏做等于把裂纹风险留到粗加工之后。下单前把这两项写进合同再谈价格。
上个月帮一个做压铸模的朋友盯一单模具钢定制,两家报价差了三成,便宜那家报的是电炉料,锻打还只肯一火成材。我劝他别省这笔钱。定制钢跟买现成板最大的区别,就是你能让厂家把锻比、探伤这些关键项一条条写进合同,写不进去的,料再便宜也是在赌运气。
为什么这么说。模具钢的毛病九成出在冶炼和锻打环节,夹渣、缩孔、白点,出厂时全藏在料里面看不出来,等你粗加工完、热处理完,裂纹才冒头。到那时候货退不掉,整块料钱加一个月工期一起赔。所以定制前把锻打和探伤两件事盯死,比在单价上磨半天嘴皮子有用得多。
锻打这关:先问锻比,再问炉子
定制模具钢第一句话就问锻比,大截面模块锻比至少要4:1,反复镦粗拔长的心部才致密。锻比就是坯料锻造前后的截面积之比。行业普遍的做法,塑料模钢这类大模块要镦粗、拔长交替打两到三火,始锻温度大概1120℃上下,终锻不能低于850℃。低于这个温度还强行锻打,内部憋着应力,裂纹就埋下了。
我在这一步吃过亏。前年定过一块四百多公斤的2738,图便宜找了个小锻压点,一火到位,交货时表面看着光洁得很。粗车到一半,侧壁拉出一道四十多毫米长的裂纹,解剖开心部组织粗得像柴火。后来换正规厂重锻,锻比拉到4.5:1,同样的钢种再没出过事。掺假和偷工的重灾区恰恰就在这类料上,具体套路可以看这篇2738模具钢掺假避坑指南,对照着问,销售答不上来就有问题。
还有白点这一项别漏掉。大截面的锻件锻完不能直接空冷,要缓冷加扩氢退火,氢不排干净,料放几天内部会自己裂出白点,探伤能照出一片缺陷波。你只需要问一句锻完怎么冷却、退火曲线有没有,含糊其辞的直接pass。
成分也建议复测一遍。拿到炉批号之后,花几十块钱做个光谱复检,对着牌号表核碳、铬、钼的含量,误差在国标范围内才算数。我们车间现在定制每一批都测,真抓到过一家碳偏低大半个点的货,找销售对质,对方最后承认是换炉搭着炼的。半小时的事,省掉的是后面热处理硬度上不去扯皮一整月。
探伤报告:只写「合格」两个字不算数
探伤报告要盯三点:用什么标准、做到什么等级、粗加工后要不要复探,缺一项就当场要求补。正经厂家按GB/T 6402做超声波探伤,报告上会写清验收等级,比如缺陷当量小于Ø2平底孔算合格。去年收过一张探伤单,只盖了个章写着合格,标准号和等级全没有。让销售补材料,补出来一查,心部当量缺陷超出验收线两倍不止。这单要是没较真,六百多公斤的料粗加工完才发现,损失奔着小十万去了。
复探比初探更要紧。钢料粗车去掉黑皮之后,表面干净、耦合好,这时候探才探得真。我现在的习惯是合同里直接写两条:黑皮态初探一次,粗加工后留单边五到八毫米余量再复探一次,两次都过才准转热处理。多花两三天,买的是踏实。
扫查方式也有讲究。心部缺陷不一定长在正中间,探头只贴两大面容易漏,六面都过一遍是行业里讲得比较多的做法,尤其是厚度超过两百毫米的模块。别嫌麻烦,探伤机一小时没几个钱,裂纹跑出来一修就是大几万。
定制价格和交期怎么谈才不踩坑?
定制钢比价只盯单价容易翻车,要把锻打方式、探伤等级、加工余量和交期要求一起摊开来比。同样是H13,电炉锻打料跟电渣料每公斤能差出好几块,差价具体花在哪、行情大概什么区间,这篇H13电渣电炉价差分析里算得很细,我不重复数字。一句结论:做压铸模、热锻模这种工况狠的模具,电渣的钱省不得。
| 对比项 | 电炉锻打料 | 电渣料(ESR) | 进口电渣料 |
|---|---|---|---|
| 每公斤价位(大概) | 低一档 | 比电炉贵三到五成 | 高出一到两倍 |
| 夹杂物控制 | 一般,大模块风险高 | 组织均匀,杂质少 | 最好,批次稳定 |
| 探伤通过率 | 大截面常要让步验收 | 六面复探基本能过 | 附带原厂质保报告 |
| 适合场景 | 要求不高的塑料模 | 压铸模、热锻模 | 镜面模、长寿命模 |
交期方面,常规定制模块从下料、锻打、退火到粗交,行业普遍要十五到二十五天。加急插队压到十天左右是有厂家肯做的,但锻后缓冷和扩氢退火的时间砍不动,谁承诺三天交货,你反而要多长个心眼。验收条款里把硬度也写上,预硬料一般交280到320HB,复测偏差离谱的直接拒收。
模具钢定制说难不难,就两道关:锻打关和探伤关。锻比、炉子、缓冷问一遍,探伤的标准、等级、复探写进合同,价格再把电炉和电渣的差价摆开算。开篇那家便宜三成的报价,朋友最后没接,正规料用到现在没出过毛病,他说那三成花得不冤。
常见问题
模具钢定制有最小起订量吗?
锻打厂一般按件起订,单件几百公斤就能安排,只是开炉费摊下来单价偏贵。量小的更常见做法是定尺切割现有大锭,成本能降不少,代价是锻比和成分没法完全按你的要求来。
电渣料是不是什么模具都值得用?
不是。做普通注塑模架、低寿命塑料模,电炉锻打料够用,多花的钱收不回来。工况狠的热作模、对镜面和寿命有要求的,电渣料的均匀性才真正体现价值。
定制模块的加工余量留多少合适?
单边五到八毫米是常见的留法,大模块还要再多留一点,防脱碳层和黑皮探不透。余量留太小,复探就没条件做了,等于自己放弃最后一道保险。
探伤发现缺陷超标怎么办?
先别急着整块退掉。让厂家出缺陷位置报告,表面或近表层的缺陷,通过剥层或改小使用尺寸能救回来的,谈折价往往比退货划算。我经手过两单都是这么处理的,双方都不伤和气。
延伸阅读
热作模具的工况对料的纯净度要求最高,选型时可以再看看这篇热作模具钢H13与8407等六种牌号的适用场景对比,跟定制的锻打要求正好能对上。