冷模具钢选型和热处理:Cr12MoV、SKD11、D2三兄弟怎么分工
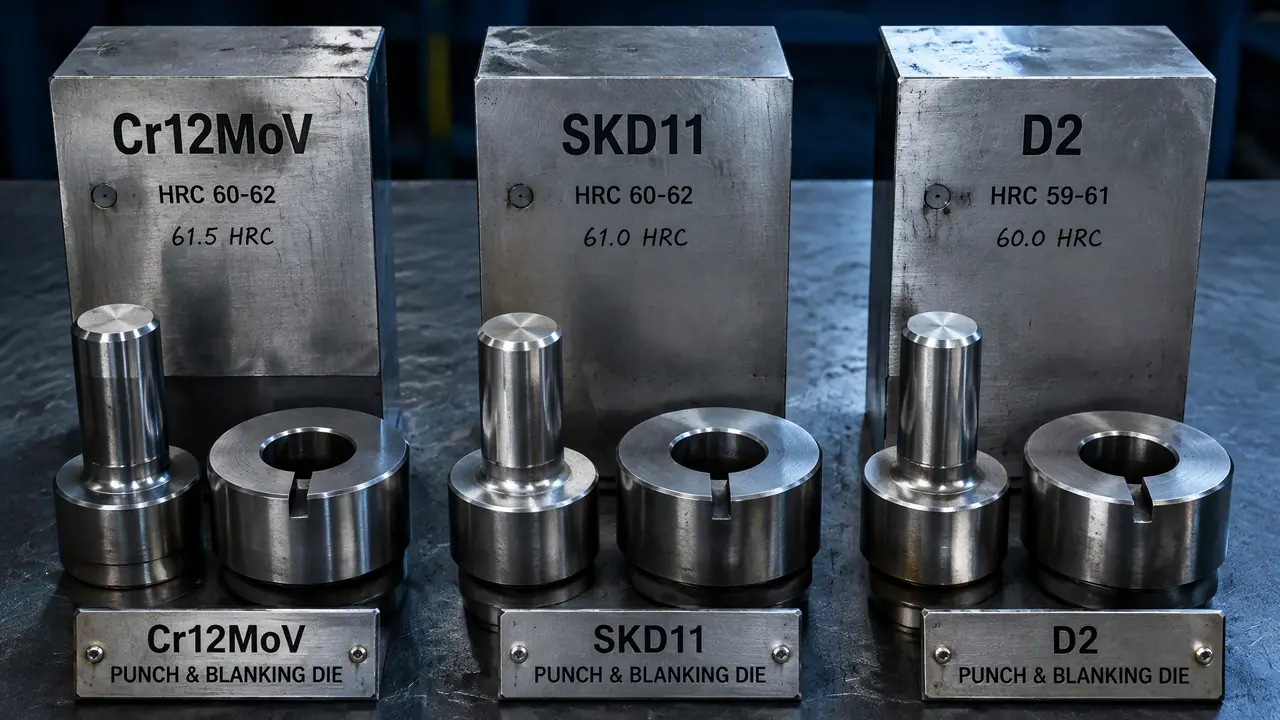
这事儿得拆开说:冷模具钢不是一种钢,是Cr12MoV、SKD11、D2这一家人在不同工况下的分工。冲料厚3毫米以下选Cr12MoV够用,不锈钢跟料厚过4毫米上SKD11,连带拉伸用粉末钢。热处理那一步比选牌号更保命,淬火回火做歪了,再好的钢也白搭。
上礼拜有家做不锈钢垫片的客户来退料,说新开的冲模冲了八万次刃口就崩了,咬定是我们发的冷模具钢掺了假。料拉回来一化验,Cr12MoV成分一点没差,问题出在他找的热处理作坊把回火温度压到了150度,残余奥氏体没分解干净,冲到后来刃口一胀一缩,不崩才怪。这锅最后谁背?钢厂不背,热处理作坊拍屁股,模具厂自己认了四千多块的料钱加两星期工期。
所以我逢人就讲,选冷模具钢,一半功课在选钢,另一半在热处理。这俩拆开看都不难,合在一起就成了一笔糊涂账。这篇就按冲裁、冷镦、拉深这三类常温成型的工况,把这一家人的分工和火候一次讲清。
Cr12MoV、SKD11、D2怎么分工
冲碳钢3毫米以内选Cr12MoV最划算;不锈钢或料厚过4毫米上SKD11或D2;五十万冲次以上带拉伸看粉末钢。这套分工的逻辑就一条:料越硬、越粘、越厚,越要往高合金、高纯净度那边挪。
先把这一家人的户口理清楚。D2是美标,SKD11是日标,这两个算同门,合金含量都比国标Cr12MoV高半档,碳到了1.5%上下,铬12%左右,钼钒加得多,碳化物又多又硬,耐磨性天然好一截。Cr12MoV便宜的根源也在这儿,合金少,电炉出一吨料价差出一大截。
| 牌号 | 常规淬火硬度 | 价位(圆棒) | 适合干什么 |
|---|---|---|---|
| Cr12MoV | HRC 58-62 | 14-20元/公斤 | 碳钢冲裁、少量拉伸,中大批量 |
| SKD11 | HRC 60-63 | 22-32元/公斤 | 不锈钢冲裁、硅钢片,高耐磨要求 |
| D2 | HRC 58-62 | 20-30元/公斤 | 冷镦模、切边模,重负荷 |
| 粉末钢(如ASP23) | HRC 62-65 | 90元/公斤往上 | 五十万冲次以上、连续拉伸 |
我更偏向让客户老实按批量算账:一批垫片就冲五万件,Cr12MoV加一次刃磨足够,你上SKD11纯属多花钱;反过来说,日产十万件的级进模还死守Cr12MoV,刃磨频率翻三倍,省的料钱全赔进停机里了。这种账得摆开来算,拍脑袋最贵。
对了,说个题外话。这行里"料册子寿命"和"车间寿命"是两回事,册子写SKD11冲不锈钢三十万次,那是6毫米退料的状态,你冲1.5毫米不锈钢带,间隙再放偏了,十万次刃口就发毛。数字都是工况绑定的,别拿册子当合同。
淬火回火温度怎么定
Cr12MoV常规950-1000度油淬,200度回火两次到HRC 60左右;要韧性就930度低温淬火,崩刃概率明显小。SKD11淬火1000-1040度,回火520-550度出二次硬化,硬度能到HRC 61-63。
这组数字不是抄手册抄来的,是车间里真金白银换的。拿我经手的一副电机定子片冲模来说,Cr12MoV凸模头一炉按1000度淬、200度回火,硬度HRC 61,试冲三万次凸模崩了两个尖角。第二副改930度低温淬火,硬度降到HRC 58,同一条线冲到十五万次没事。少了两度硬度,多活了五倍,这买卖怎么算都值。
回火必须两次,出一次炉回一次,中间别偷懒,间隔让料凉透。残奥没处理干净,后面线切割就是给裂纹开路。所以老厂单子上都印着"淬火+两次回火",这是保命条款,不是卖钱的名目。
淬火油温也念叨一句。油温控制在60-80度,冷得太急心部拉应力大,裂给你看;冷却介质用老了的油要及时换,新油和老化油的冷却曲线差得远,同牌号料同参数淬出两个硬度的事我见过不止一回。
线切割开裂怎么防
线割开裂八成是残余应力没放干净:淬火回火后先去应力再上机,切割留足余量,落料孔先割小再扩。高合金的冷模具钢导热差,层间温差一大就崩,顺序一乱全完。
去年车间那副D2切边模到现在想起来还肉疼。淬完火硬度HRC 60,师傅赶工期直接上线切割,割到型腔一半,"啪"一声闷响,裂纹从穿丝孔一直走到模块边缘,三万的料和加工费当场清零。后来立了规矩:淬火回火完必须做一次550度去应力回火,保温两小时缓冷,割完型腔再修一次回火。这一道工序加三百块,能保三万的活。
这套坑法跟换遥控器电池一个道理,你以为电池没电是电池坏了,其实是电池仓里弹簧片接触不良。很多人盯着Cr12MoV和D2的成分差异找原因,真正翻车的往往是热处理后的工序顺序。再补一条土经验:开料方向顺着轧制纤维走,型腔应力集中点避开材料心部,能再省一半麻烦。想把淬火变形和开裂的预防措施补全,可以看这篇模具淬火变形怎么办?淬透性与预防的措施。
一批料进场怎么验
收货验三样:表面看发纹夹渣,硬度计打三点,炉号质保书对实物钢印。Cr12冒充MoV最常见,看断口能分辨。三样花不了一百块,能挡住九成的雷。
这个坑我踩过。早年采购图便宜进了批14块的"Cr12MoV",打硬度也够,装模一冲两万次刃口整圈剥落,拿去做金相,共晶碳化物带状堆成河,根本不是MoV料。打那以后我定死规矩:每批料留样送检碳化物不均匀度,质保书炉号跟实物钢印对不上就退。别嫌麻烦,钢贸市场上料出问题不稀奇,掺假重灾区早就有现成说法,怕的就是验收形同虚设。怎么从报价单里看出掺假的苗头,这篇CR12MOV模具钢多少钱一公斤?8元和25元的料到底差在哪里拆得更细。
回到开头那家退料的客户,最后是我们陪他重做的热处理:930度淬火,200度两次回火,线切割前加一道去应力。同一批料,现在冲到二十万次还在服役。冷模具钢这东西,牌号是入场券,热处理和工序顺序才是决胜局,两关都过,一副模撑几十万次是常态,过不了,神仙钢也救不了。
常见问题
冷模具钢和热作模具钢能不能混用?
不能硬混。冷作钢吃的是常温下的高硬度和耐磨,热作钢像H13吃的是红热状态下的回火稳定性,路数完全两样。拿Cr12MoV去干压铸模,型腔几分钟就热龟裂;反过来拿H13冲钢板,硬度上不去,一冲就塌。
Cr12MoV模具用钝了还能补焊吗?
能,但要先预热到300度左右再焊,用同材质焊条,焊完立刻进炉重新回火,不然焊缝边上分分钟拉出裂纹。直接冷焊的,十个里八个后面开裂。
SKD11和D2买哪个更划算?
国内采购渠道顺的话我更偏向SKD11,日标料的纯净度分级执行得死,同价位下批次稳。D2本身是好钢,就是市场上各家冶炼水平差距大,得认熟炉号买。
淬火硬度偏高一点是不是更耐用?
不是。硬度冲到HRC 63以上,耐磨是加了,崩刃风险跟着翻倍,尤其薄刃口冲头。常规冲裁 HRC 58-62就到顶了,再高是把寿命往火上烤。