模具常用钢材一张速查表:45钢40Cr到P20 718 H13各管什么活
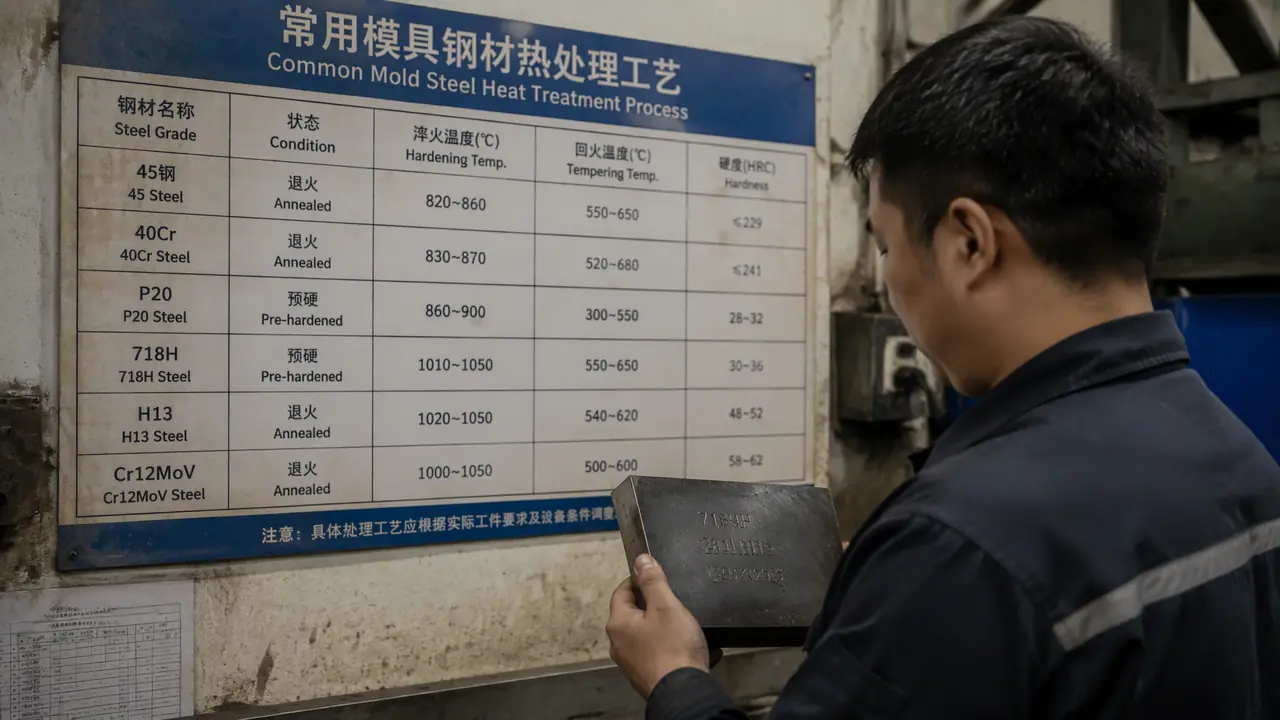
挑明了讲:模具常用钢材记五档就够了,45钢和40Cr打底做模架工装,P20和718预硬直接铣模芯,H13专扛压铸的热疲劳,Cr12系守冲压刀口,S136留给透明件和防锈。每档配一段热处理,预硬钢不用淬,其余的淬火回火温度照表抄,热处理做对,钢才值那个钱。
前天一个做Auto件的朋友半夜发微信,问模具常用钢材能不能给他一张表,说网上搜出来的文章一半在讲选钢流程,一半在卖钢材,他只想知道45钢、40Cr、P20、718、H13这几样到底谁干谁的活,热处理怎么做。我说行,就一张表加一段账,不绕。
我在长安接塑胶模具单,模架外购、模芯自铣,钢材翻来覆去就是这几个牌号。说实话这套东西不难,难的是第一次配钢的人没人给捋,图纸一摊开就懵。
判断先放这儿:按"模架打底、预硬做芯、热模用H13、冷冲用Cr12"这四句话对号,九成的模子配钢不会错。
模具常用钢材速查表:五档钢各自的活儿和硬度
45钢做一般模架和工装,40Cr做受力的导柱撑头,P20和718预硬直接铣模芯,H13扛压铸热疲劳,Cr12系守冲裁刀口。五档记牢,配钢基本不出格。
这张表是我们车间墙上那张的简化版,老师傅盯单就照它点料。硬度一栏是我自己拿社里的便携硬度计抽测过的数,比手册上的标称略保守,采购下单的时候按这个谈不容易吃亏。
| 钢种 | 常干啥 | 出厂或常用硬度 | 要不要淬火 |
|---|---|---|---|
| 45钢 | 模座垫块、上下托板、一般工装 | 调质后HB 220-250 | 调质可以,淬火没必要 |
| 40Cr | 导柱、导套、撑头、锁模块等受力件 | 调质后HRC 28-32 | 调质+局部表面淬火 |
| P20 / 718 | 塑胶模模芯、大模框,出厂预硬 | 30-36HRC(718H到38-42) | 不用,到货直接上机 |
| H13 | 压铸模模芯、铝挤压模 | 淬回火后HRC 46-50 | 必须,真空淬+两次回火 |
| Cr12MoV / DC53 | 冲压模刀口、冷挤凹模 | 淬回火后HRC 58-62 | 必须,低温回火两次 |
新人最常问反的其实是顺序:不是先选钢再想热处理,是先定这模要打多少模次、打什么料,钢和热处理一起定。跟换遥控器电池一个道理,电池和遥控器得配套买,单换一个白忙。
对了,跑题一句:718这个号其实是瑞典一胜百的老编号,国内对应的叫3Cr2NiMo,但车间里叫718叫顺口了,料行报价单上也写718,谁也不较真。想抠编号来历的,看站里那篇一胜百的对照就够,一胜百模具钢怎么选?8407、S136、718、DF-2牌号对照、真伪辨识与价格区间,写得比我细。
45钢和40Cr:模架打底的两根桩
45钢便宜扛压,做不受冲击的模座件和垫块,调质到HB 230左右就够用。40Cr比45钢多铬、芯部更硬,导柱撑头这类反复受力的件用它,调质后表面再淬一下,寿命长一截。
45钢八块多一公斤,是模具钢里的"砖"。模座、限位块、垃圾钉垫板,全用它。打塑胶模它完全够,因为塑胶模的合模力被预硬钢的模芯扛走了,模架只管摆正和受力,不需要多硬。有的厂连模架都用Q235焊完就上,打低端的周转箱也活得好好的,这是另一条省钱路,但外观件千万别省到这步。
40Cr十块上下一公斤,贵两块,贵在铬。加了铬,调质之后芯部硬度上得去、截面性能均匀,做导柱正合适。导柱一天开合几十万次,表面还要滚一下或者高频淬到HRC 55往上,芯部保持韧性,硬皮韧芯,才不容易断。
这个坑我踩过。去年一套120吨机台的模架,图省事把撑头用45钢调质就顶上了,打了不到八万模次,撑头端面压出凹坑,产品底面出现台阶印,客户整批退货。返工换40Cr撑头、表面高频淬火,连停机带材料赔进去一万八。从那以后,受力件一律40Cr,这条我写进了厂里的配钢单。
热处理参数给你:45钢调质840-860度油淬(截面大的水淬),550-580度回火;40Cr调质840-860度油淬,520-560度回火,导柱表面高频淬火880-900度,回火180-200度。外协热处理按公斤算,调质一件五到八毛,高频另计。
P20、718和H13:一冷一热两条主力线
P20和718是预硬钢,钢厂出厂前就调质到硬度,到货直接铣,省掉淬火变形的风险,塑胶模模芯首选。H13是热作钢,专扛压铸和铝挤的高温热循环,必须真空淬火加两次回火,硬度打在HRC 46-50。
塑胶模这条线,我上个月刚核过价:P20进价十九到二十二一公斤,718贵两三块,718H再往上一点。差价换来的是大模芯的均匀性,我自己的规矩是模芯长边过500毫米就上718或718H,小模芯P20够用。预硬钢最大的好处不在硬度,在于"免淬"——淬火变形是模芯最怕的事,型腔铣完了再淬一炉,出来翘了0.05毫米,整套精加工白干。预硬钢把这个雷直接排了。
所有常用塑料和对应钢材的匹配关系,站里有篇专文列了表,PA、POM这些磨性料该配什么钢一看就明白,模具塑料怎么配?常用塑料特性与对应模具钢材的匹配关系,配不到位模次砍半都不是吓唬人。
热作这条线是另一个世界。压铸模芯一个班次要在两百多度的铝水里来回泡,冷热交替,热疲劳是头号杀手,龟裂纹从表面往里爬,爬透了模芯报废。H13(国内对应4Cr5MoSiV1)就是为这个生的,含铬含钼含钒,抗回火软化,淬火用真空炉1020-1050度油淬或气淬,第一次回火560度,第二次回火600度,硬度落在HRC 46-50。少回火一次,残余奥氏体留着,用着用着组织转变,模芯能自己胀出0.03毫米,尺寸就废了。
模架部位怕热变形的道理,跟选模架规格是一套账,可以顺手看这篇:注塑模具模架怎么选?LKM标准与非标模架的差价和适用场景。
一句掏心话:H13别贪便宜买电炉料,压铸模芯我吃过电炉H13的亏,三千模次就出龟裂,电渣料贵四五一公斤,寿命翻倍不止,摊到每模次反而便宜。这笔账有人不算,我替他算。
Cr12系怎么选不踩坑:刀口钢的硬道理
冲压刀口从Cr12MoV起步,淬回火后HRC 60上下,耐磨但怕崩角;产量大、料带硬的上DC53,韧性高一半,硬度HRC 58-62。Cr12本体碳太高,偏析重,现在刀口用得少了,别拿老牌号硬顶。
Cr12系是冷作钢的根据地。Cr12MoV十二三个铬、含钼含钒,淬火980-1020度油淬,200度低温回火两次,硬度HRC 60-62,冲硅钢片、冲不锈钢垫片都靠它。短板是碳化物偏析,大截面料心部容易有带状碳化物,刀口顺着带子裂。所以好料行的Cr12MoV都会问你买不买"锻造比高的",这话听着玄,其实就是问愿不愿意多花两块钱买组织均匀的料。
DC53是后来居上的,冷处理之后二次硬化,韧性比SKD11高一倍左右。这个我做过对比实验:同一条端子级进模,刀口材料一半用SKD11一半换DC53,SKD11那半边打到六十来万模次崩了个角,DC53那半边撑到一百二十万模次还在用。差价不到一倍,寿命差一倍,从那批起我们刀口默认DC53。
选钢口诀给你三句:打软料薄板,Cr12MoV够;打不锈钢、高强板,上DC53;一分钟几十次的告诉高速冲,考虑粉末钢ASP23,别心疼那几倍的钢钱。
配刀口钢我站DC53这边,理由很直接:先看崩不崩,再看磨不磨。薄料崩角是绝症,粘料磨损只是慢性病,慢性能养,绝症只能换件。
硬度档位和耐磨韧性的平衡,这篇拆得更细:模具硬度多少合适?HRC与耐磨韧性的平衡。
回到那位朋友的微信。我把速查表拍给他,回了四句话:模架打底用45钢和40Cr,预硬钢做塑胶模芯不淬火,压铸上H13必须双回火,冷冲刀口认DC53。他回了个抱拳的表情,第二天就把备料单改了。模具常用钢材这事,真没多玄,一张表一段参数,照着下单,比翻十篇导购文都管用。
常见问题
718和2738是不是同一种钢?
基本算同档,2738是德国料号,718是瑞典料号,成分接近,都是预硬塑胶模钢。买的时候盯住硬度和探伤报告就行,别被料行用2738冒充718H,H是加硬版,硬度差4个HRC左右,价也差一截。
P20模芯还能再做氮化吗?
能,而且建议做。预硬钢到货硬度30多HRC,表面偏软,打玻纤料或POM容易拉毛,气体氮化后表面硬度能到HV 600以上,寿命明显加长。氮化温度520度左右,低于预硬钢的回火温度,芯部硬度基本不掉。
H13模具钢淬火为什么要在真空炉做?
压铸模芯对表面要求高,普通箱式炉淬火会脱碳、氧化皮厚,后续抛光费工还容易留麻点。真空炉气淬表面光亮、变形小,多花的加工费比修模便宜。实在没有真空炉,盐浴炉也可以,但要留足磨量。
45钢做模具会不会太软?
看用在哪儿。做模座、垫块、托板,45钢调质到HB 230完全够,这些部位要的是抗压不是耐磨。直接拿45钢做模芯打量产件就不行,几十万模次下来型腔会拉毛压塌,那是预硬钢或淬硬钢的活。
Cr12MoV和DC53价格差多少?
按我最近的采购价,Cr12MoV电炉料十二三一公斤,电渣料十六七;DC53普遍在二十三到二十八之间。差价摆在这儿,产量小的刀口用Cr12MoV电渣料就够,量大或打硬料再上DC53。