液态硅胶模具难在哪?冷流道与真空锁模
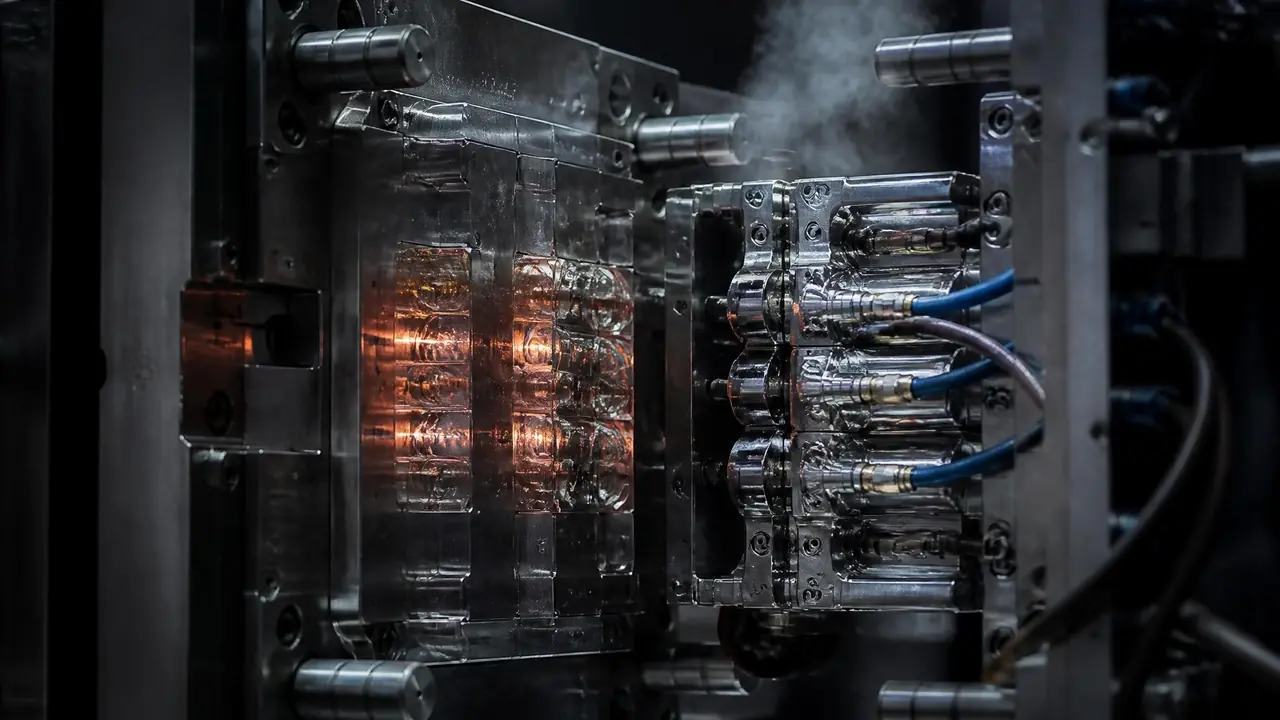
开门见山:液态硅胶模具的难点集中在冷流道和真空锁模两处,前者管住低温防堵料,后者管住负压防气泡。分型面研配精度也得跟上。动手定方案前,先把这两个系统的预算和参数想清楚。
做液态硅胶模具的人,十个里得有八个在冷流道上栽过跟头。图纸看着不复杂,一个小件几十个腔,结构比塑料模具还清爽。可一试模,气泡、飞边、缺料轮着来,调机调到怀疑人生。料是好料,机也没毛病,问题多半出在模具本身。
我的判断很直接:液态硅胶模具的难,八成集中在冷流道和真空锁模这两套系统上,剩下两成在分型面研配和脱模细节。LSR未硫化时粘度低的像蜂蜜,流动快是优点,可稀料见缝就钻、见气就包,拿普通塑料模具的思路往上套,必翻车。
先把概念分清。液态硅胶是双组份加成型的液体料,常见硬度Shore A 20到50,跟模压用的块状硅胶不是一回事,选料的事在这篇模具硅胶怎么选的文章里有对照,不展开。料定下来,模具才是真正烧钱的开始。
冷流道:低温保料,高温成型,中间就隔几毫米
冷流道的作用是让液态硅胶进型腔前一直保持低温不硫化,冷热交界温差要压在正负2℃以内,停机堵料是最常见的坑。原理不复杂。LSR两组份混合后开始反应,常温下有大概半小时到几小时的可用时间;模具侧温度在170-200℃,料进型腔十几秒到几十秒就硫化。冷流道的活,就是用水冷回路把流道压在40℃以下,让料一路保持液态,直到冲出嘴口那一刻才碰到高温。
难就难在冷热交界。嘴口和型腔之间只有几毫米的过渡带,模温机的热量会顺着模板往回流道返。我们车间第一套两腔冷流道就吃过这个亏:当时没装隔热板,开机连跑没事,中途停机超过十分钟,嘴口里的料直接固化,拿钻头一点点掏,掏完嘴口尺寸也花了,整套流道报废。后来加了模具隔热板把冷热两块模板隔开,交界面再镶一块铍铜做快速导热的过渡嘴,才算真正稳住。
冷流道喷嘴还分开放式和针阀式。我用下来的感受是:针阀确实比开放式强一截,能封口、防拉丝,多腔一致性也好;代价是贵,一套针阀嘴顶开放式好几倍,阀针还得定期换。
| 对比项 | 开放式冷流道 | 针阀式冷流道 |
|---|---|---|
| 封口方式 | 靠停机封堵 | 阀针机械封口 |
| 拉丝流涎 | 偶发,要盯机 | 基本没有 |
| 多腔一致性 | 一般 | 好 |
| 造价 | 低 | 高,大概贵3-5倍 |
预算紧、腔数少,开放式够用;量产多腔,针阀那笔钱省不得。
真空锁模:空气抽不净,气泡和飞边就不会停
真空锁模是合模后先抽负压再注胶,真空度普遍要做到-90kPa以下,分型面研配到0.01-0.02mm,少一件都白搭。LSR充模快,型腔里的空气来不及跑,就卷进料里形成气泡;更麻烦的是料稀,会钻进普通塑料模具根本不渗的缝隙,形成一层薄得发亮的飞边。排气槽要做成0.005-0.01毫米深的超薄缝,光有这个还不够,得配合真空一起上。
我们那套医疗球阀件模具做过对比。只用排气槽的时候,抽检每模总能挑出一两个气泡,飞边用指甲能刮下来;后来把真空度从-70kPa提到-92kPa,合模后先抽两到三秒再注胶,气泡降到一天抽检下来基本找不到,飞边薄到指甲刮都刮不动。差别就是这么明显。
| 对比项 | 只靠排气槽 | 排气槽+真空锁模 |
|---|---|---|
| 气泡不良 | 每模1-2个常见 | 抽检基本看不到 |
| 飞边厚度 | 0.03毫米左右,肉眼可见 | 0.01毫米以内 |
| 分型面要求 | 常规研配 | 0.01-0.02毫米研配 |
| 模具造价 | 低 | 高大概15%-25% |
真空这块还有个容易漏的细节:顶针和型腔配合处要留真空槽,不然抽气的时候顶针缝隙漏气,真空度上不去,你在真空表上看到的数是假的。别问我是怎么知道的,拆了三次才查出来。
模温、收缩率和脱模,三个数定成败
液态硅胶模具模温多在170-200℃,收缩率按2.5%-3%放大,顶针要开真空槽防吸附,这三个数错一个就返工。模温低,硫化慢,周期拉长;模温高,飞边脆好撕,但容易缺料、烧焦。行业普遍的做法是在这个区间里找平衡点,模温机和加热管的稳定性直接决定平衡守不守得住,选型可以参考这篇模具加热管选型的经验总结。
收缩率按2.5%到3%放大,别只算这一道。做了二段硫化的件,出炉后还要再缩一点,精度要求高的得两道一起算。我们给一家做硅胶按键的模具,第一版只按2.8%放,二段硫化后整体小了0.05毫米左右,键程手感不对,型腔修了两轮才交。
脱模是另一门手艺。LSR软,撕边容易,可顶出的时候跟型腔吸附得死紧,顶针小了直接把件顶穿。顶针要加大接触面、镜面抛光,配合真空槽破吸附,类型规格和断裂原因在这篇模具顶针的分析里写得更细。
回到开篇那个判断。液态硅胶模具的难,不在结构多复杂,而在冷流道、真空锁模这套系统的精度要求,微米级的差距就能分出良品和废品。拿不准供应商靠不靠谱,就问三个问题:冷热交界面怎么隔热、真空度稳定在多少、分型面研配公差给到几个微米。答得利索的,基本可以放心把模具交出去。
常见问题
液态硅胶模具一定要配冷流道吗?
不一定。小批量单腔可以机嘴直打,甚至干脆用模压;量产多腔就基本绕不开了。一个嘴打四腔以上,冷流道省下的料和机时,早就把造价差赚回来了。
真空锁模和排气槽冲突吗?
不冲突,通常搭配着用。真空管先把大部分空气抽走,残留的少量气体从超薄排气槽走。只靠排气槽也能做,但外观件和医疗件的良率会难看很多。
液态硅胶模具比普通塑料模具贵多少?
结构相近的前提下,大概贵三到六成。多出来的钱主要花在三处:冷流道系统、真空系统、分型面研配工时。报价明显低于这个区间的,要留心冷流道是不是被偷换成了普通机嘴。
液态硅胶模具用什么钢材?
行业普遍用S136、8407这类耐高温、抛光性好的材料,腔内要求镜面的还会做超精抛光。钢材本身不便宜,但比返修一套报废的冷流道划算得多。