模具滑块设计实操:斜导柱角度、锁紧面与行程核算一次讲透
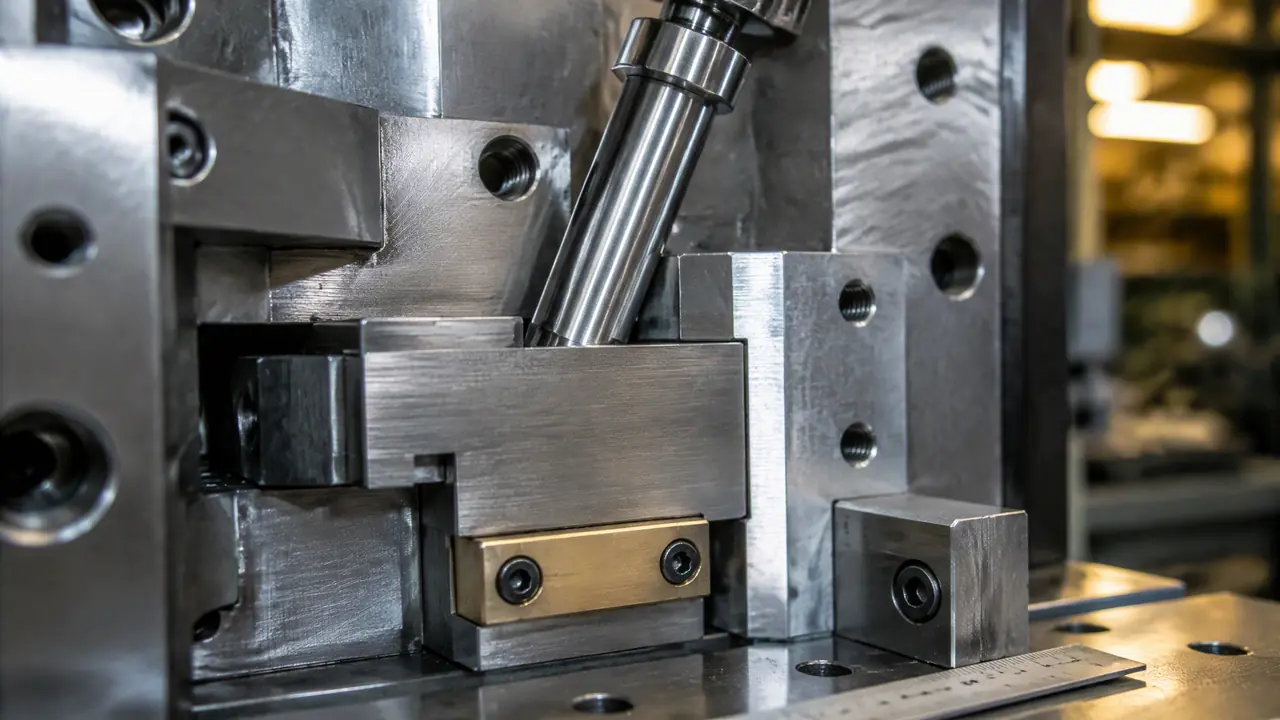
把话放这儿:滑块这套机构,图纸阶段能算清的账,千万别留到试模再改。斜导柱角度、锁紧面贴合、行程余量三件事在出图前定死,滑块基本不闹毛病;真出了烧死拉伤,也有一套固定排查顺序,从压条间隙一路查到锁紧面,按顺序走就不会瞎拆。
模具滑块设计这活儿,账算在图纸,坑爆在试模。上个月一套充电器外壳模在260吨机上试T1,滑块抽到位了,产品侧面USB孔却缺了块肉。拆下来量,行程差了两毫米——设计师按侧孔深度8毫米就给了8毫米行程,没算过孔倒角。
这套模后来补行程、重配锁紧面、修斜孔,前前后后烧了六天,客户压着的两万套货差点转单。说实话,滑块机构本身不复杂,就是斜导柱、锁紧面、滑块体三件套,可它出问题从来不打招呼,一爆就是缺料、拉伤、不归位三选一。下面按设计到修模的顺序,把账一笔一笔算给你。
斜导柱角度怎么定?18到22度是主战场
斜导柱角度常规取18到22度,行程特别紧才上25度,低于15度柱子又长又占模坯。角度每加大5度,同样柱长多抽不少行程,柱子受的弯矩也跟着涨。角度的本质就是斜面的坡度:开模时滑块斜孔顺着柱子滑,坡越陡,同样的柱子长度滑块横着走得越远,但柱子被掰弯的力气也越大。这笔账两边要一起算,光看一头准翻车。
| 斜导柱角度 | 同样行程所需柱长 | 柱子受力 | 什么时候用 |
|---|---|---|---|
| 15度 | 最长 | 最小 | 行程大、模坯空间足 |
| 18到22度 | 中等 | 适中 | 大多数外壳件,闭眼选这段 |
| 25度 | 短 | 偏大 | 行程紧、模坯小 |
| 30度以上 | 最短 | 很大 | 能用油缸就别硬上 |
我自己偏向20度起步。举个例子:抽芯距11毫米,20度时柱子有效长度33毫米左右(11除以sin20度),换成15度就要42毫米,模坯得大一圈,模价跟着往上走。碰上行程特别长的件,先想想能不能分两次抽或者干脆上油缸,别一根柱子硬扛。要是连滑块为什么叫行位都还没概念,先去看这篇侧向抽芯的原理和应用场景:滑块模具为什么要有行位?侧向抽芯的原理与应用场景,看完回来接着算角度。
锁紧面是保命的,别让斜导柱去扛注塑压力
锁紧面角度必须比斜导柱大2到3度,合模时先于斜导柱贴死,注塑压力全由锁紧面扛。为省钱让斜导柱兼着锁模,柱子三个月内准磨出台阶。道理很简单:两度多的角度差,保证开模瞬间锁紧面先脱开,斜导柱才接着干抽芯的活,两边互不打架。少了这个角度差,柱子和锁紧面同时受力,谁先坏看运气。
材料上别抠。锁紧面要么模板本体淬硬,要么单独镶一块Cr12MoV淬到HRC55左右的压块,贴合面红丹研点要八成以上接触。贴合不到位,胶料往缝里钻,产品正面一圈0.2到0.3毫米的批锋,比滑块拉伤还难收拾。
这个坑我是亲眼看着别人踩的。前年一套32腔的衣架模,挂钩全靠滑块成型,模具厂为省两千块没做独立锁紧块,直接拿斜导柱扛压力。打到第四万模,八根柱子全弯了,挂钩批锋严重到客户全检,返工加换柱花了三万八。关于这类多腔侧抽怎么排布,这篇实战笔记写得比我细:衣架模具怎么做才不翻车?多腔侧抽芯挂钩设计的实战门道。
行程核算别抠到毫米,余量三毫米起步
滑块行程等于侧凹深度加2到3毫米安全量,再用行程除以角度的正弦反推柱长。倒扣处带倒角或圆角的,余量加到5毫米才稳。开头那套充电器外壳模就是死在这:8毫米的孔给了8毫米行程,倒角一吃,抽出来就是缺肉。多这3毫米,模坯上多花不了几十块,少跑一次T1试模就是大几千。
核算完行程还有一步,很多人漏:校顶针。滑块没抽完之前,压着滑块的顶针不许动,不然一合模顶针撞滑块,撞断一根停产一天。我的习惯是出图前把行程、柱长、抽芯完成时对应的开模距离列成一张表,附在模具档案首页,试模师傅不用猜、不用试。
对了,说到柱长,斜导柱装上后头部要倒圆角、尾部留避空,斜孔和柱子单边留0.5毫米让开量,热胀冷缩才不会咬死。这些小零碎画图的时候顺手就画了,漏了就是试模现场的半小时加一句师傅的抱怨。
滑块烧死拉伤,修模按这个顺序查
烧死拉伤先查压条间隙和润滑,再查斜孔配合、锁紧面贴合度,四处看完才轮到考虑换料。浅拉伤油石推光,深的烧焊研配,别一上来就换滑块。顺序对了不瞎拆,一上午能定位。顺序错了,换完滑块三天又拉,客户在旁边看着,脸上挂不住。
第一步,拆下来先看拉伤位置。拉在滑槽两侧,多半是压条间隙进了胶粉和碎屑;拉在底面,是缺油或者掉进了铁屑。滑动面配合间隙控制在0.02到0.04毫米,红丹研点检查,接触面积不到八成的先修压条。
第二步查润滑。打耐高温顶针油,四小时一班补一次,打玻纤料的模子加倍勤。玻纤粉尘进滑槽跟砂纸一个道理,越磨越狠。第三步看斜导柱和斜孔,柱子磨亮、孔拉毛,配合间隙超过0.1毫米就换柱补孔,别拖着。第四步才是材料升级。
我有套PA66加30玻纤的接线盒模,滑槽三天两头烧死,前两次都是拉伤了就焊就磨,治标不治本。后来在压条上加防尘胶圈,滑槽改镶淬火HRC55的压块,半年没再拉过。修模的手法讲得更全的在模具滑块容易出什么问题?拉伤、不归位的排查与维修这篇里,两篇对着看。
回到开头那套充电器外壳模,补了3毫米行程、重配锁紧面之后,第二次试模一次过,两万套货按期出了。滑块这东西,图纸上一毫米的较真,顶得上车间里一整天的抢修。下次画滑块,先把角度、锁紧面、行程三笔账算完再出图,比什么都强。
常见问题
行程超过60毫米还用斜导柱吗?
能抽,但柱子又粗又长,模坯成本哗哗涨。我的判断是超过60毫米直接上油缸,抽芯时机还能单独控制,不必跟着开模节奏走。
滑块放在动模还是定模好?
九成情况放动模,靠开模力自然抽芯,结构简单成本低。放定模就得加先复位机构,还得防产品粘定模,能不动就不动。
滑块体用什么钢材合适?
打ABS、PP这类普通料,P20或718H预硬钢就够用。玻纤料或者产量上五十万模的,滑槽镶Cr12MoV淬火块,寿命能差出好几倍。
滑块偶尔不归位是什么毛病?
多半是限位弹簧疲了或者波子螺丝松了,先花十块钱换弹簧试试。还不行就查斜导柱是不是磨小了,带不动滑块回位就得换柱。