滑块模具为什么要有行位?侧向抽芯的原理与应用场景
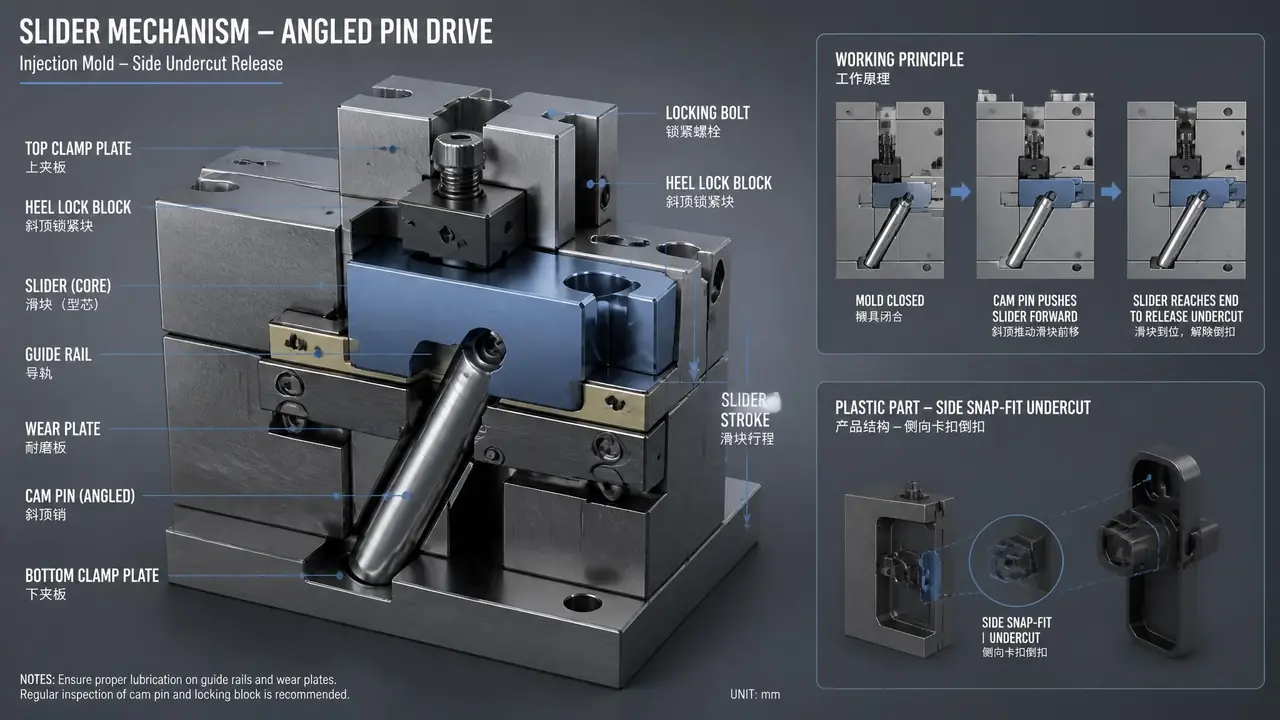
直接给结果:行位就是滑块,珠三角厂子的口头叫法,指注塑模具里靠斜导柱在开模时拨开、专门解开产品侧面倒扣的那块活动型芯。产品侧面有卡扣、有孔、有凹槽,普通前后模脱不了,就得靠它。拿到产品图先量倒扣深度,行程公式一算,要不要上行位、行多大的位,心里就有数了。
客户的产品图发过来,侧面带个卡扣,模具厂报价单上写着「行位两处」,客户懵了:行位是个啥?其实你去车间喊行位,去教材里查滑块,说的是同一个东西。行位是滑块的行业叫法,广东、港资厂都这么喊,图纸和北方厂里更多写滑块,英文叫 slider。名字不统一,结构只有一套。
为什么非要这块会动的钢?道理很朴素。注塑机的开合模方向只有一条直线,前后模分开,产品顺着开模方向脱出来。可产品侧面的卡扣、侧孔、侧向凸台,全都是垂直于开模方向的「倒扣」,钢是刚性的,硬拔只会把产品撕烂或者把型芯崩掉。解法只有一个:让挡路的那块钢在开模时先横着挪开,让完了再脱模。我第一套正经跟下来的模是插头外壳,侧面两个卡扣各深 0.8 毫米,就靠两个小滑块解决,T1 一次过。想先把模具整体框架捋清楚再回来看的,可以翻翻这篇注塑模具结构基本常识。
开模那一瞬间,斜导柱是怎么把滑块拨开的
斜导柱固定在定模、斜着插进滑块的斜孔里,开模时动模往后退,斜孔孔壁被斜导柱挤着往外滑,滑块就让开了倒扣。整个过程不用马达不用液压,靠开模这一下机械联动,省心也便宜。
把动作拆开看。合模状态下滑块被锁紧块死死压住——注射时熔体往侧面撑滑块的力量不小,那点压力全靠锁紧块的斜面扛,斜导柱本身细,扛不住这个力,它只管拨不管压。注塑机开模,定模带着斜导柱跟动模上的滑块产生相对运动,斜导柱在斜孔里越退越往外顶,滑块沿着压条开出 T 型槽的导轨向外滑。滑到位,限位螺丝或弹簧珠把它拉住,不让它飞出去。这套顺序里限位件最不起眼也最不能省,滑块飘了,合模时斜导柱对不准斜孔,一合就是硬碰硬。想看抽芯在整个模具里跟浇注、顶出、冷却怎么配合的,这篇四大系统拆解写得全。
斜导柱的角度是整套机构的灵魂。行业普遍做 15 到 20 度,18 度最常见。角度小,抽芯平稳、柱子磨损慢,但要多开一段模距才抽得完;角度大,抽得快,斜孔和柱子的摩擦跟着涨。别急,这个角度还有一层讲究:斜导柱角度必须比锁紧块的角度小一两度,让合模时锁紧块先贴上受力,斜导柱永不接触受力面。装配钳工研配的时候会拿塞尺量这个间隙,差一丝都不行。
什么样的产品躲不开滑块?
产品侧面凡是垂直于开模方向、脱模时挡路的特征——卡扣、侧孔、侧向刻字、侧向凹槽——都得靠滑块让路,这是滑块模具存在的唯一理由。没有侧面倒扣的产品,模具厂不会给你白加这套机构。
最常见的三类场景。第一类是装配卡扣,塑料壳体互相扣接,内卡扣走斜顶,外卡扣基本归滑块管,插头、遥控器外壳、家电面罩全是典型。第二类是侧向通孔和盲孔,散热格栅孔、自攻螺丝底孔、把手安装孔,孔的轴线跟开模方向垂直,普通型芯抽不出来。第三类是侧向外观特征,logo 凹槽、侧向防滑纹、电池仓台阶。我在车间见过最极端的一套模,产品是个带侧向弯管接头的壳件,滑块本体里还要再镶一个小斜顶,机构的机构,五六十万的模,光抽芯部分画了三个版本的图。
滑块不是白给的。每加一个滑块,模具多一份研配工时、多一套锁紧块、多一段水路避让,价格和故障点同时涨。所以正经模具厂审产品图时会跟你谈:这个卡扣能不能挪到开模方向上?这个侧孔能不能改成后加工钻出来?能省一个滑块,模价常常能落一截。这是产品结构工程师和模具厂最值得对的一场话。
滑块和斜顶怎么分工?行程又怎么算?
外侧倒扣归滑块,内侧倒扣归斜顶;行程等于倒扣深度加 2 到 3 毫米安全量,再按斜导柱角度反推开模距离。这两条界线画清了,评审模具方案就不会被绕晕。
| 对比项 | 滑块(行位) | 斜顶 |
|---|---|---|
| 管的倒扣位置 | 产品外侧,卡扣、侧孔、侧凹 | 产品内侧,壳体内部卡扣 |
| 动力来源 | 斜导柱靠开模行程拨动 | 顶出机构推动,边顶边横移 |
| 行程大小 | 可做大,几十毫米也行 | 小,一般 3 到 8 毫米 |
| 模具成本 | 高,多锁紧块和研配面 | 低,结构内嵌在顶出系统 |
我的倾向很明确:能用斜顶就用斜顶,滑块是外侧倒扣绕不开时的选择。斜顶跟着顶出系统走,不占额外的模内空间;滑块要往外长出整块导轨和锁紧块,模具跟着变宽变贵。但滑块确实有斜顶替不了的地方——行程。斜顶横移量被顶出行程和斜度卡死,倒扣深度超过 8 毫米就吃力,滑块抽 30 毫米都不带喘的。大行程侧孔,只能滑块上。
行程的算法值得每个买模的人记一下。先量产品图上倒扣的最大深度,加上 2 到 3 毫米安全量,就是滑块要走的行程。那套插头模的例子:卡扣 0.8 毫米深,行程做了 4 毫米,量给得足。再按斜导柱 18 度算,正切值大概 0.32,抽完 4 毫米行程需要约 12 毫米的开模距离,注塑机随便开 300 毫米,这点行程根本不叫事。真正要算行程账的是大抽芯——侧向抽 50 毫米以上的孔芯,开模距离、斜导柱长度、模板厚度要联着核,设计偷懒少留一段,滑块就没抽完产品就开始顶出了,撞模就在这一下。
话说回来,滑块模具的好处坏处其实是一体两面。它把「脱模方向」这个死约束解开了,产品想怎么扣就怎么扣;代价是模具多了一层会动、会磨、会漏胶的结构。产品的自由,是模具的工时换的。
回开头那句:行位就是滑块,听懂这个词,你就听懂了模具厂一大半的报价明细。下次审方案,先问三件事——倒扣深度量了没、行程按公式核过没、外侧归滑块内侧归斜顶分清楚了没。这三问问下来,该省的钱和该防的坑,基本都堵住了。
常见问题
滑块模具一定比普通模具贵吗?贵多少?
有侧面倒扣就绕不开,没有就别加。行业普遍的量级是每加一处滑块,模价涨一到三成,看大小和行程。报价时让模具厂把滑块数量单独列出来,你拿产品图数一遍倒扣对得上就行。
斜导柱角度可以做大一点让抽芯更快吗?
可以但不建议。角度超过 22 度左右,斜孔磨损明显加快,滑块在开模瞬间受到的侧向冲击也大,容易跳。行业主流就是 15 到 20 度,抽芯速度不够宁可加大开模行程,也别跟柱子较劲。
滑块用什么材料做合适?
中小批量用 718H 或 P20 预硬钢就够,省一次热处理。产量大或者打加玻纤的料,滑动配合面要淬火加氮化,再镶耐磨块,不然跑几万模次配合面就拉毛,那才是花钱的开始。
一个模具最多能放几个滑块?
没有硬上限,看模板面积和互不干涉。我见过一套模放六个滑块加四个斜顶的,四个方向全有倒扣。滑块越多合模复位越要精调,试模时间也跟着长,能减则减是真话。