产品模具开模前要准备什么?从3D图到DFM确认清单
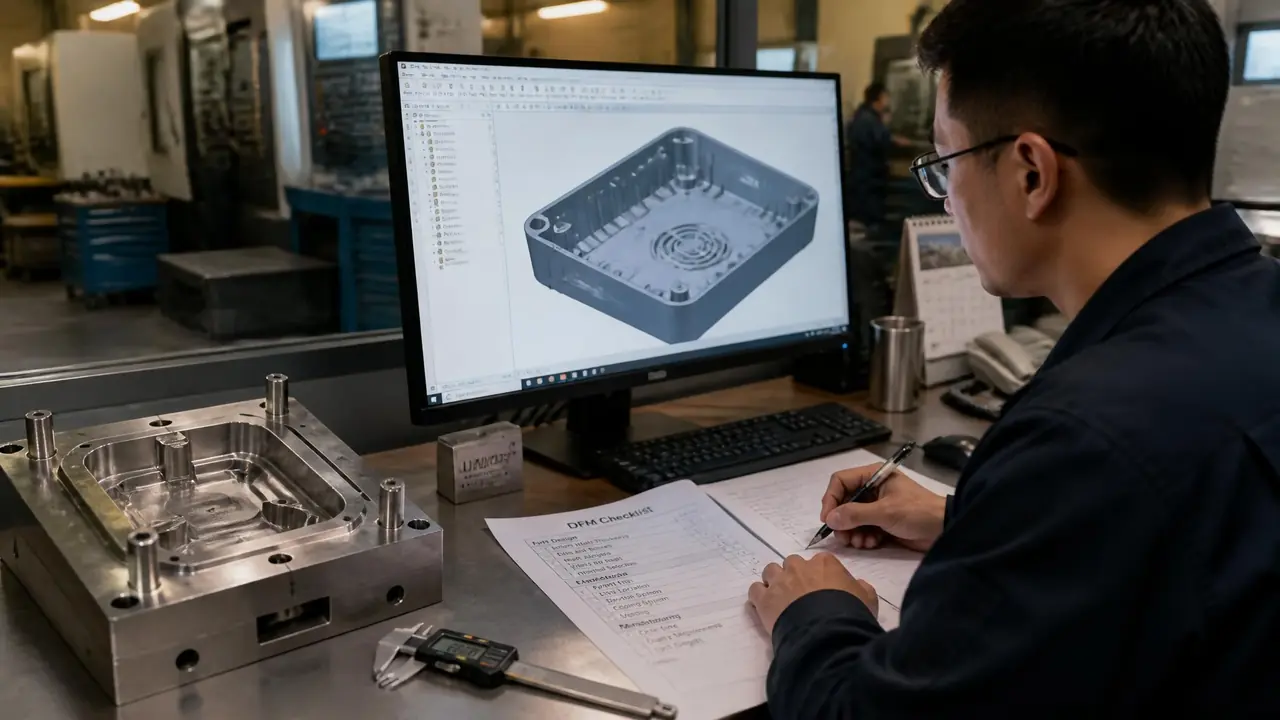
别绕了:开模前设计侧备齐三样,版本锁死的3D图、标注材料缩水和表面等级的图纸、过完拔模壁厚卡扣的DFM评审,缺一样试模就多一轮。清单在第三节那张表,先逐条打钩,再去问模具厂报价。
产品模具的3D图刚发到模具厂,业务电话就追过来了:能不能开、多久、多少钱?干结构的工程师谁都接过这通电话。我的看法很直接:这三个问题轮不到你先答,图纸和DFM没过一遍就急着让厂里报价,后面试模翻几轮,雷都是自己埋的。
前年我经手过一个加湿器外壳的项目。客户催得急,当天发图当天要价,模具厂按 v3 版报的价。活干到一半,客户那边说卡扣改了,发过来的是 v5,卡扣从插接式改成了推拉式,倒扣方向整个反了,原来做的斜顶全废,型腔补焊重铣,一轮折腾下来多花小十万,交期拖了一个半月。这事之后我给自己立了条规矩:版本没锁死,谁也别提开模。
3D图怎么交:先锁版本,再谈格式
3D图交出去之前先锁三件事:文件名带版本号和日期、用STEP中性格式给模厂、改动必须邮件确认留痕,聊天口头发图不算数。这三条守住,一半的开模纠纷根本不会发生。
版本乱是设计侧最常见的坑。别笑,很多公司的图纸管理就靠微信文件夹,v3、v4、最终版、最终版改,全混在一起。我现在的做法是文件名直接带 v 号加日期,比如壳体_v5_0918.stp,同一天出两版就加 a、b 后缀,发给谁、几点发的,全部走邮件抄送。多花五分钟,省的可能是十万的补焊费。
格式也有讲究。给模具厂的交换件用 STEP,原始建模文件自己留底,别随手外发。交出去的3D必须是缩水前的产品图,缩水放缩留给模具厂做,两边都放了缩水,这个件直接废。缩水前后的模型到底怎么处理,这篇SolidWorks模具设计:缩水到型芯型腔的四步分模讲得挺透,值得看一遍。
材料与表面要求:三行字决定模具用什么钢
材料牌号、缩水率、外观面等级必须写进图纸标题栏,缺一项模具厂只能按经验猜,猜错轻则试模多几轮,重则换钢重开型腔。这三行字比任何口头承诺都管用。
先说材料。ABS 和 PC 这类通用料,走 P20、718H 预硬钢就行;加玻纤的料,比如 PA6 加 30% 玻纤,玻璃纤维跟磨刀石一样磨型腔,得换淬硬料或者至少加镀层;PVC 受热分解放腐蚀气体,行业普遍用 S136、2083 这类不锈钢。图纸上少写一行牌号,模具厂就默认按最普通的 P20 报价,回头量产几十万模次型腔磨花了,这笔账最后还是算到设计头上。
缩水率跟着材料走,行业普遍的取值范围是 ABS 0.4% 到 0.6%,PC 0.5% 到 0.7%,PP 1.2% 到 1.5%;加玻纤会明显往下掉,PA6 加 30% 玻纤大概只剩 0.4% 到 0.6%,而且横纵方向不等向。最终取值由模具厂结合件厚和浇口位置定,但必须在图上回签。我见过两边各按自己的经验走、谁也没提的,试模出来卡扣孔位整体偏移,装都装不上。
外观面等级决定抛光和咬花的工作量,直接体现在报价里。透明件要镜面,省模到 A1 级,光抛光一项就能占报价的大头;普通内件 A3 或者直接咬花。等级还要分面标,外观面、非外观面分开写清楚,整个型腔都按 A1 报价的厂,要么贵得离谱,要么报的时候就没打算给你做到位。等级怎么分,模具镜面抛光从A1到A3级的SPI标准那篇写得比我全。
DFM评审逐条过:拔模、壁厚、卡扣、缩水、公差
DFM评审至少过五项:拔模斜度、壁厚均匀性、卡扣倒扣、缩水标注、关键公差,每一项都要落成过、改或者让步的明确结论。含糊散会等于没开。
拔模是最常漏的一项。常规面 0.5 到 1 度,深腔大件给到 1 到 2 度;咬花面另算,行业经验是纹深每 0.025 毫米加 1 度左右,蚀个浅阳光纹 2 到 3 度起步。去年评审一个面板件,侧面丝印区域产品图拔模是 0 度,设计师说印字的地方看不出来。试模的时候件死死吸在型腔上,顶白了四个角,最后烧焊重新铣出斜度,外观面补焊的位置喷完漆才勉强看不出。会上多问一句拔模的事,这几万块钱就省下了。
壁厚这块,注塑件主流 1.5 到 3 毫米,同一个件上最厚最薄的落差尽量压在 25% 以内,厚薄交接处必出缩痕,在外观件上就是一片最难看的凹陷。功能上必须厚的地方,主动在背面挖减胶槽,比指望注塑师傅调参数把缩水印调没靠谱得多。
卡扣看出模方式。外倒扣靠分型面直接出,内倒扣就得斜顶或者内滑块,模具成本往上跳一档;软料、小倒扣可以考虑强脱,但强脱对扣位尺寸有讲究,一般就零点几毫米的量级,硬料想都别想。评审会上要把每个扣的出模方式当场定下来记进纪要,别留一句回去再研究。
公差重点盯装配尺寸。一般尺寸按模具级公差走就行,装卡扣的孔位、轴孔配合这几个尺寸单独挑出来标严。缩水标注的核对放在最后:图纸上的缩水率、3D 版本号、材料牌号三样对着看一遍,互相打架的当场改掉。整套流程上下游怎么衔接,塑胶模具设计从产品分析到出图的完整流程那篇可以接着读。
一张能直接打印的开模前确认清单
清单要落到纸面:每个核对项写明过、改或让步,评审纪要连同图纸版本一起归档,后续试模和验收都以这份文件为准。口头过一遍,一周后全忘。
下面这张表是我们项目组用下来的版本,开会就照着一行行打钩。
| 核对项 | 常见漏洞 | 过关标准 |
|---|---|---|
| 3D图版本 | 多版本混发,口头发图 | 文件名带版本号和日期,邮件留痕,只认唯一最新版 |
| 材料牌号 | 只写ABS不写改性型号 | 牌号加增强、阻燃等级写全 |
| 缩水率 | 两边各按经验取值 | 模具厂取值后回签图纸标题栏 |
| 拔模斜度 | 外观面和丝印区0度 | 常规0.5到1度,咬花面按纹深加 |
| 壁厚 | 厚薄落差过大 | 1.5到3毫米,落差压在25%以内 |
| 卡扣倒扣 | 出模方式没定 | 每个扣写明斜顶、强脱或滑块 |
| 表面等级 | 全部按镜面报价 | 分面标注A1到A3或咬花编号 |
| 关键公差 | 只给一般公差 | 装配尺寸单独收紧并标注 |
| 顶出位置 | 顶针印落在外观面 | 顶针位置在图上圈定确认 |
用下来的感受是,这张表最大的价值不在发现多难的问题,而在把"我以为你知道"这类扯皮提前掐掉。会上三十分钟,比试模之后扯半个月便宜。
回到开头那通电话。版本锁死、三行标注补齐、DFM五项过完,这三个动作做完再去问价,报价单上的数字才有可比性,试模翻车的概率也小得多。开模是花大钱的动作,清单多花两天,比后面修模动辄几周要划算。
常见问题
开模只给3D图,不给2D工程图行吗?
最好别。3D定形状,公差、材料、表面这些标注全在2D上,只给3D的话模具厂得自己量图猜要求,量错一处就是一轮返工。两样都给,还能互相核对。
DFM评审一般谁参加?
设计这边出结构工程师,模具厂出项目经理加负责拆模的设计师,客户方最好带一个能拍板的人。缺拍板的人,会上改不改定不下来,开完等于白开。
跳过DFM直接开模行不行?
结构特别简单、又不在意外观的小件,有人这么赌过,也赌赢过。带卡扣和外观面的件别赌,一轮试模的机时费加改模费几千到上万,评审会半天就开完了,这笔账很好算。
缩水率到底谁说了算?
材料厂商给参考区间,最终取值一般由模具厂结合件厚、浇口位置定,定完必须回签到图纸标题栏,设计方签字确认。口头说个数不留痕,后面扯皮没凭据。