模具导向机构怎么设计?导柱导套与内导柱的配置门道
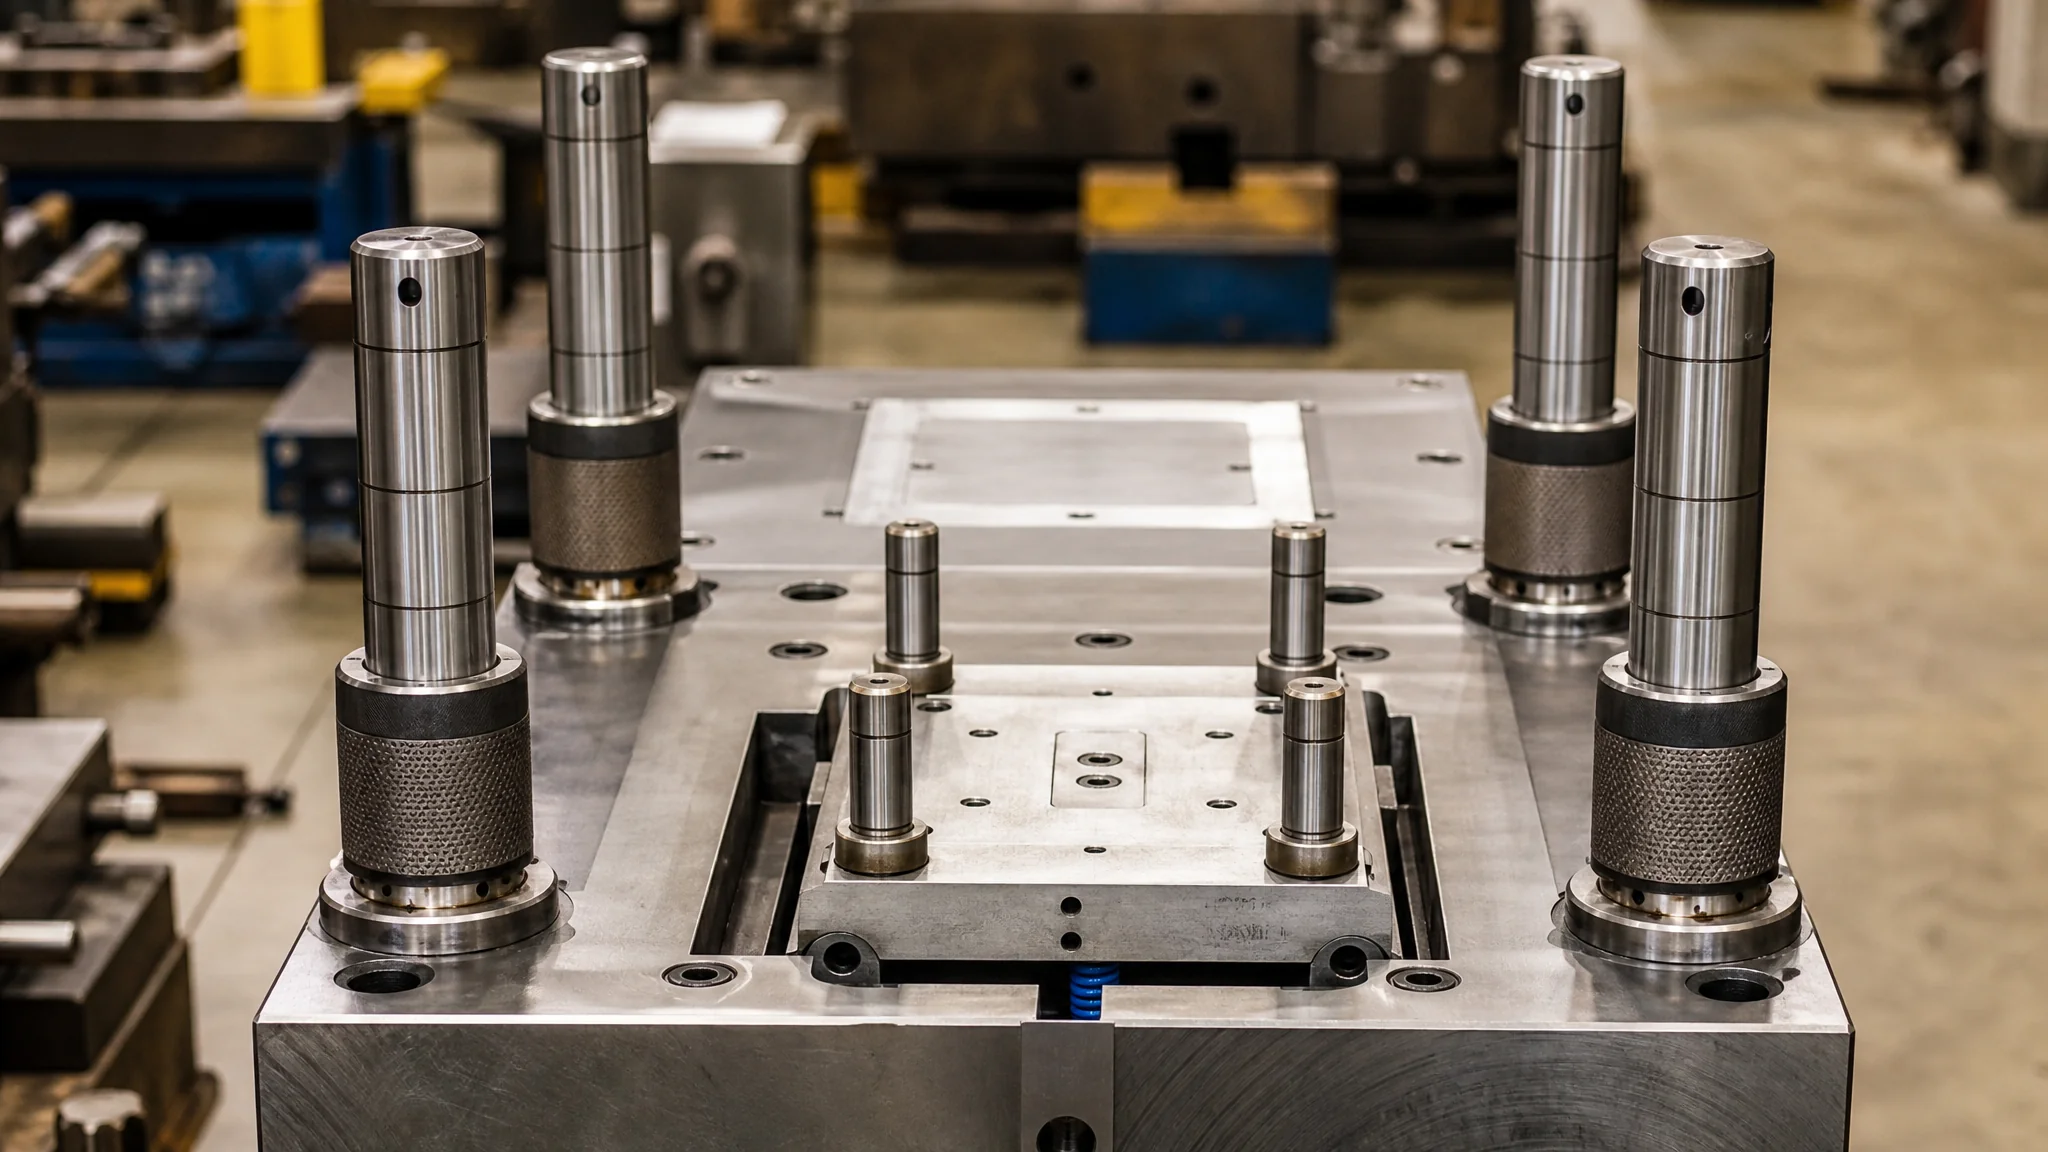
简单说:模具导向机构是一套分层配置——模架导柱导套管整副模具的合模对正,内导柱(小导柱小导套)管顶针板不悬垂摆动,大模再叠加锥面定位块扛侧向力。滑动导套配合间隙留0.005-0.02mm,精密模和高速冲模上滚珠导柱做到零间隙。导向件认准GCr15/SUJ2轴承钢淬到HRC58以上,磨损了轻则拉毛卡滞、重则合模错位出飞边。
先说一件让我没面子的事。前年一套家电外壳模,用到二十来万模次,产品分型面上开始冒细飞边,车间第一反应是锁模力不够,把注塑机锁模力往上加了两次,飞边纹丝不动。又怀疑型腔面碰伤,模板吊下来研磨,装回去飞边还在。折腾了差不多一个星期,我拿塞尺去量导柱导套,四角间隙三个是0.02mm出头,右下角那对已经到0.08mm——导向磨损失效,动定模每次合模都带着微小错位,塑料顺着错位缝挤出来,可不就是飞边么。换了那一对导柱导套,两百多块钱,飞边当天消失。
这事给我的教训很直接:模具上最不起眼的导向机构,坏了以后的症状全都会嫁祸给别人。很多模具设计新手眼里只有型腔和浇口,导向就是模架自带的那几根铁棒,从来不算"设计"。其实外导向怎么配、内导柱要不要加、锥面定位怎么布,每一条都是实打实的设计决策,做对了没感觉,做错了够你查一个礼拜。怎么把整套模具的骨架和分型面方案定下来,可以看这篇塑胶模具设计的完整流程,今天只聊导向系统这一件事。
模架导柱导套:直径、数量、导向长度怎么配
外导向就是模架四角(或对角两根)的导柱导套,直径按模板短边的8%-12%取,长度必须保证最大开模位置导柱还有一段留在导套里,配合间隙0.005-0.02mm。这四根棒子决定动定模每一次合模的相对位置。
直径和模板的搭配有现成的经验值。模宽250以下的小模,导柱φ16-20;350-500的中型模,φ30-40;800以上的大模,φ50-63起步。我更习惯用"短边8%-12%"去复核:400×500的模板,短边400,导柱就该在32-48之间,选φ40最常见。有人怕不结实往粗里选,其实导柱粗一档,孔也大一档,模板刚度白白被啃掉一块,没必要。数量上,小模两根对角布置的也见过,省是省了,抗偏载能力基本为零——只要模具有一点侧向力(斜顶、侧抽芯、偏心浇口都算),老老实实四角四根。长条形模具长度超过宽度两倍,长边中间各加一根,共六根,防模板中段挠曲。
导向长度是被忽略最多的一个数。模具开到最大,机械手取件、镶件安放,行程可能拉得很长,但导柱头部必须至少还有20-30mm含在导套里——悬出导套的导柱就是悬臂梁,合模瞬间全部侧向冲击力砸在导套口一条窄环带上,很快压出喇叭口。四根导柱还要做防呆:其中一根偏移3-5mm,或者对角两根直径差一档,模板装反了根本插不进去。这个设计每年都在救学徒的命。导套内壁开加油槽也别省,环形油槽一到两道,脂槽比油槽更存油。导柱选型的公差细节和规格表,这篇模具导柱选型避坑指南写得更细,可以对着用。
内导柱:精密模为什么一根都不能省?
内导柱(小导柱小导套)是顶针板和模脚之间的独立导向,专治顶针板悬垂:顶出时板子带着几十根顶针往前走,没有内导向,板会前后端不同步地摆。精密模具必须加内导柱,这不是选配项。
讲个原理你就明白。顶针板是架在两个模脚之间的一块"浮板",顶出力从注塑机顶棍打在板背面中央,板两头没人扶。往前顶的瞬间,板像扁担一样中间拱、两头翘;回程靠回程杆拉,受力又变了。这一摆,顶针跟孔的配合就单边吃力,孔磨成椭圆,磨屑混进导滑面,磨损进入恶性循环。顶针板一晃,细顶针直接弯给你看——弯了卡在产品里,脱模拉白拉裂全来了。所以你看日本和欧洲的精密模,顶针板四角必有四根小导柱,有的中间还加两根,直径φ16-25,比外导柱细一号,配合间隙做得比外导向还紧,0.005-0.01mm一级。
我的实测体会:小导柱装在顶针板上、导套装在模脚垫块和动模垫板上的布局最稳;也有把小导柱固定在动模垫板、向下穿顶针板和顶针固定板的,导向跨度更长,顶出全程都被扶着,多花几百块,细顶针断头率肉眼可见往下掉。什么时候可以不加?产品简单、顶针粗短、模具寿命预期三五十万模次以内的低精度模,省了也就省了。但只要沾"精密"两个字,0.01mm级公差、细长顶针、多腔小产品,内导柱一根都不能省——这笔钱跟后面修顶针换板的成本比,零头都算不上。顶针本身的选用和断裂分析,看这篇模具顶针的类型规格详解。
锥面定位:大模的"零间隙"第二道防线
大模具单靠导柱导套不够——间隙是客观存在的,侧向力一大间隙就被"吃掉"。锥面定位块靠锥面吻合实现零间隙刚性定位,大型注塑模和压铸模合模精度的最后一道防线就是它。
道理不复杂。导柱导套再精密也是间隙配合,0.02mm的间隙平时无感,可大模的投影面积大,注射压力作用在分型面上的总力是几百吨级,再叠上压铸模的胀型力,导柱那点刚度就是细脖子。锥面定位块通常做成分型面上的一对对锥台和锥窝,常用60度锥角,淬火后配磨,合模时锥面完全贴合,侧向错位被机械锁定,理论上零间隙。大模四角各放一组,分型面轮廓附近再放几组小的;压铸模的定型镶块本身常直接做出合模锥面,一块顶一组定位块的用。
两个实操细节。第一,锥面必须耐磨:材料多选GCr15或Cr12MoV淬硬HRC58以上,文献和厂商手册里常见的做法是渗氮或镀硬铬再配磨,我自己经手的模里,42CrMo调质后高频淬火的锥面块用到四十万模次精度没明显走失。第二,留排气别闷死:锥面贴合面积不是越大越好,贴合环带做到有效接触就行,大块实体贴合面上开螺旋浅槽或留交叉油沟,既存脂又免得密闭型腔合模时憋气。这一块怎么和分型面的整体设计咬合,可以回看模具分型面的选择与飞边处理,两篇是上下游关系。
滚珠导柱 vs 滑动导套:什么时候值得多花钱
滑动导套便宜耐用、抗冲击,但间隙抹不掉;滚珠导柱用钢球过盈预压,配合间隙做到零甚至微负,定位精度高一个量级。精密注塑模和高速冲模用滚珠,普通量产模用滑动,这是我的分界线。
滑动导套是经典结构:导柱在导套里油膜滑动,间隙0.005-0.02mm(习惯上按H7/g6、H7/f6一类配合走),对中良好、抗冲击皮实,一套四根两百到四百块。滚珠导柱是另一套逻辑:导套里一圈钢球,球心圆直径比导柱和导套滚道的名义尺寸做成微过盈(0.005-0.01mm的预压量),合模时钢球夹在中间滚着走,径向间隙等于零,还把滑动摩擦变成了滚动摩擦。高速冲模一分钟几百次行程,滑动导套那个磨损速度根本顶不住,滚珠导柱几乎是标配;精密注塑模要求重复定位0.01mm以内、镜面产品怕错位的,也上滚珠。代价有两个:一是贵,一套1200-2000块;二是娇气,钢球架怕粉尘脏污、怕冲击,掉进铁屑就报废。所以我的习惯是:合模冲击大、环境脏的模具别硬上滚珠——老实滑动导套加锥面定位,效果不差,钱省一半。
顺带一句斜楔侧向定位:滑块抽芯机构里,斜楔(斜面锁紧块)在合模终了时压紧滑块背面,把冲压或成型的侧向力直接传到模板上,而不是让导柱去扛。斜楔面和滑块面的贴合率要配磨到位(红丹检查,接触斑70%以上),间隙留0.05mm以内的逃气量。斜楔不给力,滑块被胀 back,产品夹线处起阶梯——这种缺陷十有八九被冤枉成"导向不好",其实锅在侧向定位。冲模里导向和卸料怎么配合,这篇冲压模具设计的结构与计算详解有展开。
导向件的材质与热处理:HRC58是底线
导柱导套主流材料GCr15(日标SUJ2)轴承钢,整体淬火HRC58-62; budget 紧的用20渗碳钢渗碳淬火,表面硬芯部韧;讲究的表面镀硬铬再抛光。低于HRC58的导向件,耐磨性断崖式下跌。
为什么偏偏是轴承钢?GCr15含碳1%左右、含铬1.5%上下,淬透性好,淬火后马氏体加细小弥散的碳化物,又硬又耐磨,圆度圆柱度能磨到0.002mm以内——说白了它就是为"圆柱面长期对滚对滑"而生的钢种,滚动轴承用了上百年,用在导柱导套上是本行。热处理上常见两条路线:整体淬火加低温回火,HRC58-62通体硬,简单直接;20钢渗碳淬火(渗层0.8-1.2mm)表面HRC58-62、芯部HRC35左右,抗冲击好一点,大头导柱用得多。导套有条件内孔镀硬铬,0.01-0.02mm镀层抛到镜面,耐磨再上一层。买导向件必看硬度报告——"大概淬了"四个字,我建议你直接当没淬。
验收的土办法也给你:新导柱到货,用硬度笔锉刀感一下打滑不打滑(老钳工的手感,比听供应商嘴靠谱);外观上好的GCr15导柱表面是均匀的灰亮磨削纹,发蓝发黑或者有走刀振纹的直接退。预算够的模具,我固定用盘起或MISUMI的导向件,规格和公差都有据可查,MISUMI官网的技术资料可以直接对表。行业面上的行情可以佐证导向件的市场分量:根据中国模具工业协会的统计,2024年中国模具行业营业收入约3400亿元,标准化导向件作为模具配套的耗材属性品类,随模具保有量滚动更换,量一直不小,协会官网有公开年报可查。
磨损了会怎样:拉毛、卡滞、合模错位、飞边
导向磨损失效有一条清晰的恶化链:间隙扩大→动定模合模错位→分型面局部离缝→产品飞边;同时导柱表面拉毛→开合模卡滞、模板无法到位。两条症状都指向导向时,先量间隙再动手。
回到开头那个案例补个后续。那对0.08mm间隙的导柱导套拆下来,导柱表面已经能看到轴向拉毛的亮痕——润滑脂干涸后干摩擦磨的,导套口有轻微喇叭口。处理办法分三步:轻度拉毛用油石沿圆周方向轻轻推掉毛刺、抛光,换新导套对间隙;间隙超差就直接成对换新,别只换一根——新旧配合的间隙不一致,模板会被"别"住,越用越歪。日常预防就三招:定期打脂(3-5万模次补一次锂基脂,压铸模用石墨脂顶高温);每10万模次拿塞尺或百分表核一次四角间隙并记录,间隙趋势比绝对值更早暴露问题;车间环境脏的,导套加防尘圈。还有一个容易被冤枉的环节:模具吊装碰撞或长期单侧受力,模板平行度超差,导柱被迫当"调平件"用,弯矩吃进去,磨损翻倍——核模板平行度(四角打表,高差0.02mm以内)和核间隙同样重要。
什么时候该升级配置?产品公差收紧到±0.01mm、高速冲压上量、或者大模频繁出飞边查不出别的原因——这三类信号,我建议直接把滑动导套升级成滚珠导柱、加锥面定位块,一次到位。修修补补换标准件,一年下来花的钱比升级还多,这种账很多模厂都算过,只是懒得算。精密模具公差怎么整体控制到0.01mm级,这篇精密注塑模具的公差控制拆解可以连起来读。
常见问题
导柱导套的配合间隙到底留多少合适?
普通模具单边0.005-0.02mm,习惯上按H7/g6一类配合走;精密模往小里取0.005-0.01mm,再紧就得靠滚珠导柱的过盈预压实现零间隙。别贪紧——间隙小于0.005mm的滑动导套,油膜存不住,反而容易干摩擦咬死。
小模具可以不加内导柱吗?
可以,看顶针配置。顶针粗短、数量少、产品精度要求一般的模,顶针板靠回程杆导着也能凑合。但顶针细长(1mm级)、数量多、公差要求0.02mm以内的,内导柱是保命件。我的经验:细顶针断头率突然上升,先查顶针板导向,再查顶针本身。
导柱拉毛了还能修复吗?
看深度。指甲盖能抠到的划痕就别修了,直接换;轻微拉毛发亮,油石圆周向推磨加抛光还能救一阵。修复后必须换新导套并重新配间隙,旧导套的喇叭口会把新导柱又磨坏。注意导柱导套要成对换,单换一边是白干。
滚珠导柱为什么怕脏?
钢球和滚道是微过盈滚动,零间隙意味着没有藏污空间。粉尘铁屑一旦进入滚道,钢球把它们压进表面,就是压出一个个压坑,精度立刻报废。环境脏的车间给滚珠导柱配防尘圈,没条件防尘的模具老实用滑动导套加锥面定位。
锥面定位和导柱导套冲突吗?
不冲突,是接力关系。合模前段靠导柱导套快速对正,合模终了锥面块贴合,把最终位置零间隙锁死。导柱管"过程",锥面管"终点",大模两套都要有,小模一般用不着锥面。注意锥面别做成全封闭,留排气和存脂的沟槽。
写到这里,导向机构的门道基本都在上面了。我的个人偏向很明确:外导向按模板尺寸老实配,别抠直径;精密模的内导柱是刚需不是选配;大模该上锥面就上,别让导柱一个人扛几百吨;滑动和滚珠之间,我多数时候选滑动加锥面的组合——便宜、抗造、好修,只有高速冲和真精密模才请滚珠出山。导向这东西平时隐形,出事的时候全是它的戏。觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。