硅胶模具设计要点:分模线、排气和收缩率一次讲透
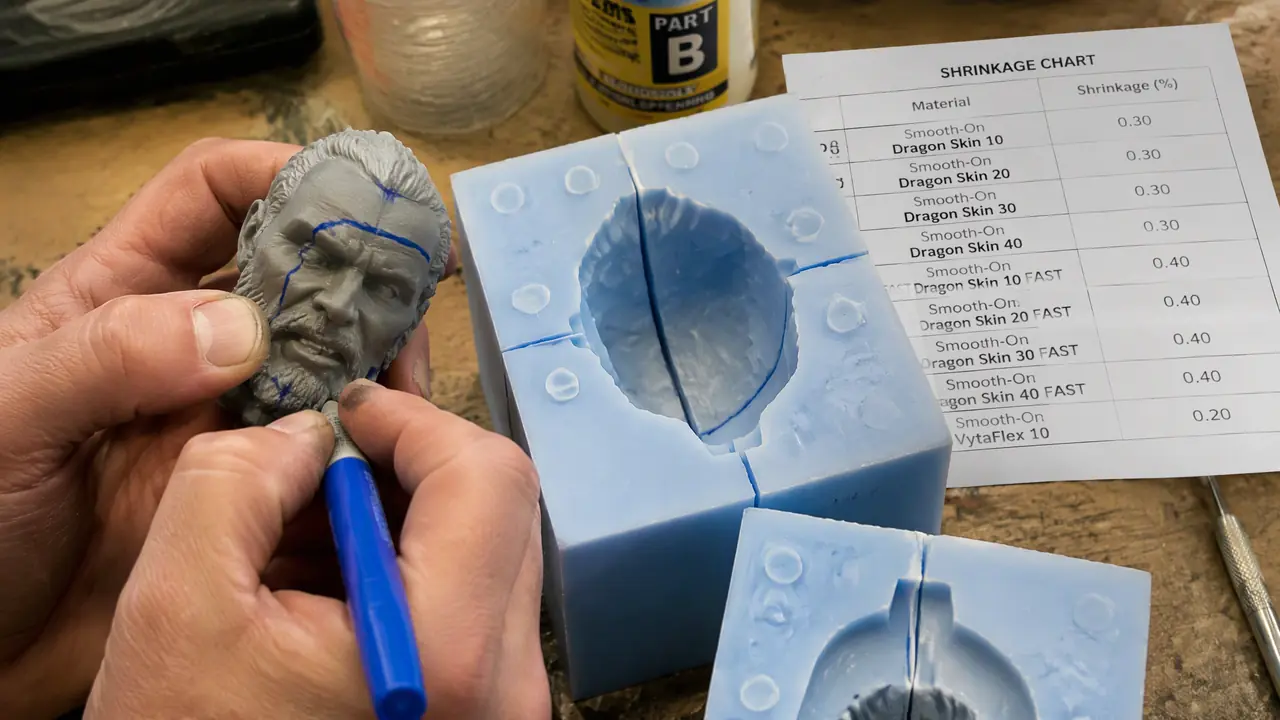
我的判断是:硅胶模具设计八成功夫花在看不见的地方,分模线定对了废边好修,排气开够了不藏气泡,收缩率放准了尺寸能对上安装缝。这三处在图纸上多花半天,省的是返工一整锅硅胶的钱,几百块的料钱别拿去赌运气。
上礼拜有位做水泥围廊构件的老板娘拿着图纸来问,硅胶模具设计是不是就是把母模往胶里一泡,等固化就完事。我当场给她泼了盆冷水:图纸上不把分模线、排气、收缩率这三件事定清楚,浇出来的模大概率是个贵一点的废品。
她这单是个欧式窗套,线条深,还带一圈浮雕纹。我拿红笔在图纸上标了三处:花纹面不能过分模线,四个深角要补排气,总长按百分之一放尺。模具浇出来往后,头一批六十件构件尺寸全对,往墙上一挂安装缝严丝合缝。说实话,翻模这行肯谈设计的人不多,可我经手的单子里,客户回头率最高的从来不是胶倒得漂亮的,是图纸改得细的。
分模线怎么定才不夹废边
分模线要贴着制品轮廓最高的一条棱走,避开文字和花纹表面,两片模之间加定位榫防错位,竖直面先做两三度拔模斜度再定线。一句话,让胶缝落在你以后好下刀的地方。
为什么要贴最高棱?从最高的地方分开,往两边脱模都顺着劲儿,飞边也会薄。线条和文字要是骑在分模线上,拆模就是一条两毫米厚的胶缝压在笔画上,清边刀一过,字就缺胳膊少腿。我厂里的规矩是字面、花纹面整片留给同一侧模,另一面宁可加一个活块。
定位榫这事被太多人省掉。两片模合在一起,手一按是齐的,灌浆一顶就错位。母模上用油泥搓几个定位球,或者直接烫定位柱,间距八十到一百二十毫米摆一颗,大模四角加中间各一颗,成本十分钟,省的是整批错位的制品。对了,直立的侧面记得让母模带两三度斜度,硅胶软是软,死直角拔出来照样把棱撕毛。
这个坑我踩过。去年翻一套福字砖雕模,分模线贪方便横着走,正好压过字的腰。拆模一看飞边厚的有两毫米,修边修废七块坯,客户在边上看着,脸上挂不住。回头重新分片,字面整片留在下模,飞边缩到零点三毫米以内,一刮就净。多想十分钟,省下三个钟头的修边,这账闸得过来。
排气槽开在哪开多大
排气槽开在分模面四周一圈和型腔最高点,深零点一到零点二毫米、宽三到五毫米,够气出不够胶漏,深腔死角再扎一到二毫米的排气孔。位置定不准,气泡全顶在棱角里。
困气藏在最后被胶填满的地方,一般是深腔的底、花纹的凹谷、件的最高棱。浇注的时候胶往下走,空气被往前赶,赶到死角退无可退,制品表面就留一圈圆坑。跟灌热水瓶一个道理,瓶口不正对水流,水就咕嘟咕嘟裹着气进去,倒完全是气泡味儿。
硅胶模的好处是分模面自己就贴合,不用像钢模那样上铣床开槽,刀片沿分模面划一圈再合上就行,深度拿纸的层数控制,两张纸厚差不多就是零点一五毫米。深腔尾部的孔用烧烫的缝衣针扎,讲究点拿一点五毫米钻头打,位置就选在试浇时起圆坑的地方。浇注手法也配合一下:从最低点缓慢进胶,让空气有路可逃,胶倒得慢一点,气泡少一半。
要说清一件事:抽真空和排气槽是两码事。抽真空排的是胶液里搅进去的气泡,排气槽排的是型腔里原本的空气,只做一样留一样,缺陷换个位置长出来而已。详见模具排气开在哪这篇,位置规律和困气烧焦的排查讲得更细。小件可以靠慢浇凑合,深腔和大平面件不开排气,试浇必出坑,这是我浇废好几锅换来的死理。
收缩率按什么数放尺
加成型硅胶本体收缩在百分之零点一到零点三,缩合型百分之零点五到一;母模放尺是替翻制材料补的账:石膏放百分之零点五,水泥放百分之一到一点五,树脂放百分之二点五到三。先试片再定数,别拍脑袋。
翻小件没人计较这个,尺寸一上两米,收缩就是真金白银的麻烦。两米的欧式柱头差百分之一就是两厘米,往墙上一比,缝对不上,客户第一句话就是模做小了。放尺的思路是倒着算:材料固化后缩多少,母模就放大多少,硅胶自身那点收缩叠在中间,加成型几乎可以忽略,缩合型要在放尺里多留一份。
选胶也跟账挂钩。加成型收缩小、不产副产物,就是贵;缩合型便宜好买,可它固化时跑乙醇,长期用还会老化回缩,用半年尺寸能漂个零点几,翻大件我从来只上加成型。两种胶的门道,模具用硅胶怎么选这篇把缩合型和加成型的账算得细,选之前值得看一眼。我这边的经验参数列成表,放尺时对着抄:
| 翻制材料 | 我的放尺经验 | 备注 |
|---|---|---|
| 石膏线件 | 0.5%上下 | 干得快,阴干后还会回缩一点 |
| 水泥构件 | 1%到1.5% | 构件越大越取上限,蒸汽养护另算 |
| 不饱和树脂 | 2.5%到3% | 固化发热大,厚壁件取上限 |
| 环氧滴胶 | 0.5%以内 | 小件基本不用放大 |
又翻过一次车在这记一笔。前年翻一对树脂狮子,图省事没放尺,脱模那天还挺高兴,等底座上地脚一看,整个小了一号,两尊之间的间距设计全泡汤。返工重做母模,多花了八百块还赔进一周工期。打那以后,凡是大件,我先拿母模的边角料浇一小块试片,量它的实际收缩,数字落了笔才动真格的。
还有一个干这行的人容易漏的账:硅胶模是消耗品,翻到几十次以后尺寸本身会往小漂,缩合型尤其明显。批量大、公差卡得严的活,我的办法是备一副母模不投产,第一副模翻到一百次上下就用母模重新翻一副新的顶上,模里套模,尺寸链条不断。
回到开头那位老板娘的窗套模,到上个月已经翻了六百多件构件,她前两天又来,说的是:照那版图纸再给我来三副一模一样的。一样的不只是胶,是标了红线的那版图纸。分模线、排气、收缩率,三件事开模前各想十分钟,比开完模蹲在地上拿刀刮飞边、拿尺子跟客户解释尺寸,体面太多了。
常见问题
硅胶模具设计要不要单独收设计费?
我厂里小件看图给分片方案不另收钱,算在模具价里;线条复杂、要放样放尺画图的大件,放样费另收,三百到八百看工作量。下单前把这条问清,免得交货时扯皮。
设计合理的一副硅胶模能翻多少次?
加成型翻石膏、水泥件能到一百五十到三百次,翻树脂件因为固化发热加速老化,八十到一百五十次就得盯紧。缩合型寿命打对折,表面发粘、回弹变差就是换模信号,别硬撑着翻,废的是制品。
母模带倒扣,分模线躲不开怎么办?
倒扣深度不超过二毫米,软胶可以强制脱模硬拔,但每拔一次都伤棱。再深的扣就别赌,把那一段做成活动镶块,开模先抽块再脱主体,模具贵一点点,寿命翻倍。
收缩率放不准,试模后还能补救吗?
硅胶模本身改不了尺寸,补救只能从制品端想办法:水泥件靠调整养护方式收一点,树脂件换低收缩树脂能追回零点几。差得多的只能换母模重来,所以大件一定先浇试片放尺,别省这一步。