模具机床都有哪些?加工模具的专用设备盘点
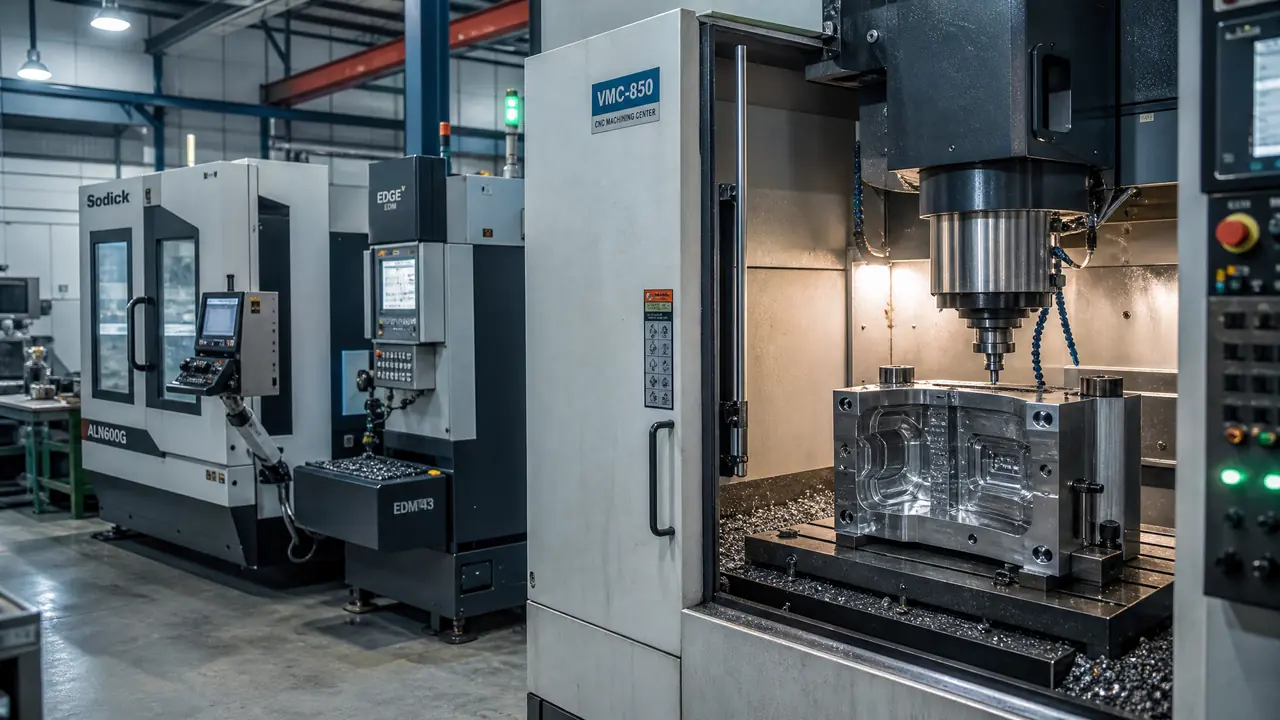
直接给结果:加工模具没有一台机床能包打天下,CNC加工中心、电火花、线切割三件套是主力,锯床、磨床、深孔钻、激光焊机按需补位。先把设备清单和价位表看完再下单,预算能省下两成。
上周有个刚盘下模具加工店的老同学问我:模具机床到底要买几台才够开工?我劝他先把"一台机器打天下"的念头收起来。加工模具靠一组设备接力,不是单打独斗——CNC加工中心、电火花成形机、慢走丝线切割这三样是雷打不动的主力,缺一样,活儿的链条就断一环。
为什么非这三样不可?注塑模、压铸模的型腔,十有八九先在加工中心上铣出来;铣刀进不去的清角、深腔死角,交给电火花放电一点点烧出来;那些细长的镶件孔、顶针孔,慢走丝割出来的精度比麻花钻高一个量级。三条腿缺一条,图纸上有块结构就是做不出来。车铣磨放电线割五门工艺谁先谁后、各自吃哪碗饭,我之前写过一篇专门的对比,想补基本功的可以先看车铣磨放电线割五大工艺对比,再回来对设备单。
主力三件套:加工中心、电火花、线切割各管一段
加工中心承担八成左右的铣削工作量,电火花专攻铣刀进不去的清角和深腔,慢走丝包揽高精度镶件孔,三台设备各管一段,眼下谁也替代不了谁。这套搭配是行业几十年试出来的分工,不是谁拍脑袋定的。
先说加工中心。我们车间主力是一台850规格的三轴立加,工作台850×500毫米,开粗用Φ16硬质合金四刃刀,转速给到3200上下,每层切深2毫米,单边留0.35毫米余量给中光——这个数是我们拿几副P20模框反复试出来的效率拐点,留少了精光吃刀会震刀,留多了纯烧工时。模框尺寸超过一米的汽车件模具,三轴够不着,就得请龙门加工中心出马,行程大、刚性好,就是新机六七十万起步,小厂一般选外协,按小时算加工费更划算。
电火花的活儿最刁钻。型腔底部的清角、筋位、深窄槽,铣刀半径再小也进不去,只能靠电极放电蚀出来。我们打深腔的流程是粗打用石墨电极加大电流,蚀除快但表面糙,最后换精修电极小电流走两三遍,表面粗糙度能压到VDI18左右,后续抛光正好接得上。这里有个翻车教训:有次徒弟做的铜公没开排屑冲液孔,放电时蚀除物排不出去引发二次放电,型腔烧出一块过蚀,返修整整三天。电极成本能抠,冲液不能省。
慢走丝是冲压模厂的命根子。割一副入子,三次切割下来配合面公差能稳在±0.003毫米,装进模框不用钳工修就顺滑到位。中走丝一次切割大概±0.015毫米,做注塑模框、一般镶件够用,新机十几万;慢走丝新机25万起步,进口机还要翻倍。要不要上慢走丝,就看你接不接得着高精度冲压单,没那种订单,中走丝配磨床更实惠。
配角设备:单价不高,断一台就停一条线
锯床下料、磨床打基准、深孔钻通水路、车床配附件,这些配角单台几万到十几万,看着不起眼,缺任何一台整条加工链就得停下来等外协。配角配齐,工期才攥在自己手里。
磨床的地位常被低估。模坯到厂第一件事是铣六面,跟着平面磨床把基准面磨出来,我们要求模板对角误差压在0.015毫米以内——基准歪了0.02,后面加工中心装夹跟着歪0.02,型腔壁厚直接不均,返无可返。这笔账算下来,一台平面磨床十几万,比反复返修便宜太多。
深孔钻管的是运水路。注塑模冷却水孔的深径比经常超过10:1,普通麻花钻钻到一半就偏,深孔钻靠高压内冷一次通到底,斜孔、交叉孔也照样打。水路打偏堵塞,试模时模温不均,产品缩水变形,调机调到怀疑人生——病根在机床那一关就没过。每道工序的先后逻辑,我那篇从粗加工到精加工的完整工序链里理过一遍,排设备单时可以对照着看。
大模厂还得备合模机和翻转机。半米以上的模具,人工合模靠行车硬吊,又危险又对不准;合模机慢速加压,导柱对导套看得清清楚楚。翻转机同理,几吨的模具翻面检修,靠撬棍加垫木那是拿安全开玩笑,选型门道和事故教训我单独写过一篇翻转机的,这里不重复展开。
修模与检测:小钱办大事的两道保险
激光焊机补磕伤、超声波抛光机清死角、三坐标测量机做终检,修模检测设备加起来二十万上下,省的是整套模具报废重制的损失。模具是耐用品,养模的设备别省。
模具用着用着就磕伤、拉毛、崩角,修模设备的价值这时候才显出来。激光焊机热影响区小,精密型腔补焊几乎不伤周边;氩弧焊便宜,适合模架、模脚这类不重要的部位。两种焊机的热影响区、精度和价格我实测对比过,纠结的可以看那篇模具激光焊机对比氩焊冷焊的实战。补完焊接着抛光,超声波抛光机对付深腔死角,比手工油石快得多。
三坐标测量机是终检关。首件出来,型腔关键尺寸、孔位全测一遍,报告存档,跟客户扯皮时有据可查。国产机十几万起步,对中小厂够用,这台别省——模具交付后出尺寸争议,一次赔付的钱够买半台。
设备价位一览:这张表拿去比价
三轴立加新机30万起步、慢走丝25万起步、电火花10万起步,配角设备几千到十几万;同样预算,二手名厂机往往比全新杂牌机更经用。价位是行业普遍行情,具体看配置浮动。
| 设备 | 主要用途 | 新机大致价位 |
|---|---|---|
| 锯床 | 模坯下料 | 2万-8万 |
| 平面磨床 | 模板六面基准 | 8万-20万 |
| 三轴立式加工中心 | 型腔与模框铣削 | 30万-60万 |
| 龙门加工中心 | 大型模具铣削 | 60万以上 |
| 电火花成形机 | 清角、深腔放电 | 10万-30万 |
| 慢走丝线切割 | 高精度割孔、割入子 | 25万-50万 |
| 深孔钻 | 运水路、斜孔 | 15万-35万 |
| 激光焊机 | 型腔补焊 | 8万-25万 |
| 三坐标测量机 | 尺寸检测 | 15万-60万 |
表里的数字是行业普遍行情,当个锚用。买设备还有条心得:主件买名厂二手,比全新杂牌靠谱。一台保养到位的二手慢走丝,精度未必输给新出的杂牌机,价格能省四成,前提是你带上千分表和标准试切件去现场验机,别信照片。
回到开篇老同学的问题,我的建议是:头一年加工中心和电火花各上一台够用的,线切割、深孔钻先走外协,订单稳了再补。设备是接力棒,不是军备竞赛,把每台机器的稼动率跑满,比一次配齐门面要紧得多。他上个月搬进新厂房,照这个思路花了一百一十万,现在两条线都转起来了。
常见问题
小模具厂起步,第一台设备先买什么?
先买加工中心。它覆盖率最高,八成的铣削活都能自己干,放电和线切割先外协,加工费按件算可控。等放电活多到一周要送外三次以上,再考虑上电火花。
开一家小型模具加工店,设备总投资大概多少?
一台立加、一台电火花、一台平面磨床的起步组合,行情价六十万到八十万,加上行车、气源和厂房改造,一百万以内能开工。做精密冲压另算,慢走丝一上就要再加三十万往上。
做注塑模一定要配电火花吗?
看产品结构。简单的盒盖、垫片类模具,铣削加抛光能全程搞定;型腔里只要有清角、筋位、花纹,就躲不开放电。接单前先看图纸死角多不多,再决定电火花是买还是外协。
模具机床对厂房和电力有什么要求?
三轴立加一般用380伏三相电,整机功率15到20千瓦,配个空压机气源就能跑;电火花和线切割对供电稳定性敏感,最好单独走一路电。大机型还要看地面承重,龙门机对地基有专门要求,装机前让厂家出地基图。