拉丝模具厂怎么比?孔径与聚晶质量
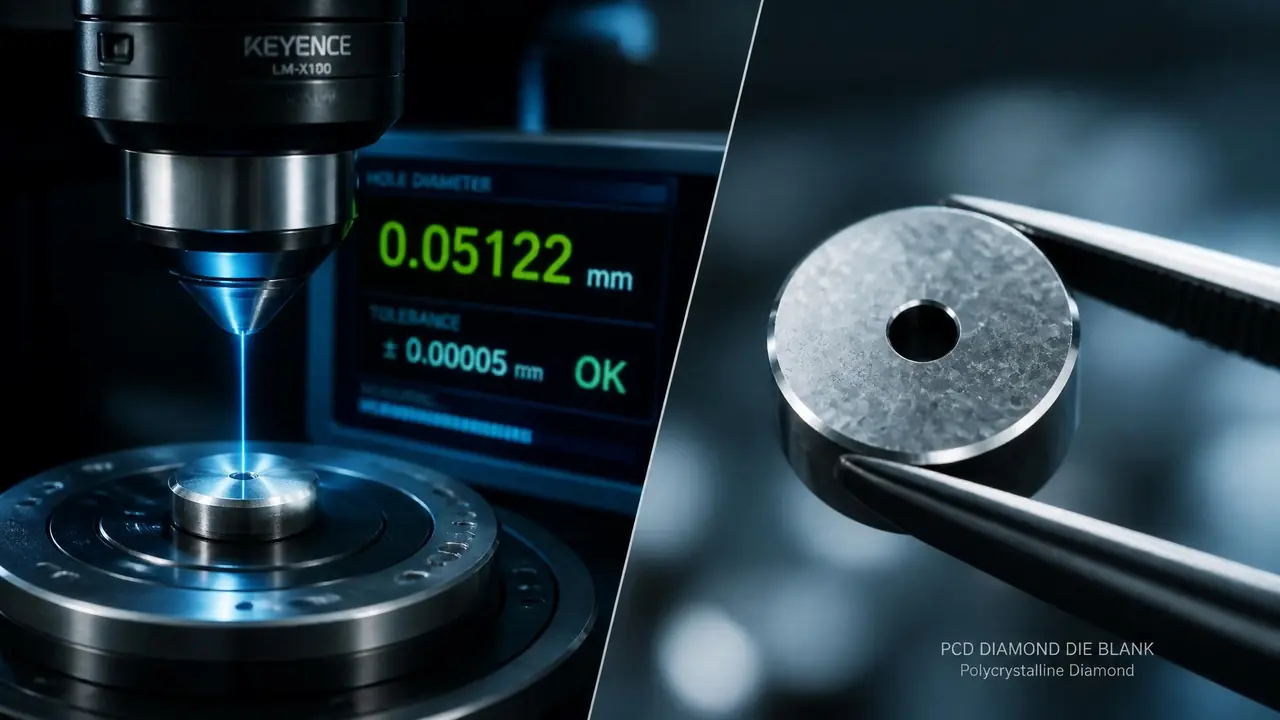
直接给结果:比拉丝模具厂,先比定径孔径的公差和聚晶料品质,报价单放最后看。椭圆度能压到0.002毫米以内、聚晶用整料烧结的厂,拉丝断丝率能低一大截。下单前先让厂家出逐件孔径检测报告,再谈价钱。
上个月帮朋友验一批聚晶拉丝模,两家厂的报价差了快四成,孔径却都标着0.25毫米。我拿投影仪逐件测,一家的椭圆度稳定在0.001毫米上下,另一家最差的直接飙到0.005毫米。丝是拉出来了,可0.1毫米以下的不锈钢细丝,表面毛刺肉眼都看得见,开机不到两小时就开始断。图纸一样,做出来的东西是两回事,这就是拉丝模具厂之间真实的差距。
更坑的是这种差距没法从外观上分辨。模套都亮堂,logo都印得工整,装上机才知道好坏,等你发现不对,一卷丝已经废了。所以比厂不能靠看,得靠问和测。问什么、测什么,下面一条条说。
比孔径,到底要看哪几个数?
看三个数:孔径公差、椭圆度、定径带长度。细丝模公差要求±0.002毫米以内,椭圆度超0.003毫米拉丝必出问题。展开讲,定径带长度一般取孔径的30%到40%,太短磨损快,丝径漂得厉害;太长拉拔力上去,能耗和断丝跟着涨。测量手段也是分水岭,像样的厂用激光孔径测量仪或者投影仪,逐件出报告;对付事的厂拿塞规捅一下就发货,报告都懒得给。你直接问一句能不能附检测报告,态度立刻见分晓。
补充一个容易忽略的点:报告要看是实测值还是标称值。有的厂给的报告整批一个数,一看就是抄图纸;像样的报告逐件记录,椭圆度和公差带都列出来。我见过一份报告,十二件模具有十件数值一模一样,小数点后三位都不带变的,这种直接淘汰。检测设备也顺便问一嘴,投影仪、气动量仪还是激光测量,设备报得越具体,可信度越高。
能去现场的,带一块自己产线在用的丝料去试拉,比什么报告都直观。我帮朋友验模那天就是带着0.12毫米的304不锈钢丝去的,好的一家连拉四个小时,丝径波动在2微米以内;差的一家拉到第九十分钟开始出毛刺,第三小时断了一次。试拉两小时起步,别听厂家说一句没问题,拉十分钟就把货收了。
聚晶质量怎么判断好坏?
先问聚晶料坯来源,再看烧结工艺。整料烧结的模芯致密度高、晶粒均匀,杂料拼烧的用不了多久就掉粒拉毛丝面。聚晶金刚石(PCD)是拉丝模的芯子,质量好坏直接决定耐磨和抗冲击。进口料坯以Element Six为代表,晶粒控制细,做细丝模稳;国产料这几年在中粗规格上追得快,价格能便宜三成上下,拉粗丝够用,拉0.1毫米以下的细丝还得挑料。我自己的土办法是看断面:晶粒细密均匀、没有气孔黑点的料差不了;断面粗、有亮斑的,多半掺了回收料。
| 模芯材料 | 适用丝径 | 耐磨度 | 大概单价 | 适合场景 |
|---|---|---|---|---|
| 硬质合金(钨钢) | 0.5毫米以上 | 一般 | 几十到两百元 | 粗拉、大规格棒线 |
| 聚晶金刚石(PCD) | 0.05到6毫米 | 强 | 三百到两千元 | 中细丝量产主力 |
| 天然金刚石 | 0.02毫米以下 | 强但脆 | 上千到数千元 | 超细丝、特殊行业 |
这张表是我按近两年拿货价整理的,各地行情有浮动,只当个量级参考。顺带说一句,模芯定径带抛到镜面级的,寿命还能再抬一截,等级怎么分可以看这篇模具镜面抛光加工全流程。还有个实打实的指标是重拉次数:好料做的模重拉三到五次孔型还保得住,差料两次就变形,重拉等于白花钱。
同样一张图纸,不同厂差在哪
差在入口过渡曲线、定径带抛光和售后重拉这三处,处理水平不同的厂,同一批模具寿命差一半很常见。入口喇叭口到压缩带的过渡要是磨得顺,拉拔力平稳,丝不抖;过渡做得糙,应力全集中在压缩带上,模具早衰。售后更是关键,聚晶模磨大了能重拉修复,响应快的厂三天到一周寄回,慢的拖你半个月,产线干等。朋友那单最后选了报价贵的那家,就因为对方答应每件附检测报告、重拉48小时响应,用了三个月没出过一次断丝。
还有一点,负责任的厂会反过来问你:拉什么材料、走什么速度、压缩率配多少。什么都不问就敢接单的,多半是照图干活,出了问题跟你没关系。我碰到过一家,接单前先要了丝材的抗拉强度和润滑粉型号,回头给了一份压缩角建议,这种厂贵一点也值。
价格上有个规律,聚晶模的成本大头在料坯,占一半往上,加工费各厂差不了太多。报价明显低于行情的,先怀疑料,再怀疑工艺。同一规格一个报300一个报800,比的不是谁利润高,是料坯等级差着档,这笔账要算明白。
回头看开头那批模具,两家厂的差距其实在看货之前就能问出来:要不要检测报告、聚晶料哪来的、重拉怎么收费。我的做法很固定,先要报告,再小批量试拉两小时,谈妥售后,最后才比价格。顺序反了,省下的钱迟早加倍还回去。
常见问题
聚晶拉丝模大概能用多久?
没有统一数,看拉什么丝。行业普遍的说法是拉低碳钢丝能到百万米量级,拉不锈钢这类硬材料衰减快得多。润滑配得好、压缩率选得对,寿命能差出一倍,别只听厂家报一个天数。
孔径磨大了直接报废吗?
多数能修。聚晶模重拉三到五次是正常水平,费用大概是新模的三成上下。但每次重拉都会磨掉一层料,孔径会跳到下一档,提前跟厂家确认新尺寸合不合你的产线。
定径带磨损后丝径会怎么变?
先超差变粗,接着表面开始拉毛。等在线径仪上看到波动,模具可能已经磨过头了。细丝生产建议按批次抽检丝径,提前预留换模时间,别等断丝了才停机。
厂家说用进口聚晶,怎么核实?
要料坯的批次溯源单,而不是口头承诺。拿不出单据的用不着纠缠,换一家能给的。真用整料的厂,巴不得把证明拍你脸上。
延伸阅读
想知道拉丝模这类模具有哪些加工手段、车铣磨放电线割各管什么,看这篇:模具加工有哪些方式?车铣磨放电线割五大工艺对比。
想了解一副模具从钢板到成品的完整工序,这篇写得全:模具制造全流程:从钢板到成品模具的十二道工序。