苏州冲压模具厂强在哪?3C与汽车电子配套的真实门道
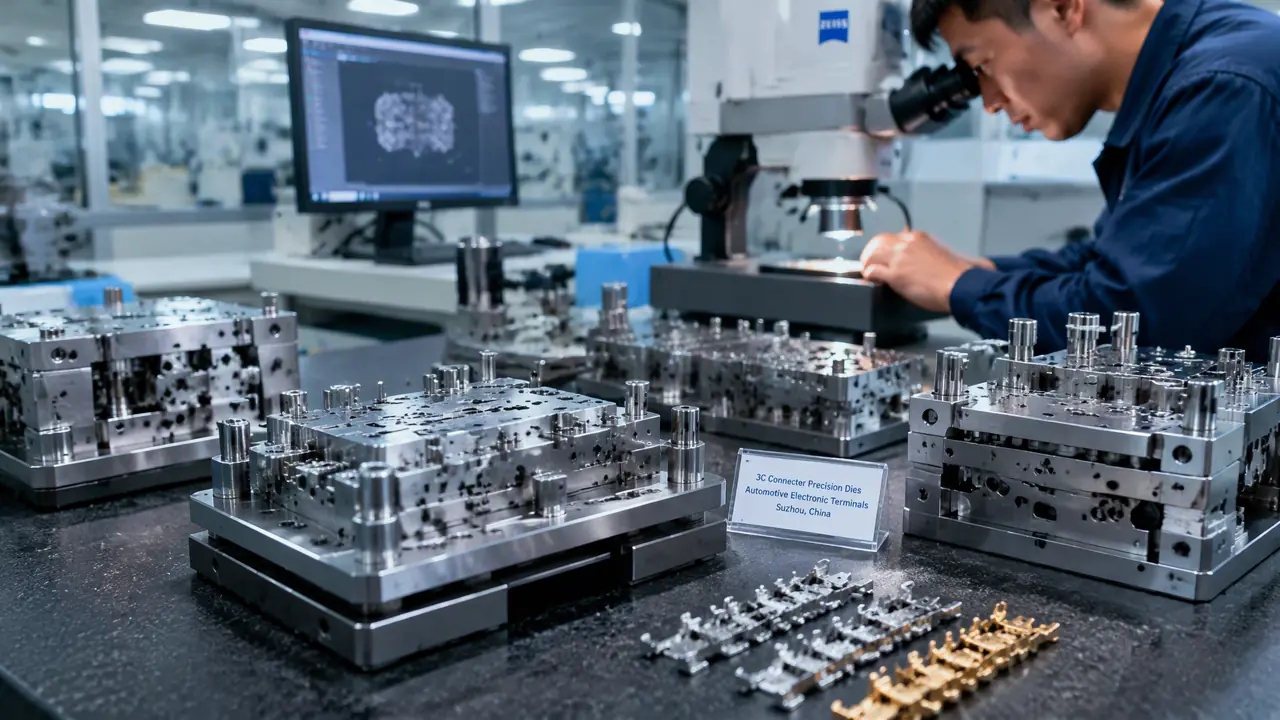
挑明了讲:苏州冲压模具的饭碗端在3C和汽车电子两个锅里,连接器端子模和电机铁芯级进模是看家活,公差卡到±0.02毫米是及格线,报价比上海低两成上下、比粤港的交期短十天半个月。件是电子结构件或端子类的,苏州值得跑一趟;大覆盖件就别来了,人家不接。
上个月有个深圳的采购飞过来找我,开口就问苏州冲压模具厂凭什么比东莞贵百分之十五。我没跟他讲道理,直接带他去了趟相城的厂里看一台正在调的32工位级进模,那是给车规连接器做的端子模,料带0.2毫米厚,送料步距卡在±0.02毫米。他在料带跟前蹲了十分钟,回来就把定点函发了。
在苏州接了八年冲压模具单,我的体会一句话:这地方不做便宜货。苏州的厂子分两摊,园区和高新那片围着3C转,手机精密结构件、屏蔽罩、连接器;相城、吴中和昆山边界那片吃汽车电子,电机铁芯、电控支架、传感器端子。纯大五金、大覆盖件的单在苏州反而难找厂,人家嫌利润薄不伺候。
苏州冲压模具厂的两碗饭:3C结构件和汽车电子件
苏州冲压模具厂的主客户是消费电子厂和车规电子一级配套商,做屏蔽罩、连接器端子、电机铁芯级进模和电控结构件,散件小单和大覆盖件基本没人接。客户结构决定厂子的脾气,这话放苏州身上最准。
3C这一摊,园区周边的厂子常年给笔电、手机代工厂供货,屏蔽罩、按键弹片、摄像头支架这类小件,件小到指甲盖大,模却做得极细,一副模十几个工位,料带0.15到0.3毫米厚。量大的件还能上高速冲,一分钟冲四百到六百次,模温都得盯着,车间常年二十三四度恒温,比办公区还舒服。
汽车电子那摊更讲究资质。电机铁芯级进模、电控壳体、传感器端子这些活,进门先看IATF16949,没有这张证,定点会连门都进不去。我有个客户做车载OBC的散热支架,图纸改了四轮才定下来,光是回弹补偿就做了两轮CAE仿真,T1试模排了38天。慢是慢,出来的件一次过检。
昆山那片属于苏州圈子的延伸,台资厂扎堆,偏精密电子和半导体治具,跟苏州本地的配套咬得很紧。有单子分不准去哪,我一般看一条:件要过车规认证的去相城吴中,纯消费电子量大的去园区往昆山方向。
精密级进模是看家活,工位排布里全是钱
苏州的精密级进模强在0.1到1.0毫米薄料的多工位连续冲压,八到二十个工位一挂到底,送料步距±0.02毫米,端子模镀层位毛刺要控制在0.03毫米以内。这是端子插拔力和铁芯叠压系数的命根子。
级进模这东西,跟单工序模完全两个世界。料带进去了就一路走到底,冲孔、压弯、压印、落料一气呵成,跟包饺子流水线一个道理——前面一张皮歪一点,后面每个饺子都歪。所以设计阶段整条料带的力要算平,力偏了料带翘,料带一翘送料就卡,卡一次就打一套刀口,刃口修复一回几千块,还得停机等。
苏州厂敢接这种活,家底在设备。慢走丝能割出镜面级的刃口,光学曲线磨管异形冲头,材料端子模上粉末高速钢ASP23,寿命能顶普通SKD11的三倍往上。选钢这件事我站队别省:一副端子模模具费十一二万,钢材差价撑死八千,刃口寿命差出一倍,摊到每个件上反而是贵的那副便宜。这个账很多采购第一次都算拧。
对了,说个跑题的。有一回我在吴中一家厂看试模,老板蹲在冲床边拿料带对着灯看毛刺,跟挑米里的砂子似的。他说端子模验收不看报告先看毛刺,手一摸挂手就打回。这土办法比不少大厂的检验规程还灵。
报价区间先摸底,材料费压不出油水
苏州冲压模具报价按件定档:屏蔽罩、弹片类小件模四到八万,连接器端子模八到十五万,电机铁芯级进模二十到四十万,汽车电控结构件模十五万起步,交期比广东普遍短十天半个月。低于行情太多的报价,坑都埋在刃口材料和试模次数里。
| 模具类型 | 典型工件 | 工位数 | 模具费区间 | T1周期 |
|---|---|---|---|---|
| 屏蔽罩连续模 | 手机笔电屏蔽罩 | 8-12 | 4-8万 | 25-30天 |
| 连接器端子模 | 车规消费类端子 | 16-32 | 8-15万 | 30-40天 |
| 电机铁芯级进模 | 定转子冲片 | 10-20 | 20-40万 | 40-60天 |
| 电控结构件模 | OBC支架壳体 | 6-10 | 15万起 | 30-45天 |
谈价要谈在点子上。模具费里设计费和加工工时是大头,材料占比撑死百分之二十,你往材料费上死命砍,厂里就给你换便宜钢、少做真空热处理,模次寿命从八十万掉到三十万,最后亏的是你。我一般帮客户砍试模次数和付款节点:行价T1含两轮修模,付款三三三一,签合同三成、T1合格三成、量产稳定一成半、质保期到付尾款。谁要你一次付清,扭头就走。
比价的时候盯三个数:刃口用什么钢、含不含两轮试模、模次寿命承诺多少。三样齐了,总价差百分之五以内就别来回跑了,差价不够你来回差旅和耽误的量产时间。
看厂四件事盯不住,定点函别急着签
验苏州的冲压模具厂盯四个硬指标:慢走丝和光学磨的设备清单、同行业料带样品、恒温车间和检测室配置、试模记录里刃口寿命台账,四样缺两样就把单放回去再考察。销售PPT写得再花,车间不会说谎。
第一看设备铭牌,慢走丝要看是不是沙迪克、阿奇这个档次的,几台、哪年买的都记下来,一台快走丝冒充慢走丝的厂多得很。第二要料带实物,就说同行业的,端子模看他料带断面的光亮带比例,光亮带能到板厚三分之一往上,间隙就是对的。第三摸检测室,没有投影仪和三坐标的厂,公差承诺全是嘴上的。
第四最要紧,翻试模记录。正经厂每副模都有试模台账,几次试模、修了什么、刃口冲了多少模次报废,一页页写得清清楚楚。台账记不到位的厂,管理一定乱,交期一定跳票,这俩是一根绳上的蚂蚱。
回到开头那个深圳采购,他临走跟我说了句实在话:原以为苏州就是贵,看了料带才知道贵在哪。苏州冲压模具这行的钱花在刀口上,你把件和量报准,让人家把工位排满,这钱花得踏实。要是手上的单就是几万件的小五金,别来苏州凑热闹,周边做粗活的厂多得是,还便宜三成。
常见问题
苏州冲压模具厂接几千件的小批量试制单吗?
多数不接,精密模厂排产一单动辄几十万模具费,试制单插不进去。有些厂做激光切割加简易折弯的过渡方案,几百件一周能出,先验证产品再开正规模,这么走能省一整轮试模费。
端子模冲出来的料带毛刺大,是模具不行还是料不行?
两头都可能。先查料带,同一卷料换一段再冲,毛刺均匀变大多半是料带厚度公差漂了;时大时小八成是刃口间隙不对或者冲头崩了微小缺口,拿投影仪放大五十倍一看一个准。
自己买模具钢发给厂里加工,能省多少钱?
省不了几个还添麻烦。钢厂整料卖给模具厂有渠道价,散买反而贵一成上下,热处理外发还要多一道物流。真想省,让厂里在报价单上把钢材牌号和热处理方式写死,验收对不上可以索赔,这比自购料实在。
电机铁芯级进模验收,最要盯的一个参数是什么?
叠压系数。冲片毛刺超了叠压系数就上不去,铁芯压出来松,电机温升超标返都返不了工。验收时现场压一小段铁芯称重算系数,0.95是常见门槛,达不到当场谈修模,别等装整机才发现。
苏州和昆山做同样的模,价格差多少?
纯加工费差不出百分之十,真差在管理费和认证摊销上。过车规的厂IATF16949体系养着一套人,报价天然高一块;3C件找昆山台资厂有时更划算,先看件走哪条认证路线再选厂。