包边模具怎么包得实?翻边压合的顺序
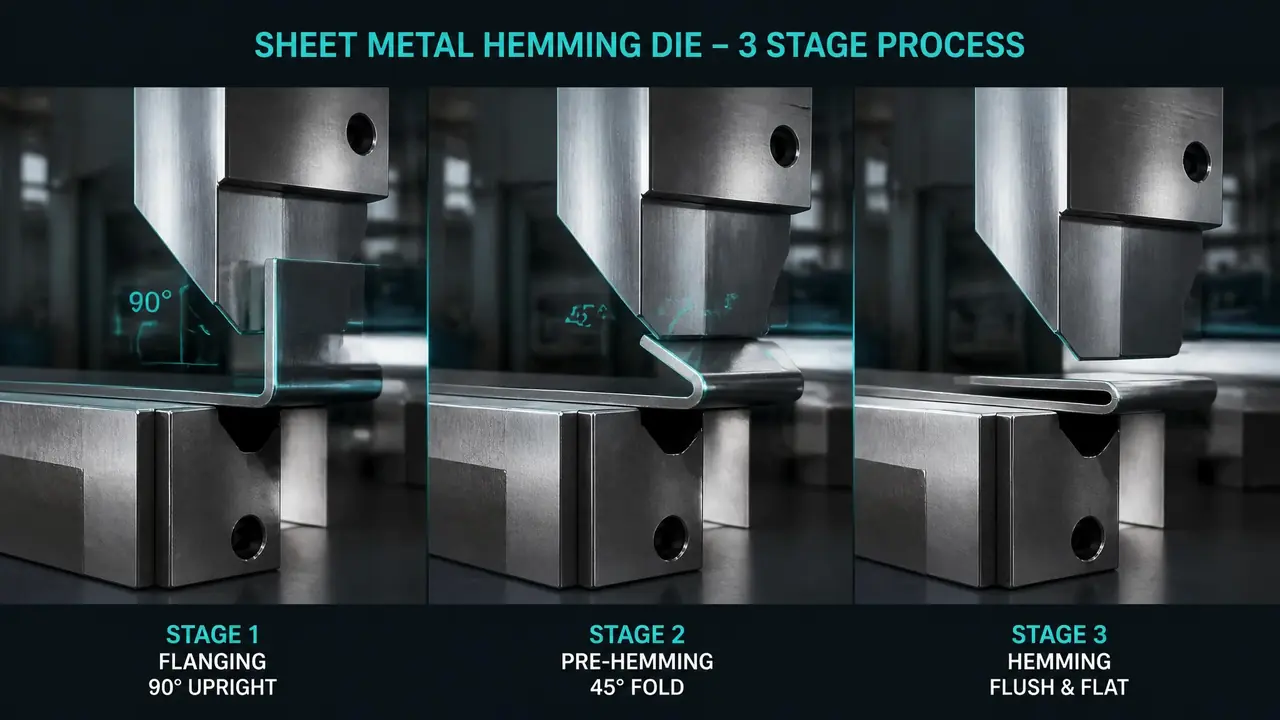
先说结论:包边模具要包得实,顺序必须是翻边立边、预包压到40度上下、最后压平,三步不能并成两步。跳过预包,边缘不是起皱就是发空。开模前先把预包角度和间隙定好,试模时按回弹慢慢收。
包边模具最怕的不是崩刃,是客户验货时拿手指一抠,边缘翘起来了。上个月我们车间就碰上一回,一套冰箱顶盖的包边模,件件边缘发空,撕开密封条一看,内侧压根没贴住。查了两天,问题出在顺序上:翻边之后直接压平,预包那一道被省掉了。
这行的老规矩是三步走。翻边模先把板边立成90度,预包模压到40度上下,包边模最后压死。听着多余,其实预包这一步是在给金属留流动的余地。一步压死,外层材料来不及收缩,内侧必然皱。就跟叠被子一个道理,你想一次把四个角全掖平,最后必定鼓包。
翻边立得直,后面才有得包
翻边高度一般取料厚的3到5倍:立边太高,压合时容易起波纹;太短,压死后包不住,边缘照样翘。这是行业里普遍的取法,具体还得看料的塑性。
翻边这步看着简单,坑全在角度上。立边名义上是90度,实际压完一定回弹,薄料回两三度,高强板能回五六度。立边一旦小于90度,预包的时候边缘吃不满,压死就是空的。所以翻边模的型面通常要做回弹补偿,图纸画90度,刀口实际做到93度上下,压出来才正好。翻边、修边、整形这几道工序在整套模具加工工艺里怎么排、怎么衔接,可以看这篇模具加工工序链的完整梳理,这里不展开。
去年做的一套洗衣机顶盖模,料是0.7毫米的SPCC,翻边高度按4倍料厚取2.8毫米,一次试模就过了。后来客户换料,改用0.8毫米的板,高度没跟着调,压出来的边手感就松,跟垫了层纸似的。这事给我的教训很直接:料厚一变,翻边高度、间隙全得重算,没有一劳永逸的模。
预包角度和间隙,包得实不实就看这两个数
预包角度行业普遍压到40到50度,包边间隙留料厚的0.9到1.1倍;回弹大的料,角度往小取,间隙往紧收。
预包就是把90度的立边折到一半多的位置,让外层材料先舒展一次。普通冷轧板、DC04这类塑性好的料,压到45度问题不大。高强板不行。我们做过一批B340LA的车门防滑条包边,45度压下去直接裂边,改到32度、分两次过渡才稳住。料越硬,预包越要缓。
间隙的事我吃过亏。那套冰箱顶盖模,最初按1倍料厚留0.8毫米间隙,试模压出来,边缘中段塞尺能塞进0.1毫米,就是发空。修模把压料面补焊研配到0.75毫米,再压就实了。检验办法土但管用:压完拿划针顺着边缘轻挑一圈,挑不动的算合格,能挑起一丝丝的,交出去客户准退回来。
还有个容易忽略的点是油。板料涂油太多,预包时材料会往外滑,立边根部存不住料,压死照样空。我们后来规定,高要求件包边前先过一道除油,扯皮确实少了很多。话说回来,油太干了又会拉伤外板面,这个度只能在试模里摸,没有现成公式。
模压包边和滚边,怎么选
产量大、面品要求高,选模压包边;批量小、品种杂,滚边更划算;年量上十万件的基本都开模压模。
包边其实分两条技术路线。一条是模压,就是前面讲的那种一副包边模往下压;另一条是滚边,机器人带着滚轮沿着板边走一圈,把边滚压贴合。两条路线我都摸过,各有各的地盘,别听人说哪个先进就上哪个。
| 对比项 | 模压包边 | 滚边包边 |
|---|---|---|
| 单件节拍 | 10秒上下 | 30到60秒 |
| 首期投入 | 一副模几万到几十万 | 滚边线更贵,但换型共用 |
| 外板面品 | 压力大,容易留亮痕 | 压力柔和,痕浅 |
| 换型时间 | 换模几个小时 | 换程序加滚轮,半小时级 |
| 适合批量 | 单一品种十万件以上 | 多品种、小批量 |
我的偏向很明确:年量上十万件、品种就一两个的,老老实实开模压模,节拍和稳定性滚边比不了。小批量多品种的,滚边线才回得了本。前年有家客户量还没摸清就先开了两副包边模,结果产品改版,模具趴在库里吃灰,这种冤枉钱见过不止一次。
包不实,按这个顺序往下查
包不实先量翻边垂直度和高度,再核对预包角度,最后查间隙和涂油;按顺序排查,别上来就动修模的念头。
第一步量立边。角度尺贴上去,小于88度的先修翻边模的补偿量,立边不正,后面全白搭。第二步看预包压痕,压痕均匀说明角度对,一边深一边浅就是压料面不平。第三步塞尺查间隙,中段空两头实,多半是压料面中部磨损让空了,补焊研一下就好。
我有一次贪快,把预包和压平并成一道,想着料软应该没事。结果整批边缘全是波浪纹,两千多件返工,主管追着骂了一下午。从那以后我们车间立了条规矩:包边顺序一步都不许省,省一道工序赔进去的工时,比省下的多好几倍。
修模排产的时候,包边模在整副模具从钢板到出货的流程里处在后段,什么时候插队修、跟前道工序怎么错开,参考这篇模具制造全流程的十二道工序会更清楚。
开头那套冰箱顶盖模,最后是加回预包工序、间隙研到0.75毫米才收场的,客户验收一次过。包边模具这东西,结构真不复杂,难的全在顺序和那零点几毫米的间隙上。开模前把三步顺序和取数定清楚,试模时按回弹慢慢收,基本不会栽大跟头。
常见问题
包边和卷边是一回事吗?
不是。卷边是把板边卷成一个空心圆管,铰链、盆边用的就是这种。包边是把翻起来的立边压平、贴合到母材或内板上,冰箱门、汽车内外板接缝走的是这条路。两副模具有相通的地方,但压合方式完全两码事。
预包那道能不能省掉,直接压平?
料特别薄、塑性特别好的小件,偶尔能一次压平不裂。但凡料厚超过0.8毫米,或者带一点强度的料,直接压平基本必皱,搞不好外板面还压出亮痕。省这道工序省下的钱,远不够赔返工件。
一套包边模具大概什么价?
看件的大小和工序数量。小家电面板那种单工序包边模,行业普遍几万块钱;汽车覆盖件的三工序包边模组,几十万到上百万都有。报价前厂家一定会要产品图,立边高度和料厚直接决定模具有多大、贵多少。
包边后边缘发空,能不能打胶补?
治标不治本。点胶能临时粘住,震动、温差一上来照样开。发空的根子在间隙或者预包角度,补焊研配压料面、把角度收小一点,比打胶靠谱得多。胶顶多算发货前的应急手段,别当正经方案用。