塑料冲压模具冲的是什么?PP和PVC板材下料的间隙与加热门道
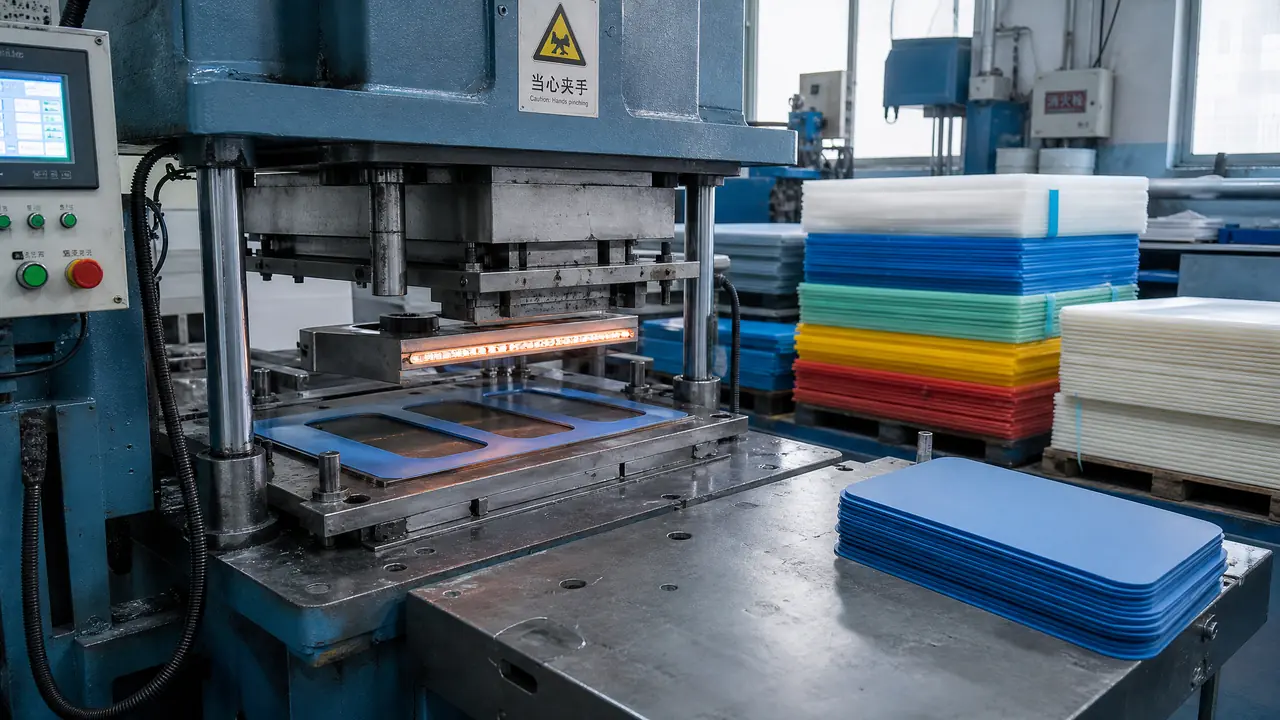
把话放这儿:塑料冲压模具干的是给PP、PVC板材下料冲孔的活儿,间隙放大、厚板加热、刀口用普通冷作钢就够,三件事做对,一套两三万的模子能稳稳冲几十万次。谁拿金属冲压那套小间隙去硬冲塑料板,断面发白、崩边、料往下压塌,三样起码摊上一样。
上礼拜一个做配电箱成套的客户拿着一沓3毫米的PVC板来问我,说要在板子上冲一百多个走线孔,问我们冲不锈钢那副模能不能顺带干。我说你先把这沓板子拿走,那副模真冲不了。塑料冲压模具跟金属冲压模看着都是冲床上一开一合,里头的门道完全是两套账,间隙、刀口、卸料,样样不一样。
我车间去年一年接了四十多副冲塑料板的模,配电箱走线垫板、设备铭牌、垫片这类小活居多。这类单子利润不如金属冲压模,但翻车率低,前提是你别把它当金属模做。这篇我就按车间的实账,把间隙怎么放、厚板要不要加热、刀口用什么钢这几件事掰开讲。
塑料冲压模具和金属冲压模差在哪
差在材料的性子上:塑料板有回弹还会压塌,单边间隙要放到板厚的一成上下,是冲同样厚度钢板的好几倍;刀口要更锋利,卸料要更轻,靠撕而不是靠挤,冲出来孔才干净。
钢板冲裁,间隙小,断面有光亮带,这是教科书也是车间规矩。塑料板反着来。PP和PVC都不是硬料,冲头往下压,料先被压弯、跟着被挤下去,间隙一小,孔壁整圈被挤得发亮发白,边缘还往一边翻毛刺。我们的经验是单边间隙按板厚的一成上下取,冲3毫米的PVC板,间隙给0.3毫米上下,冲出来的孔壁才是干净的剪切面。
还有个客人容易忽略的事:塑料板冲完会回弹。冲3毫米的PP板,孔实际比冲头小0.05到0.1毫米,做孔距紧的件得把这个量补到冲头上。钢板也有回弹,可塑料板整张软,回弹还带着整板翘曲,压料板不给力,冲出来的板子就跟炸过一样翘。压料力不用大,但接触面要平,我们习惯在压料板上贴一层聚氨酯,跟给公章垫个胶皮一个道理,压得住还不压出印。
对了,跑个题。这种单子最怕的不是做不好,是客人拿着金属件的验收标准来收塑料件,光洁度那一栏按金属样件卡你,神仙都没法交货。报价前把这些条款说死,比什么都强。
PP、PVC、ABS、环氧板,间隙和温度怎么定
按料定参数:PP和PVC常温就能冲,间隙一成;5毫米以上厚PVC加热到80度左右再冲,断面才不裂;ABS脆,40度温冲;环氧板和酚醛层压板要冲到快透时就得换钢料,按金属模的思路做。
我整理成一张表,这是我们车间这两年实际用下来的数,不是抄手册的。
| 板材 | 常温/加热 | 单边间隙 | 注意事项 |
|---|---|---|---|
| PP板 | 常温 | 板厚8%-12% | 回弹大,孔径补偿加0.05-0.1毫米,压料板贴聚氨酯 |
| PVC板 | 厚3毫米内常温,5毫米以上加热80度 | 板厚10%左右 | 冷冲厚板断面会裂,加热均匀性比温度数字更重要 |
| ABS板 | 40度上下温冲 | 板厚5%-8% | 料脆,冲速放慢,刃口必须锋利 |
| 环氧板/酚醛层压板 | 常温 | 板厚4%-6% | 磨料性强,刀口崩得快,按冲钢的思路备刀口备件 |
加热这一步多说两句。冲8毫米的灰色PVC板,冷冲试过,孔边一圈白霜,第二天直接裂到板边。烘箱80度焐两个小时再上模,断面整齐得像切出来的。这个坑我踩过,赔了一整批料,从头到尾就坏在"塑料软不用加热"这六个字上。
层压板是另一路人马。玻璃纤维和填料在里头跟砂子似的,冲两百次刃口就钝,做这种模得按金属模的路数走,Cr12MoV起步,间隙收小,产量大的直接上硬质合金镶块。它算不算塑料冲压模具,行里都吵,我按磨损归到金属模那本账里。
刀口用钢和模具报价,账怎么算
钢不用好:冲纯塑料板T8、T10就够,想寿命长上Cr12MoV,几十万模次内不用修;一套中小型垫片冲孔模落地价一万五到三万五,做模两周到三周,T1试模再给一周。
冲PP、PVC这类纯塑料板,对刀口钢是真友好。没有硬料硌着,T8淬到HRC55上下就能干,便宜的Cr12MoV冲到五十万模次不用修刃口。上一副冲2毫米PP垫板的模,落料加四百多个分布孔一次冲完,我们用的就是Cr12MoV整体刀口,做到现在三十多万模次,刃口还没上过磨床。
报价拿我们最近一年的单子说。中小型垫片冲孔模,模架用标准件,刀口Cr12MoV,落料价一万五上下;孔多、带级进的,两万五到三万五。比同尺寸的金属冲压模便宜两三成,省的是热处理和刀口钢的档次,结构上反而多个加热板和压料的活儿。做模周期两周到三周,T1试模留一周,急单加钱能压到十天,但我不爱接,塑料板的试模参数得留时间摸。
说实话,这类模真正的成本在试模,不在加工。间隙放多少、压料贴多厚、回弹补多少,每副模都得现场调,跟换遥控器电池一个道理,看着简单,正负极装反了照样黑屏。报价时我把试模两次写进合同,第三次起另算,不然碰上较真的件能把利润全吃进去。
验收塑料冲压模具,盯哪三处
三处定生死:毛刺用手背刮不挂手就算过,孔距拿卡尺抽五个孔对图纸,再让料带连冲两百次看孔壁有没有压白发亮,三样齐了再签验收。
第一看毛刺。塑料板的毛刺不像金属件扎手,但它翻边,用手背贴着孔边刮一圈,不挂手、没有明显的白边,就算合格。有的客人拿放大镜挑,那没意义,塑料件冲裁断面天生发乌。
第二看孔位。塑料板冲完会缩,热板冲完冷透了还会再缩一点,验收要等板子回到常温再量。抽五个孔,卡尺对图纸,孔距公差按正负0.1毫米谈,别按金属件的5个丝去卡,卡出来双方都下不来台。
第三看连续冲。试模别只冲十件八件,让料带连着冲两百次,中间摸一回孔壁,发烫、发白、起毛刺就停机调间隙。塑料板冲着冲着发热,孔一软就粘冲头,轻则拉毛重则带料,这些都是连续冲才暴露的问题。内链放这儿两篇,冲裁模具间隙大小会怎样?断面质量实测里金属板的间隙账可以对照着看,冲孔模具设计核心笔记:冲孔力计算、细凸模防失稳与级进排位实战里的冲孔力算法,塑料板按钢的三成估就八九不离十。
开篇那沓PVC板的单子,后来客户重新开模,我们按3毫米板厚给了0.3毫米单边间隙,一百多孔的刀口用线切割一刀出,整套两万六,三周交模,T1试模两百连冲一次过。他要当初真拿冲不锈钢那副模硬上,崩的是刀口,废的是他那沓板。
冲塑料板的模子,单子小、利润薄,但它考验的是你对材料的理解,不是机床的档次。间隙放大、厚板加热、验收按塑料的规矩来,这三句话记住,这套账就算入门了。
常见问题
塑料板能用激光切,为什么还要开冲压模?
激光切一块两块行,量大就不划算了。冲压一板几百个孔几秒钟完事,单件成本不到激光的十分之一,孔位一致性还好。批量大、孔多,开模便宜;一年就做几十块,激光或者CNC钻孔去。
冲PP板时孔总是粘在冲头上,怎么治?
两个方向,一是冲头刃口再磨利点,钝刃口最粘料;二是冲头里加个顶料销,冲完把料片顶出去。再用点硅油类脱模剂,但别多,多了孔壁发花。
塑料冲压模具的寿命一般是多少万次?
冲纯塑料板,Cr12MoV刀口五十万模次内不用大修,T8的打个对折。冲玻纤层压板另算,十几万模次刃口就得修,磨损完全两码事。
没有冲床,能不能用液压机代替冲塑料板?
能,厚板、大件用液压机反而稳,速度慢点不碍事。薄板小孔别用,液压机行程慢,料容易压塌,孔口起圈。
垫片这类活儿可以自己做简易模吗?
量少用刀模或者3D打印的打样治具顶一顶可以,垫片尺寸松,公差给得宽。真要量产还是开正经冲孔模,刀模冲几千次刀口就塌了,摊到每件上反而贵。