精冲模具和普冲差在哪?三动力的齿圈
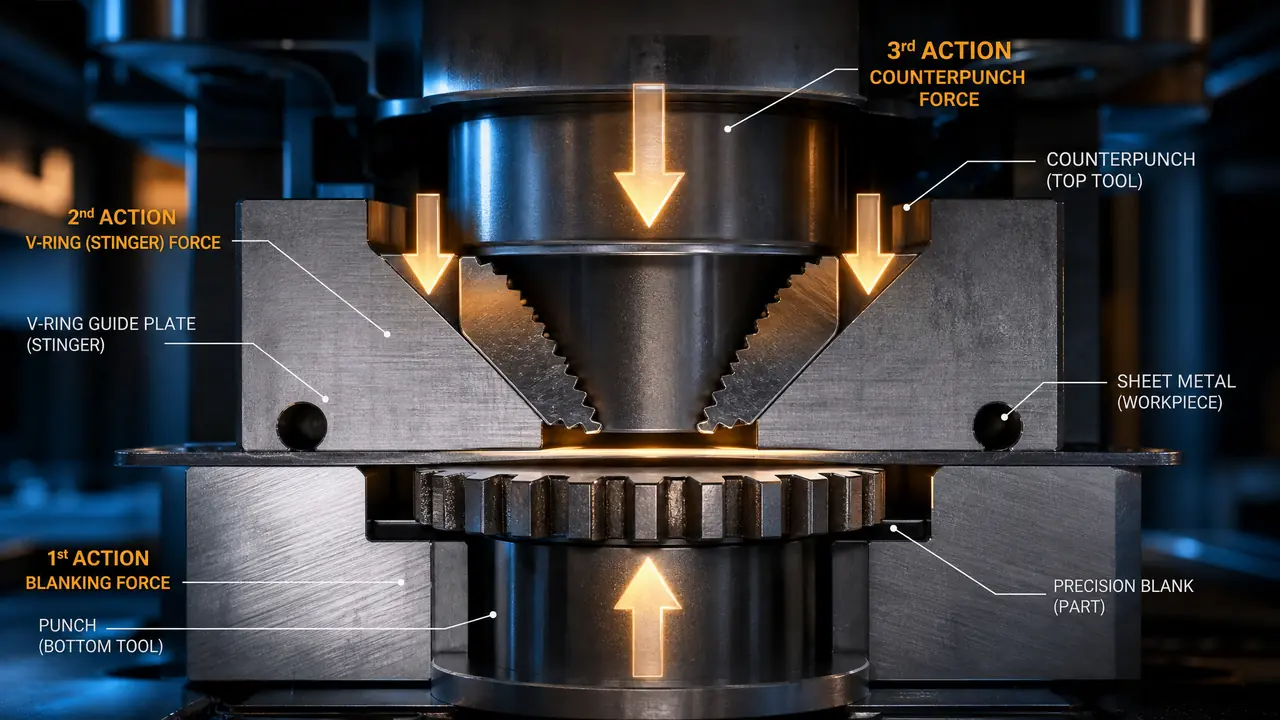
先说结论:精冲模具不是普冲模具的加强版,它靠齿圈压板、反顶杆和极小间隙三种手段同时压住材料再剪切,光亮带能到九成料厚。但模具贵、设备专用、产能慢,批量不够就别碰。先算清你的件值不值。
上个月有个客户拿着一张齿形垫片的图来问,说反正都是冲,普冲能不能做。我看了一眼,3毫米的10钢,功能面正好是那圈齿,齿公差标到0.05。我直说,普冲能把形冲出来,可这圈齿的断面全是撕裂带,装上去要么再铣一刀,要么啮合的时候咯吱响。他后来转去了隔壁市一家做精冲的厂,回来跟我讲,头一回见着冲完直接装配的齿。
这事挺典型。不少采购把精冲理解成"冲得慢一点的普冲",其实差得远。精冲模具从结构、间隙到机床,跟普冲是两套完全不同的逻辑。拆开讲。
精冲模具比普冲模具多了什么?
精冲模具比普冲多了两个核心部件:带V形齿的齿圈压板和反顶杆,冲裁间隙只留料厚的0.5%左右,普冲普遍放5%到10%,差别就集中在这三处。先说齿圈压板。它是精冲的灵魂,一块围在凸模外围的板,面向材料那圈磨出V形尖齿。压机下行时这圈尖齿先扎进材料,把剪切线外围死死压在凹模上,材料想往外流也流不动。
反顶杆藏在凸模孔里,从背后把材料顶住。加上齿圈的力,整块材料被夹在中间剪,断面才是纯剪切分离。普冲呢?只有一把凸模往下砸,材料没人管,断面靠撕裂,光亮带自然只有薄薄一层。
再就是间隙。普冲3毫米的料,双面间隙放零点一几到零点三毫米都常见,就是故意让材料裂开,省力。精冲反着来,3毫米的料双面间隙只留0.015到0.03毫米,凹模刃口还带个小圆角,为的是让材料顺顺当当被挤过去而不是被掰断。间隙窄到这个份上,V形齿和刃口的加工精度就得跟上,全靠成形磨和慢走丝一步不省,每道工序都不能跳,具体可以看这篇模具加工工艺的完整链条。
三动力是怎么一起用力的
三动力指冲裁力、齿圈压边力和反顶力:压边力先落,约占冲裁力的三到五成,反顶力垫住背面约一到两成,三个力夹紧材料再剪,断面才完整。普通冲床只有一个主缸,精冲机是三个独立液压缸各管各的。动作有先后,齿圈和反顶先压住料,凸模再剪切,剪完齿圈先退、卸料顶料跟上,一套时序乱一点都不行。
去年我在江苏一家做汽车门锁件的厂里看了半天650吨的三动精冲机,3毫米料,齿圈压边力调到冲裁力的四成左右,冲出来的齿形垫片断面跟磨过似的。车间主任说这套力值是试模试出来的,每换一种材料都得重调,光试模费就够普通模具赚半副。我信。同一副模具,压边力小了断面撕裂,大了料被压得太死、齿圈磨损飞快,中间那道窄门全靠手上功夫找。
代价是节奏。精冲剪切速度一般每秒就几毫米,加上辅助行程,每分钟十几次顶天了。普冲随便一两百次。所以精冲厂爱接大批量、附加值高的活,单件加工费里一大块是给这台慢吞吞的专用机床的。
光亮带和塌角,差距摆上台面
普冲断面光亮带一般只占料厚的三分之一,剩下是撕裂带;精冲光亮带能到九成以上,塌角小,尺寸精度能到IT8级上下,断面直接当功能面用。光看数字没感觉,摆一张表。
| 项目 | 普冲 | 精冲 |
|---|---|---|
| 双面冲裁间隙 | 料厚的5%~10% | 料厚的0.5%左右 |
| 断面光亮带 | 约三分之一料厚 | 九成以上 |
| 尺寸精度 | IT11~IT13 | IT7~IT9 |
| 毛刺 | 方向乱、忽大忽小 | 方向固定但偏高,要专门去 |
| 生产节奏 | 每分钟几十到几百次 | 每分钟十几次上下 |
| 模具与设备投入 | 低 | 高一大截 |
看明白了吧,精冲不是全面碾压。毛刺比普冲高是行业里公认的,方向倒是固定,产线末端一般配振动光饰或砂带专门去。材料也挑食,低碳钢、铜合金、铝合金这类塑性好的最顺,中碳钢以上通常得先球化退火,硬态料直接上精冲就是给模具找事。
模具维护也是另一套玩法。间隙窄成那样,V形齿崩掉一个小角整个环就压不完整,整副模基本报废。之前见过一副齿圈压板崩了零点几毫米的缺口,厂里用激光焊补上再重新磨,救回来了,具体哪种焊法对刃口友好,可以看这篇模具激光焊机对比氩焊冷焊的实测。没焊好直接换板的也见过。这行越往后越懂一句老话:模具的命一半在材料,一半在修模的手上。
绕回开头那个齿形垫片。判断逻辑其实就三步:功能面是不是剪切面、料厚和精度普冲够不够、批量能不能摊掉模具和机床的差价。三个都占,报精冲价不亏;只占一个,老老实实普冲加后续机加工,往往更省钱。客户那次算下来批量够,精冲单价反而比"普冲加铣齿"低了两成上下,这笔账很多人没算过。
常见问题
精冲模具比普冲模具贵多少?
同尺寸的精冲模普遍贵五成到一倍,大头在齿圈压板的加工和更好的模具钢上。不过精冲模刃磨一次能扛的冲次更多,按总冲次摊下来,长期大批量反而不算贵。
什么材料不适合精冲?
塑性差的最麻烦。高碳钢不退火直接冲容易崩刃,硬态不锈钢、部分高强度铝合金也难啃。行业里通行的做法是中碳钢以上先球化退火,把硬度压下来再冲。
精冲件还需要去毛刺吗?
要。精冲的毛刺方向固定但比普冲高,批量生产一般在线尾配振动光饰或者砂带机专门处理,这一道工序报成本的时候别忘了算进去。
能在普冲机上改装做精冲吗?
薄料凑合可以,用聚氨酯或者碟簧给齿圈提供压边力,精度别指望太高。真正的三动力需要独立的液压系统,老老实实用精冲机或者带液压模架的专用结构,改装普冲机做精冲这路子我劝你别走。