模具配件加工厂怎么挑?只做顶针司柱小镶件的厂子门道
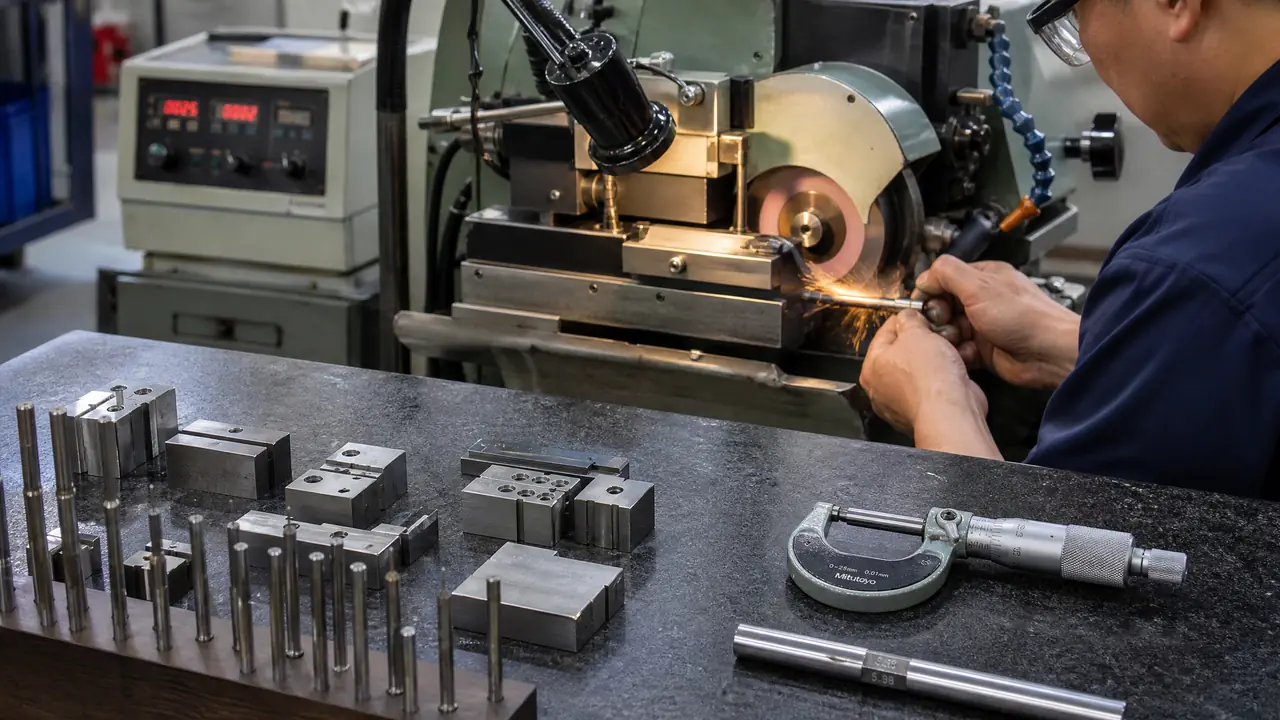
我的判断是:挑模具配件加工厂,先盘设备清单,再谈价格。只做顶针司筒和小镶件的车间,磨床线切割是吃饭家伙,公差敢不敢白纸黑字写进报价单,就是底气的试金石,一张三十支顶针的小试单比看十遍厂房都顶用。
上个月车间急着补三百支Φ3的顶针,我在两家供货商之间磨了两天没定下来。挑模具配件加工厂这件事,我的标准一年比一年窄:宁选只做小件的窄厂,不碰整模小件样样通吃的全能厂。
做塑胶模具厂采购这几年,顶针、司筒、导柱、小镶件全走外发,一年小件开销二十万上下。全能厂和配件厂我都交过学费,这篇把挑法摊开写,省得你重新踩一遍。
配件厂的图纸跟整模厂的也不是一回事。一张A4纸画一支顶针,标三四个尺寸就能开工;整模厂一套图纸几十张,BOM能拉满一页。活儿的密度差着量级,同样一支顶针,两边报出来的工时能差一倍。
小配件厂和整模厂是两种活法
配件加工厂吃的是单件快周转,设备专、起步量小、交期按天算;整模厂吃的是一套几万到几十万的大单,几块钱一支的顶针单进去就沉底。先分清自己下的是哪种单,再决定找哪类厂。
整模厂一套模起步三五万,贵的几十万,CNC排产按刀路小时记账。你送去的四十支顶针,管理费都摊不平,业务员嘴上答应得痛快,车间调度根本不当回事。去年我在一家整模厂下过六十支撑头的急单,说好三天,实际压了十一天,中间催了四回,每次回复都一样:在做了。
配件厂反着来。无芯磨一天出五六百支标准顶针,磨一支和磨一百支,人均工时差不了太多;小镶件这边几台平磨配一台慢走丝,一天换七八个品种都正常。十几个人的厂子,老板自己盯排产,你的单子就在他眼皮底下走。
跟挑饭馆一个道理。大酒楼接宴席,你单点一碗面人家嫌麻烦;街口面馆一天卖三百碗,你这碗面就是它的正经生意。
| 对比项 | 小配件加工厂 | 整模厂 |
|---|---|---|
| 主力业务 | 顶针司筒导柱、小镶件 | 整套模具设计制造 |
| 单笔金额 | 几百到几千元 | 数万到数十万 |
| 交期算法 | 按天,急单可当天 | 按周计35~60天 |
| 对小单态度 | 主业,认真排产 | 顺带做,排产垫底 |
| 起步量 | 几支到几十支 | 基本不接纯配件单 |
挑厂先盘设备清单,公差敢写进报价才算数
顶针司筒吃外圆磨和无芯磨,镶件吃精密平磨加慢走丝,报价单里敢标±0.005毫米配合公差、写明热处理硬度的,才算有底气的厂,含糊其辞的直接淘汰。
看厂别先看办公室,直接要设备清单。无芯磨有没有、几台;平磨精度标多少;线切割是快走丝还是慢走丝,这一条最要命。快走丝切割面粗糙度Ra3.2上下,割出来的镶件配合面带喇叭口;慢走丝能到Ra0.8以内,单刀钱贵五六倍,可镶件这道工序真省不得。
快走丝省下的钱,返修的时候加倍还回去。
这个坑我踩过。前年图便宜找了家快走丝小厂做两件耐磨块镶件,单件便宜一百二,装上模以后配合面渗料,飞边一路毛到制品上,停机返修加补焊花了小两千。打那以后,镶件我只认慢走丝,慢就慢点。
热处理是另一道分水岭。SKD11、DC53的镶件,正规做法是真空淬火到HRC58-62,有的厂用箱式炉凑合,硬度虚两三度还带氧化皮。报价单上肯写明真空热处理、硬度HRC58±2、超差包换的,起码说明他敢兜这个责。
量具也顺嘴问一句。千分尺是标配,再往上有没有投影仪、硬度计,直接反映这家厂的验收水准。检测全靠手感眼感的,价格再低也别碰。
还有个偏门但管用的观察点:看料头筐。配件厂车下来的钢屑分牌号装筐的,管理差不了;SKD61和45号钢屑混成一堆的,你下的SKD61单子八成也有混料风险。我上个月在两家厂同时看到过对比,从那以后看厂必绕去料筐边上站两分钟。
顶针司柱小镶件的报价怎么谈?
标准顶针走现货价,一支几块到十几块;非标件按图纸单谈,车磨加工一支10-25元;慢走丝镶件单件900元起步。谈价的关键是热处理和检具费用谁出,白纸黑字写清楚。
我心里存着一张价位表,各地行情浮动两三成,大体是这样:
| 品类 | 常见做法 | 价位参考 | 交期 |
|---|---|---|---|
| 标准顶针 | SKD61氮化现货改短 | 3~12元一支 | 当天到2天 |
| 非标顶针 | 车磨带台阶异形 | 10~25元一支 | 2~4天 |
| 司筒顶管 | 内外圆配磨 | 30~80元一套 | 3~5天 |
| 导柱撑柱 | 车磨加氮化 | 60~160元一套 | 3~5天 |
| 普通镶件 | DC53平磨加CNC | 250~900元一件 | 2~4天 |
| 精密镶件 | 慢走丝加真空热处理 | 900~2600元一件 | 4~7天 |
谈的时候把热处理和外发费用挑明。有的报价单看着便宜,热处理另算、检具按件收费,加总反而更贵。我惯用的笨办法:同一张图纸发三家,要求报价单分列材料、加工、热处理三栏,往桌上一摆,谁在材料上赚钱、谁在工时上让利,一眼见底。
比价之前渠道也要对路,标件怎么拿货怎么砍价,我之前整理过一篇比价实录可以对照着看:模具配件批发怎么拿货最省?顶针弹簧导柱浇口套三大渠道比价实录。
试单是最后一道关卡。头回合作别下大单,三十支顶针加两件镶件就够试金石了。到货自己拿千分尺量外圆,卡板对台阶,镶件上二次元打配合尺寸,量得出上差下差再谈长期。说实话,我现在月结三年的这家厂,就是靠一张小试单试出来的。
试单还有个附加好处:把两家厂的货各下一半,同图同料对比摆一桌,表面光洁度、台阶位毛刺、包装方式,孰优孰劣一目了然。货比货得扔,人比人得留,厂比厂才好下单。
回到开头那三百支顶针,我最后下了那家只做配件的窄厂,四天到货,抽检五十支全在公差里。挑小配件厂没什么玄学,设备清单、公差口径、试单三步走完,靠不靠谱基本见分晓。手气好不如规矩好,干采购越久越信这句。
常见问题
只做标准件的小厂接不接单件急活?
看设备排产松紧,无芯磨不忙的厂当天能出货,改长改短这类活半小时的事。打电话下单时把最晚到货时间说死,让对方在电话里给准话,别只收一句尽快。
顶针买现货改短和定做非标哪个划算?
直径和总长接近现货规格的,改短最省钱,通常比定做便宜一半。台阶位、异形头、带筋位的只能定做,硬改出来同心度不保。
小镶件的配合公差报多少合适?
过盈配合按±0.005毫米谈,间隙配合±0.01毫米基本够用。公差压得过紧,加工费直接翻倍,不是越紧越好,按装配实际需要定。
异地配件厂发来的货怎么把关?
让厂家随货附检测尺寸单,到货按比例抽检,头三单每单全检。真出了尺寸纠纷,这张检测单就是扯皮时的凭据。