铆接模具选压铆还是旋铆?结构差异与铆后强度检验一次讲透
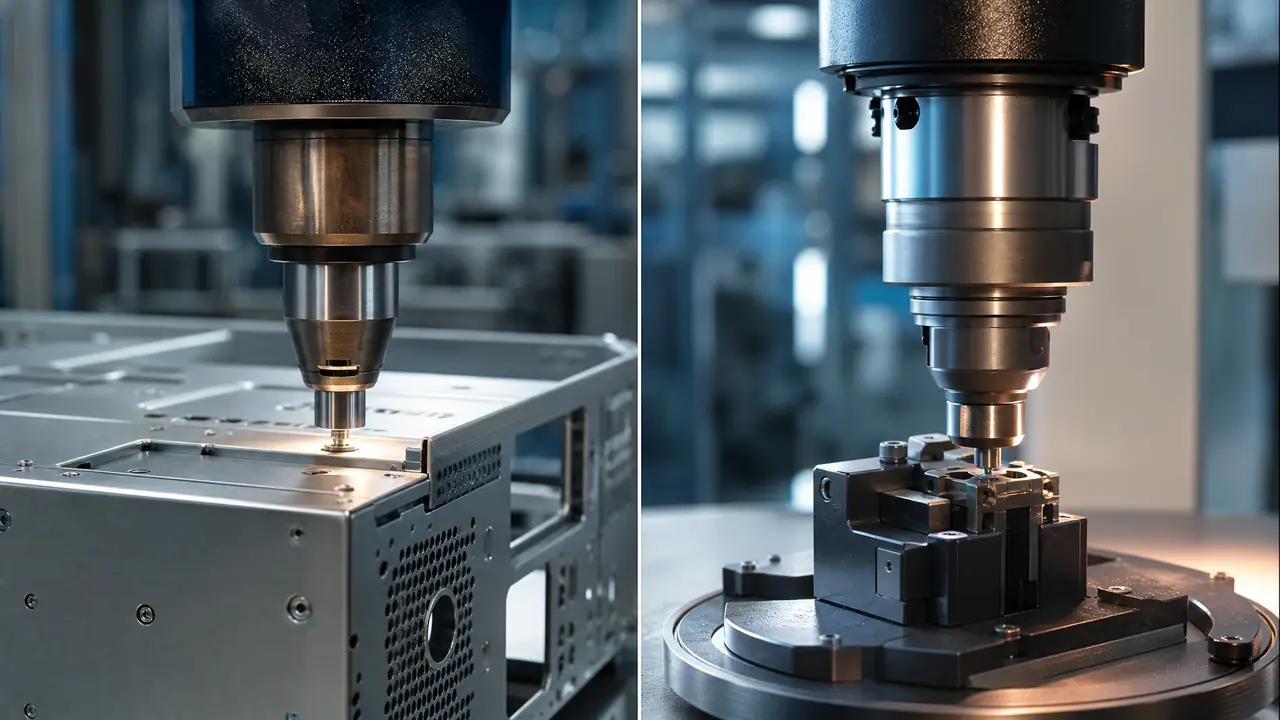
把话放这儿:铆接模具没有万能款,压铆模拼的是节拍和模具寿命,旋铆模拼的是径向力小不伤件,选型先看板厚和批量,再算设备账。这篇按五金件装配的实际场景拆结构、给孔径公差和内控检验数值,照着验就能放行出货。
铆接模具这件事,我先给个判断:别拿一副模打天下。上个月一家做配电箱壳体的客户退回来三百多件门板,M4压铆螺母一拧就转,电动螺丝刀一碰直接打飞。查下来不是铆接模本身的问题,是前面冲孔那道工序把孔径做大了0.15毫米,板料咬不进螺母的退刀槽,铆得再狠也是空咬。
先说个很多人没想透的点:铆接模具不是标准品,它跟着你的板厚、孔径、螺母规格一路变。同样叫压铆模,做1.2毫米冷轧板和做2.0毫米不锈钢的,冲头材质、间隙、卸料方式全不一样。我干了十几年五金模,见得最多的弯路就是拿做碳钢的经验直接套不锈钢,冲头崩了三回才回头改料。
压铆模和旋铆模,结构差在哪?
压铆模靠冲头一次下压,板料塑性流动挤进螺母退刀槽,结构就是冲头加凹模加定位;旋铆模靠主轴带摆头偏心碾压,单点接触,径向力低。一句话,一个砸实,一个碾实。
压铆模的结构其实不复杂。上模是冲头加定位销,下模是带定位孔的凹模,装配时把压铆螺母倒扣进凹模孔里,板料的预冲孔对准,压力机下行,花齿被挤进板孔,翻边撑死退刀槽。整副模最讲究的是冲头和凹模定位孔的同轴度,差出0.05毫米以上,螺母就会压歪,铆出来一边深一边浅,肉眼看着还行,一上扭矩就露馅。
旋铆模完全另一路。主轴带着铆头以3度左右的摆角偏心转,接触工件的只是一个弧面小点,转一圈碾一点,几圈下来把铆钉头或管口碾成形。径向力只有压铆的十分之一上下,薄板、铝件、外表要见人的件都归它管。我们车间那台气动旋铆机两万八拿的,主轴转速一千六,铆一个M3铆钉四秒出头。
代价也摆在台面上:压铆快,气动压铆机一台三四千,一件一秒多,缺点是冲击大,薄板压完容易弓;旋铆柔,但设备贵一个数量级,节拍也慢。我更偏向大批量钣金件上压铆,精密小件和外观件上旋铆,别反过来用,反过来两头都难受。
| 对比项 | 压铆模 | 旋铆模 |
|---|---|---|
| 成形方式 | 一次下压,靠板料塑性流动 | 摆碾逐步成形,单点接触 |
| 设备投入 | 气压铆机三四千,气液增压一万出头 | 气动旋铆机两到四万 |
| 单件节拍 | 1-2秒 | 3-8秒 |
| 对薄板影响 | 冲击大,薄板易弓变形 | 径向力小,软料薄板友好 |
| 典型活儿 | 机箱压铆螺母、螺柱 | 铆钉、轴销、铰链芯轴 |
铆后强度怎么验,客户才挑不出毛病?
推力和扭矩两项都要验:数显推拉力计顶住螺母拉,扭矩扳手拧,两关都过才算铆接合格。只看外观平整就放行,是返修单的头号来源。
数值给你参考。做2.0毫米低碳钢机箱的M4压铆螺母,我们内控推力3000牛保载5秒不松,扭矩5牛·米不转;M6的推力往6000牛以上卡。这些数不是拍脑袋,各压铆螺母厂家的样本都印着最小值,你把样本值抬高两成当内控,出事的概率就很小。抽检比例我定的是每批五百件抽五件,换料、换批次、修完模,头三件必检。
检验工装自己就能搭:一块带让位孔的垫板,配数显推拉力计,传感器一百来块钱的事。扭矩那边一把可调扭矩螺丝刀,装配线上顺手就能抽,加起来不到三百块,比一次返修便宜多了。
翻车经历说一个。前年一批控制柜侧板,我只让徒弟做了外观目检,推力抽检漏了,三千件发出去,客户装配时用电动螺丝刀打飞了四十多个螺母,返工机票、运费加人情,赔进去六千多。从那以后推拉力计就固定放在铆接工位边上,谁放行谁签字,这事没有商量余地。
对了,旋铆件验法稍有不同:重点验摆角碾出来的铆钉头高度和直径,卡尺量,头径不够说明碾压力没吃够,接着验轴向推脱力。别拿压铆的扭矩标准硬套,旋铆的铆钉本来就不是防转结构,验法张冠李戴会白判一堆合格品。
装配线上配铆接模具,这几笔账先算清
孔径比螺母外径大0.05到0.1毫米,板厚不能低于螺母样本的最小值,工序排在折弯之后喷涂之前。这三处错一处,模具再好也白搭。
孔径是命门。压铆螺母靠花齿咬板,孔大了咬不住,孔小了压不进去还会把螺母墩粗。M4压铆螺母配1.5毫米冷轧板,我们把冲孔公差卡在正0.075毫米上下,凹模磨损到孔径超了就换镶件。冲孔模的凹模是易损件,备两套换着用,这钱不能省,上下模座、卸料板这些配置的讲究,之前五金冲压模具结构拆解那篇写得很细,配铆接工位一个道理。
板厚也得卡死。厂家样本上每个规格的压铆螺母都标着适配板厚范围,1.0毫米的板硬上要求1.4毫米以上板厚的螺母,铆完看着挺牢,一受力就滑。客户图纸半路改板厚,铆接模具必须跟着改,这一条要在接单评审时就问死,别等试模才发现。
工序排布上,压铆放折弯后、喷涂前。先折弯再压铆,孔位不会被折弯回弹带偏;喷涂前压铆,螺纹里塞粉的麻烦少一半。旋铆件多数放线尾,外观件最后一道才动它。设备那头,压铆M6配3到5吨气液增压缸足够,别为了省事上大冲床,机时费一年白烧不少。选不准吨位和行程怎么配的,可以看看模具压力机选择那篇,思路是通的。
最后算一笔模具本体的账:冲头凹模用Cr12MoV淬火到HRC58以上,正常维护十万模次修一次刃口,修一次两百上下,摊到每件几乎可以忽略。真正烧钱的是公差失控带来的批量返修,头尾一比,严格卡检验反而是最省钱的那条路。
回到开头那批退货的门板。三百件返修,其实换一个冲孔凹模镶件、把孔径公差卡死就能根治,前面亏的是没把铆接当一道正经工序管。压铆求快,旋铆求柔,强度靠推力和扭矩两把尺子说话,把这三条定下来,铆接模具才算真正进了你的工艺体系。
常见问题
压铆螺母铆完打滑,除了孔大还有什么原因?
最常见的三个:孔径超差、板厚不够、压力没压到位。压力够不够听声音能分辨,到位那一下是闷响,没到位是脆响。还有一种隐蔽情况是螺母镀锌层偏厚,花齿咬合变浅,换一批螺母对比一下就现形。
旋铆完的铆钉头周边有细微裂纹怎么办?
多半是摆角太大或者进给太快,材料来不及流动被硬碾裂了。把摆角往3度以下调一档,或者放慢进给,铝件先退火再铆。有裂纹的别心存侥幸,一受力就顺着纹断。
铆接模具的冲头凹模用什么钢料划算?
我常用Cr12MoV淬火到HRC58以上,量产几万件没问题,预算紧用SKD11也行。别用普通Cr12,太脆,崩一次刃的修模钱够补差价了。
没有推力计的小作坊,怎么快速判断铆接牢不牢?
土办法:尖嘴钳夹住螺母反向拧,拧不动算基本过关;再用钝凿子抵着螺母边缘敲一下,不位移算稳。这法子验不出边界值,量起来之后还是建议花几百块配个数显推拉力计,省下的返工钱早回本了。