模具放电加工是什么?铜公与火花位
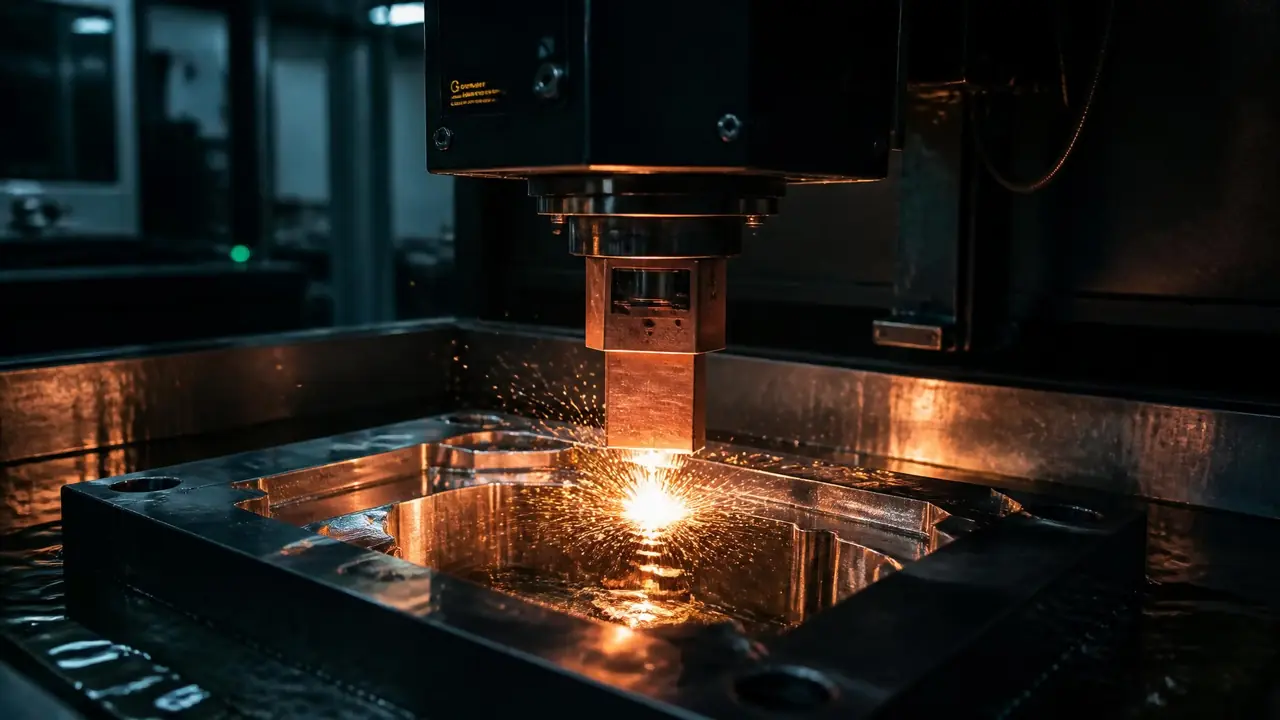
先给结果:模具放电是用电火花蚀钢的补位工艺,CNC铣不到的清角、深骨位和窄槽全靠它兜底。铜公是它的刀具,火花位是它要蚀掉的余量,这两个词吃透了,看铜公图纸、核放电清单就不会两眼一抹黑。
模具放电这个词,我刚进车间那会儿听着挺玄,火花一闪一闪,油槽里咕嘟咕嘟冒泡,跟炼丹似的。干久了才明白,原理其实朴素:电极和钢料泡在工作液里,靠一次次放电把金属一点点蚀掉,电极长什么样,型腔就被「复印」成什么样。它是干嘛用的?一句话,CNC铣刀进不去的地方,都归它管。
清角、深骨位、窄槽,这些位置刀转不过弯、伸不进去,三轴四轴都够呛,五轴也一样。模具厂通行的做法是先CNC开粗、留够余量,再上火花机精修。我之前看过一篇把车铣磨放电线割五大工艺摆在一起对比的文章,排布思路跟我们车间的实际完全对得上:放电从来不是主角,它是补位的主角,但缺了它,一副模就是出不来。
铜公是什么:明明有铣床,为什么还要用铜打钢
铜公是放电用的成形电极,跟型腔互为反形状,CNC铣不到的清角、深骨位和窄槽,全靠它放电复印出来。材料最常见的是紫铜和石墨。紫铜导电好、损耗小,打出来的面细腻;石墨耐高温、好加工、便宜,就是粉尘呛人,机台必须配吸尘。我们车间小铜公基本用紫铜,大块头的型腔电极用石墨。2024年铜价冲到每吨七万上下之后,石墨在我们这片的用量明显更凶了。
铜公本身也是CNC先铣出来的,编程是单独一门手艺,走刀方式跟打钢件完全是两套路数。想往这条路走的,可以看看这篇从UG编程到CNC加工的学习路径,里面把铜公程序单独拎出来讲过,入门少走弯路。
一套模要多少根铜公?没准数。简单结构件也许三五根,碰到外观件带斜顶、清角多的,几十根都正常。我手头跟过的一副手机中框模,铜公清单列了四十多条,车间打了整整一周,编号、缩放、用途全写在清单上,丢了任何一根都得重画。所以铜公管理看着是杂活,实际上是放电环节的命根子,清单乱一口,后面全乱。
铜公最容易被外人看不懂的地方是缩放。图纸永远比型腔尺寸小一圈,行业里叫「缩火花位」。为什么?放电靠间隙蚀除,电极不缩小,打出来的型腔就超差。精公一般单边缩0.05到0.1毫米,粗公缩0.2到0.3毫米,深腔还要叠加摇动量。我带过一个刚画图的同事,按实际尺寸出图,铜公师傅当场打回重画。这不是较真。差那0.1毫米,型腔就可能装不进镶件,整副模白打。
火花位怎么留:粗打精打两步走
火花位是留给放电蚀除的单边余量,行业常见留法是精公单边0.05到0.1毫米、粗公单边0.2到0.3毫米,先粗打去量,再精打修光。粗打图快,电流给大、进给猛,打完的面麻麻的;精打图光,电流压到几安以内,一点点修出亮度。摇动(平动)量也是在这一步加上去的,用来补偿侧面的蚀除。
| 对比项 | 粗打 | 精打 |
|---|---|---|
| 单边余量 | 0.2-0.3毫米左右 | 0.05-0.1毫米左右 |
| 峰值电流 | 大,十几到几十安 | 小,几安以内 |
| 表面效果 | 麻面,有明显放电纹 | 接近VDI18级的光面 |
| 电极损耗 | 低损耗条件,相对小 | 相对损耗偏大 |
| 耗时占比 | 七成上下 | 三成上下但更金贵 |
给一组我亲手跟下来的数。前阵子一副家电外壳模,深腔里两条骨位宽0.8毫米、深35毫米,CNC的刀根本进不去。粗打加平动大概两个半小时,换精公再修四十多分钟,火花位单边留的0.15毫米。骨位太深,排渣困难,机台设定每打几秒抬一次刀冲油,不然马上积碳。这些参数没有标准答案,全看师傅手感和机台脾气,我记的这组只当参考。
火花位留少了会发生什么?
火花位留少,精公下不到底,光洁度打不出来,最后只能钳工打磨硬凑,尺寸跟外观两头受损;宁可稍微多留一点,也别在这一步赌。
这不是吓唬人。前年有副模,为了省铜公材料,把单边0.3毫米改成0.15,粗打确实快了。结果精公装上去打两轮,底面还是不行,铜公拆下来一量,损耗吃得比预期狠。怎么办?重新车一根铜公,前后拖了三天,省下的那点材料钱连误工的零头都不够。老实讲,火花位是整副模里最不该省的钱。
另一个坑是积碳。排渣不畅、冲油不到位,蚀除下来的渣糊在间隙里,一拉弧,型面就烧伤出麻点。轻的油石抛一抛能救,重的就得补焊。能上激光焊的话可以看看这篇激光焊机跟氩焊冷焊的对比实测,热影响区小,救型面合适,我们车间现在是激光焊用得多。
说回来,模具放电看着玄,拆开就两件事:铜公做得准,火花位留得对。开篇说的那种「炼丹」观感,对应到机台上其实就这两个变量。下次拿到铜公图,先核缩放量,再对着放电清单看火花位,这两步做扎实,火花机开起来就顺,钳工那头也少骂人。
常见问题
放电加工和线切割是一回事吗?
不是。放电靠成形电极一面一面复印,能打盲腔、能清角;线切割靠钼丝沿轮廓切,只能出通缝,打不了盲孔的底面。一副模里两者经常搭配着干,各有各的活。
石墨电极和紫铜电极到底怎么选?
大电极、工期紧,选石墨,好铣、轻、热变形小,代价是要配吸尘;小而精的清角、骨位选紫铜,损耗小、面细腻。目前多数中小厂是大件石墨、小件紫铜混着用。
火花位是不是留得越小越省钱?
看着省材料,实际更容易翻车。留少了精打打不进,返修铜公加停机等件,损失比省下的铜大得多。行业普遍按精公0.05到0.1毫米、粗公0.2到0.3毫米留,别自作主张砍。
没有经验能学火花机操作吗?
能,但别裸上机。先把图纸的缩放和火花位看懂,再跟着师傅打几副粗模,熟悉冲油、抬刀和积碳处理。机台参数是有脾气的手艺活,光看说明书学不会。