河北模具加工性价比?南皮泊头的铸造
直接给结果:河北模具加工的性价比集中在南皮的冲压模和泊头的铸造毛坯上,同规格中小型模具的报价普遍比长三角低两到三成。前提是毛坯质量过关、时效处理做足,不然省下的钱全赔进返工。下单前先让厂家把铸造和机加工的报价拆开,再逐项比。
河北模具加工到底值不值得专门跑一趟?上个月我去了趟沧州,连看三家车间,回来就一句话:找对厂,性价比是实打实的;找错厂,返工的钱够你再开半套模。
先交代下背景。南皮号称冲压模具之乡,县城周边密密麻麻全是五金模具厂;泊头更早,铸造的历史能往上追好几辈人,大型铸件和模具底座是当地的看家本领。这两个地方的产业带挨着,一个出毛坯一个出模具,配套链条完整,成本自然压得下来。
南皮和泊头,到底各强在哪条线上?
南皮吃冲压模和五金连续模,泊头吃铸造毛坯和大型模具底座,两地一条链上分工,选厂先看你的模具落在哪一段。落在冲压这一段,南皮的熟练工和标准件供应都齐全,交期稳;落在铸造这一段,泊头的炉子吨位大,三四吨的底座毛坯一周就能排上。
我这次看的一家南皮厂,车间里二十来台线切割加几台加工中心,主打单工序模和小型级进模。老板报了个参考价:单工序冲裁模,普通料厚、轮廓不复杂的,八千到一万五能拿下;要是带弯曲、成型工序的复合模,两万往上走。这价格放宁波周边,同配置基本要再加三成。
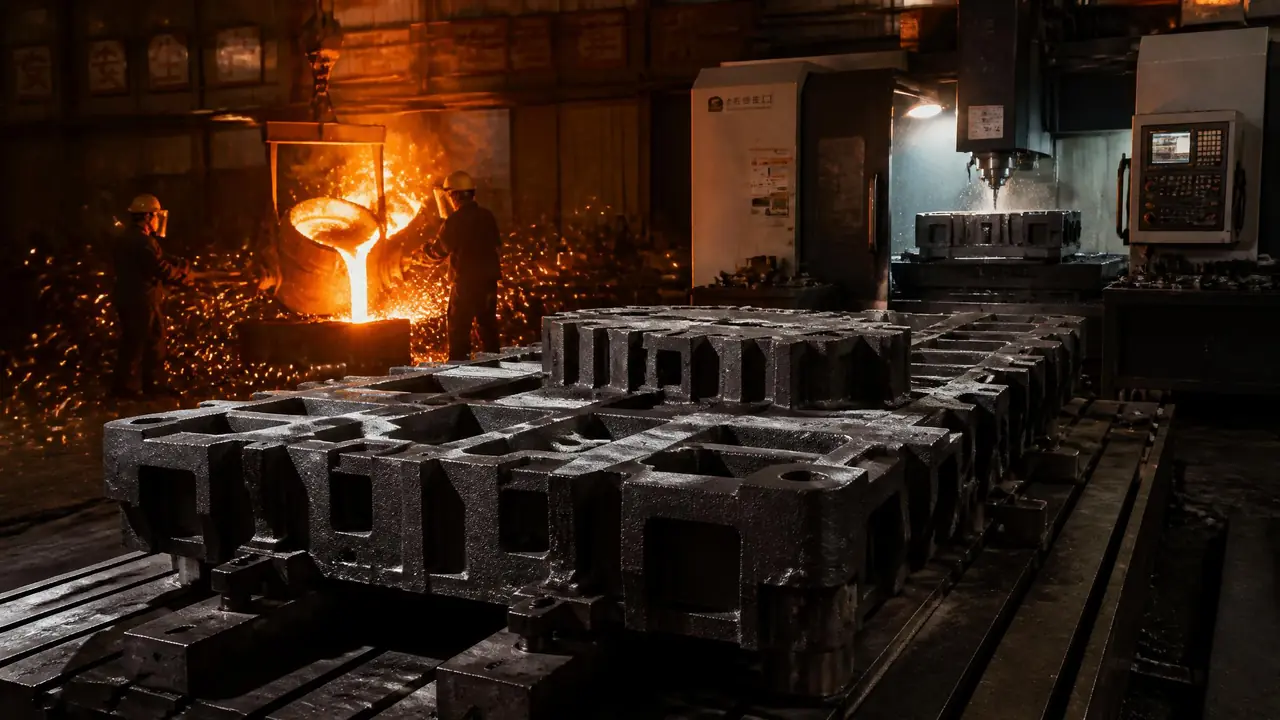
泊头那边画风不一样。铸造车间里最显眼的是树脂砂造型线,底座类铸件以 HT250、HT300 为主,一吨毛坯的报价在四千五到六千之间浮动,主要跟着生铁和焦炭的行情走。毛坯出来只是半成品,后面的粗铣、精铣、钻孔还得进机加工车间,这也是为什么我建议把两段报价拆开谈——有些厂毛坯报得便宜,机加工时再找补回来。
话说回来,如果你的模具工作部分要用 P20、718H 这类预硬钢,河北本地的库存牌号未必全。泊头有家厂直接告诉我,718H 得从外省调钢料,加收运费还要多等三五天。这种细节报价单上看不出来,得当面问。
顺便说一句,冲压也好铸造也罢,模具加工的底子是那几条工艺路。想系统补课的,可以看看这篇车铣磨放电线割五大工艺对比,看完再跟厂家聊工序不容易被绕进去。
报价单怎么拆:一张表看懂价格档位
一套铸造底座类模具的报价里,材料毛坯约占三成、机加工约占四成、时效和试模占三成,压价空间主要在毛坯材料上动脑筋。把这三块拆开报,谁虚高一眼就能看出来。谈判时别只盯着总价砍,要问每一块里的具体构成。
我在泊头一家厂拿到的报价单,就是按这个逻辑拆的。整理成表,你对着自己项目估一下:
| 模具类型 | 河北参考报价 | 长三角同配置 | 主要差价来源 |
|---|---|---|---|
| 单工序冲裁模(南皮) | 0.8万-1.5万 | 1.1万-2万 | 人工与厂房成本 |
| 小型级进模(南皮) | 3万-8万 | 4万-11万 | 标准件采购与工时 |
| 大型铸造底座毛坯(泊头) | 4500-6000元/吨 | 6000-8000元/吨 | 本地生铁供应链 |
| 底座粗精铣全套(泊头) | 按工时6000-9000元 | 8000-12000元 | 设备折旧差异 |
表中数字是我这家问到的行情,不同厂上下浮动一成多很正常,当个谈判参照就行,别当标准答案。
有两处特别容易藏水分。一处是热处理和时效,人工时效要在五百五十度左右保温十几个小时再随炉冷却,这道工序偷懒,模具用半年就变形;报价单上写得含糊的,直接问清是自然时效还是进炉。另一处是试模,有的厂报价含一次试模,有的全另算,一套中型模试一次的成本小几千块,差价就是这么来的。
我踩过的坑:砂眼、尾款和交期
铸件毛坯带砂眼不是小概率事件,收货时先做探伤或着色检查再付尾款,能把补焊返工的风险压到最低。这条看着简单,真到验收环节,十个采购有八个被工期催得省了这一步。
说个真翻车的。前年经手一套底座,泊头某厂出的毛坯,验货那天赶着发货,肉眼看表面挺光溜就签收了。精铣到一半,导轨面底下露出两个砂眼,一个火柴头大,一个绿豆大。补焊得返炉,前后来回折腾了十天,机加工费白搭进去一大截,客户交期硬生生往后推。打那以后我验收铸造毛坯,着色探伤是必做项,五分钟的事。
尾款也是同一套逻辑。谈合同的时候我会坚持留两成尾款到试模合格再付。有的厂嫌苛刻,你就把话挑明:砂眼、气孔、夹渣这三样出了问题,返修的责任和费用怎么分,白纸黑字写进合同,厂方只要自己心里有底,一般不会拒绝。
交期方面,沧州这边中小型铸造模具从下单到交模,顺利的话二十天到一个月。听着不算快?其实是正常水平,铸造本身就有造型、熔炼、冷却的物理周期,谁承诺你十天交货,先掂量掂量他省了哪道工序。赶工期的单,我宁可提前排产也不让厂里跳过时效。
整套流程从毛坯到成品要过多少道手,这篇从钢板到成品模具的十二道工序里写得比报销细,下单前过一遍,跟厂家对排产计划时心里就有谱了。
回到开头那个问题:河北模具加工值不值得跑?我的答案没变——南皮冲压、泊头铸造这条线,价格确实比沿海低一截,尤其毛坯量大的项目,差价足够覆盖一趟差旅还有富余。但你得带着验收清单和拆开的报价单去,把探伤写进合同,把时效问清楚。便宜要赚得明明白白,这才是跑这一趟真正的收获。
常见问题
河北开一套冲压模,最低多少钱能做?
结构最简单的单工序模,南皮不少厂八千上下就接,但这个价位基本是常规料厚、普通精度。要是你要求级进、带成型,或者要求用进口钢材,预算得往两三万以上准备。报得离谱低的,多半在钢材等级和热处理上动了手脚。
泊头的铸造毛坯买回去能直接用吗?
不行,毛坯只是起点。铸件出来要经过时效处理消除内应力,再经过粗铣、精铣、钻孔这些机加工工序才能装配。你要是只买毛坯,得自己找机加工配套,算总账之前把这段费用加进去,别只比毛坯单价。
河北的模具厂接小批量吗?
接,但要看类型。南皮做五金模的厂对一两套的小单很友好,排产灵活;泊头做大型铸造的厂,单件小批量毛坯也能接,就是炉次要凑,交期会松一些。我的经验是电话里先问当前排单情况,比光看报价实在。
去河北看厂,重点检查什么?
三样:看机加工车间的设备台账,确认龙门铣和加工中心的行程够不够你的件;看铸造车间的造型和检测手段,有没有探伤设备直接反映质量管理水平;最后翻两份近期的验收单据,砂眼返修率高低,单据不会说谎。
延伸阅读
- 模具加工工艺从粗加工到精加工的完整工序链,适合下单前对着排产计划核对每道工序的先后关系。
- 深圳塑胶模具加工怎么找厂家,如果你做的是注塑模而不是冲压铸造这条线,南方的选厂思路可以对照着看。