模具试模怎么验?T0到T2各看什么,报告怎么写才不算糊弄
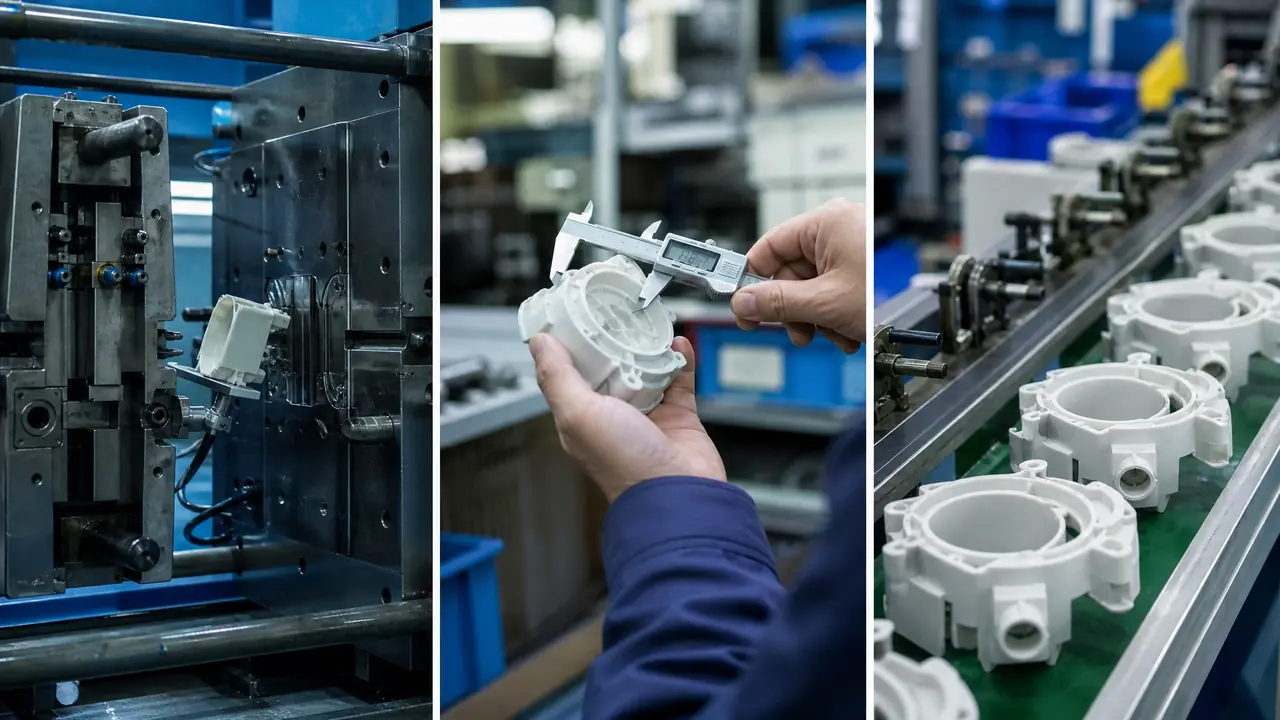
把话放这儿:模具试模不是打出几个件拍照交差。T0验能不能出件,T1验尺寸和外观,T2验量产稳定性,三轮标准一轮比一轮严。报告要把参数和缺陷一一对应落纸,客户在场翻车就当场调参数、排修模计划,别含糊。
上个月有一套空气净化器外壳模,T1试模当天客户亲自到了场。件刚顶出来他脸就沉了——表面三条熔接痕,卡扣位还缩了个坑。车间主任想先把模抬下机缓一缓,我拦了一下,让调机师傅把保压从65兆帕提到80,模温从55度升到75度。第二模出来,熔接痕淡了一半,缩水直接没了。老周愣了半天,憋出一句:原来不是模的事?我说不全是,参数和钢料没对上频道,好模也打不出好件。
干这行十一年,接单的、跟试模的、被客户当面数落的场合都经历过。说实话,太多人把模具试模当成"上机打出几个件、拍两张照片交差",结果T1勉强过关,量产第一周就停机救火,赔出去的注塑费比改模费还多。试模到底在验什么、报告怎么写、客户在场翻车怎么接,这三件事今天拆开讲透。
T0、T1、T2到底各验什么?
T0验能不能出件,T1验尺寸外观和功能,T2验连续生产的稳定性,三轮的合格标准一次比一次严,混着验必然返工。行业里默认走三轮,很多新人到交模那天都没弄明白差别在哪。
T0是模具头一回上机,钢料刚配研完,红丹都没擦干净。目的就一个:确认能开合、能出件、水路不漏、顶针不咬。件长什么样基本不管,缺料飞边都正常,这时候的件一般自己留档,不会发给客户。
T1才是正式的首轮验证,规矩多。用量产同牌号的原料,烘料时间按材料卡走,PC烘四小时,ABS烘两小时,模温料温打到推荐值再开打。出来的件做全尺寸检测,重点盯装配卡的那几个关键尺寸——我那套外壳模,卡扣位公差±0.05毫米,四个孔位±0.1毫米,超一个就得排改模。
T2是T1改模之后的量产彩排,连续打200到500模不断机,看两样:尺寸漂不漂,外观稳不稳。客户一般会抽件回去做装配试验,过了才签字验收。三轮各自的验收重点,列个表更直观:
| 轮次 | 目的 | 用什么料 | 重点看什么 | 件给谁 |
|---|---|---|---|---|
| T0 | 确认能出件 | 常用回料 | 开合模、顶出、漏水漏料 | 自己存档 |
| T1 | 定型尺寸外观 | 量产同牌号 | 关键尺寸、熔接痕、缩水 | 客户确认 |
| T2 | 量产稳定性 | 量产同牌号同机台 | 尺寸漂移、周期、不良率 | 客户验收签字 |
老实讲,最容易被砍的就是T2,尤其交期紧的时候,T1一过就想直接交模。这个坑我踩实过:前年一套豆浆机面盖模,T1全尺寸合格,跳过T2直接量产,打了三天透明面盖开始周期性缩水——模温累计上去之后收缩率变了,参数对不上。停机一周,还赔了注塑厂两千多的开机费。从那以后我报价单里T2试模单独列一行,这个钱不省。
试模报告怎么写才有分量
试模报告的核心是参数和结果一一对应,机台号、料温模温、压力周期、缺陷照片、尺寸实测全要落纸,只写"基本合格"等于没写。客户拿报告能复现,报告才算数。
一份能打架的报告,我固定写七块:机台信息(吨位、锁模力)、材料牌号和烘料时间、模温料温实际值、注射保压冷却三段参数、缺陷清单带照片、关键尺寸实测表、结论和下一步。最值钱的是参数和缺陷的对应关系。比如缺料,把射胶终点位置和保压时间记下来,下回调机不用从零摸,直接在记录上加减。
尺寸表别只打勾打叉。实测值写上,卡扣位23.05毫米就写23.05,客户拿卡规一对就能对上,信任就是这么一毫米一毫米攒起来的。我见过同行的报告通篇"合格",客户第二天自己带着千分尺上门,场面要多难看有多难看。
还有一条厂里规矩:报告当场拍,当场发。试模完两小时内,报告PDF发客户群里,照片用原始的打包,不挑不删。拖到第二天才发,客户心里就会犯嘀咕:是不是挑过件了?
客户在场试模翻车,怎么接住场面
翻车先当着客户面说清缺陷和原因,然后立刻动参数救件,救不回来就当场排修模计划,给时限给方案,别偷偷换件糊弄。慌乱和遮掩比缺陷本身更伤合作。
我的顺序是三步。第一步,先把缺陷讲明白:缺料就说保压不够,缩水就说壁厚不均,客户不怕出问题,怕的是你说不清楚。第二步,立刻让调机师傅动参数,最多给三轮机会,每轮都说清改了哪个值,改完直接打给客户看。第三步,参数救不回来,就把缺陷件和好件摆一起,拿记号笔在缺陷处画圈,当场给改进方案:烧焊补胶位、挪进胶点、还是改冷却水路,小改两天,大改五到七天。
改模费谁出,也要当场说开。属于模具结构问题的我们担,属于产品图没改干净的那得摊在桌面上谈。上个月那套外壳模,熔接痕根子是产品筋位太厚,我把模流分析图调出来给老周看,最后他同意改产品两处圆角,改模费各担一半。这一单谈完,反倒处成了回头客。
对了,说到客户在场,还有个小提醒:试模前把机台擦干净,水口料清走,地上的油渍拖掉。翻车不可怕,车间脏乱才真让客户觉得这厂子管不住自己的东西。
那套空气净化器外壳模后来按流程走完了T2,连续打了300模,不良率百分之一点二,老周签完验收单请我们在厂门口吃了顿烧烤。席上他说了句实在话:试模翻车他见过几十回,就怕厂家支支吾吾不给说法。试模验的不光是模具,也是这家厂成不成事的底气。
常见问题
试模一般要试几轮才能交模?
小件两板模常见两轮就够,带滑块、热流道的复杂模三四轮很正常,T1改一次模再跑T2是标准节奏。要是超过五轮还没收敛,就要回头查结构设计本身是不是有问题,别在调机上死磕。
试模打出来的件能当样品用吗?
T1件可以给客户做装配和功能验证,但不能当量产承认样,因为参数还没固化,颜色和尺寸都可能有偏差。正式封样要等T2之后,双方签字留档,量产件按封样对。
试模和模具验收是一回事吗?
不是。试模是厂内验证手段,验收是按合同条款逐项确认。合同里最好写清试模次数上限、注塑费和改模费谁承担、验收以第几轮为准,免得真出了分歧没依据。
客户不来现场,试模结果怎么让他放心?
全程录像加报告一起发:上机、烘料、打件、取件、测量都拍进去,尺寸报告附卡尺或三坐标的实测照片。画面里能看到机台和料斗,客户隔着手屏也能判断你没挑件。