挤塑模具怎么分?平缝吹膜异型的口模
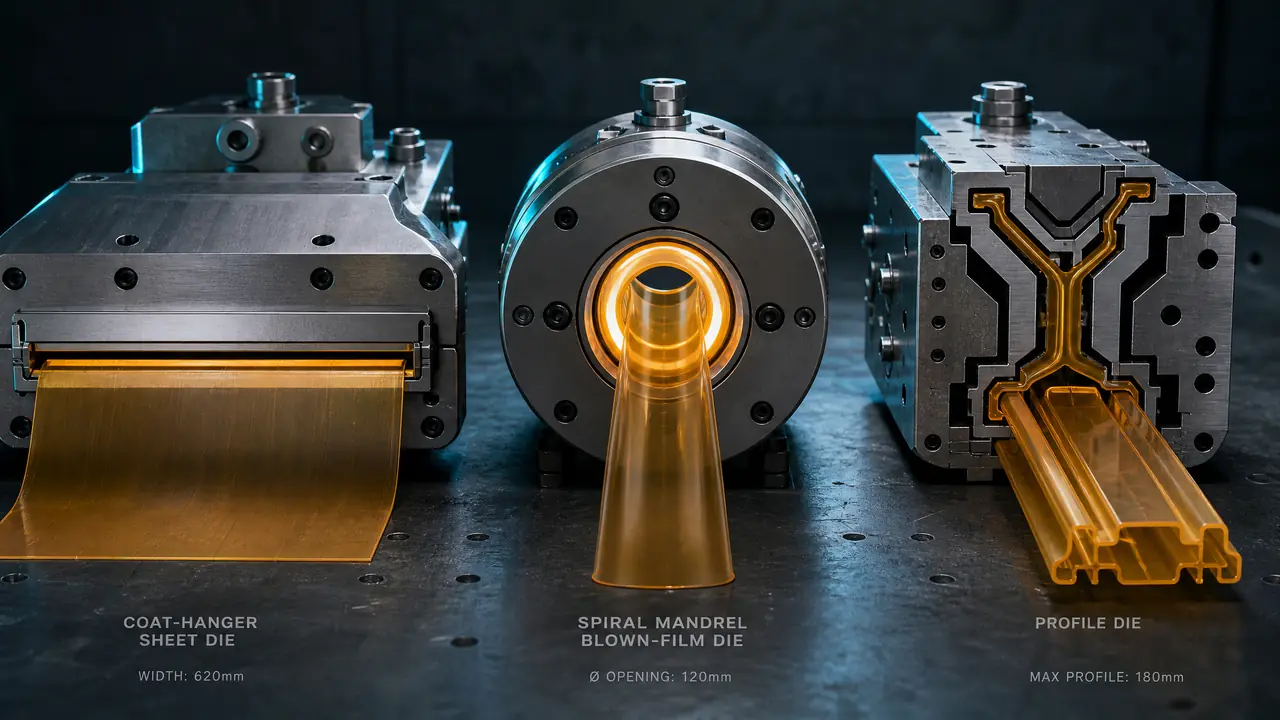
直接给结果:挤塑模具按制品形状分平缝口模、吹膜模头、异型材口模、管材模头四类,流道结构和调模方式差别很大。选错类型,试模几轮都难救回来,建议先按产品截面定类型,再谈价格和交期。
上周有个老客户打电话,上来就问做不做挤塑模具。我说做,再问他做什么制品,他停了两秒:塑料挤出来的东西,不都得有模具吗?这一停我就知道,他手里的项目还没想透。挤塑模具在行里更常叫挤出模头或者口模,它不是一副闷头闷脑的模子,而是一条让熔料从「一团」变成「一根、一张、一层」的流道系统。制品截面不一样,口模结构就是两个世界,报价单当然也差得很远。
粗分就四大类:平缝口模出板、片、流延膜,吹膜模头出筒料,异型材口模出密封条和扣板这类截面怪的家伙,管材模头出管子。我的看法很直接——先按制品截面定类型,再谈钢材、价格、交期,顺序一反,试模费多半打水漂。顺带提一句,很多人分不清注塑和挤出的模具边界,之前写的塑料模具类型总览里有一节专门对比,感兴趣可以翻翻。
平缝口模:板材片材流延膜都归它管
平缝口模是一条沿宽度展开的窄缝流道,靠模唇开度加阻流栓调厚度均匀性,板材、片材和流延膜产线都用它。进料口开在中间,熔料往两边摊。早年常见鱼尾式,现在主流是衣架式,支管的形状让熔料在模头里的停留时间基本一致,出来厚薄才压得住。宽度从 500 毫米到两米多都有,板材、片材、流延膜、淋膜全走这一路。
调厚度的手段分两派。手调模头靠一排模唇螺栓,配合塞尺一点点磨;自动模头用的是热膨胀螺栓,接测厚仪做闭环,厚了收一点,薄了放一点。上个月我在客户车间看一套 1300 宽的 PVC 发泡板模头试模,中间出料快、两边慢,师傅把阻流栓往下压了半个毫米,又把两边模唇各松了不到一圈,厚薄差从 6 丝压到 2 丝以内。前后耗了两天半。这就是平缝模头的日常:不是做出来,是磨出来。
还有个细节,模唇的表面质量比想象中重要。唇口有划痕,片材上就是一条贯穿的亮线或暗线,客户验货百分百挑出来。所以像样的平缝模头,模唇都要往镜面等级做,具体分几级、怎么抛,模具抛光那篇写得很全。买模头别只问宽度,多问一句模唇的粗糙度做到多少,能筛掉一批小厂。
吹膜模头:螺旋芯棒是现在的标配
吹膜模头现在基本是螺旋芯棒式的天下,熔体顺着螺旋槽绕芯棒一周均匀汇合,从环形模口挤出吹成膜泡,厚薄匀且看不见熔合线。模口直径从一百出头到六百毫米都常见,间隙多在 0.8 到 1.5 毫米之间。做包装膜的厂现在普遍上两三层共挤,等于把两三个模头叠成一套,里层管强度、外层管印色,一台机出复合膜。老式支架式模头还在小厂里用,芯棒支架过料的位置会留熔合线,吹薄袋还行,做重包装膜就露怯,料流痕在灯下一眼能看到。
吹膜模头最磨人的不是结构,是换料。黑料转白料,模腔里的残料得一点点逼出来,轻则四五个小时,重则拆头清一夜。我们车间的规矩是用铜刀刮,钢刀碰一下模口,那道伤口能报废一整批膜。PE 料的模头温度一般卡在 170 到 190 摄氏度分区控,哪一圈超了 10 度,膜泡就往那边歪,卷出来的膜一边厚一边薄。
异型材口模为什么最考验设计功力?
异型材口模的流道不能照着产品图纸画,要给熔体出模后的离模膨胀和牵伸留修正量,直接照抄尺寸必废。PVC 挤型材,出模口的料会比口子胖 10% 到 20%,行里叫离模膨胀,后面靠真空定型模用 -0.06 兆帕上下的负压把形状重新勒回来。所以流道实际比制品截面放大约 5% 到 15%,放大多少看配方、看牵引速度,全凭经验和试模数据。一套密封条模头,流道是好几股分岔再汇合,壁厚薄的地方料走不匀,就得改压缩比。
加工这一层也费劲。流道靠铣削开粗,死角和窄缝上电火花清根,最后模唇抛光收尾,车铣磨放电一套不落,五类加工方式的分工在模具加工对比那篇里讲得细。钢料用 40Cr 或者 P20 的多,温度常年 165 到 185 摄氏度分四五区控,温差一大内应力就上来,流道变形口型跟着歪。
试模更是体力活。我见过一套窗帘轨扣板模头,前后修了四轮流道,第七天才出合格品,客户在现场盯着都想撤单。带我的老师傅说过一句话,我一直没敢忘:异型模头报价便宜得离谱的,后面要么在流道上偷工,要么在试模轮次上无限加钱。
四类口模摆在一起看,怎么选
四类口模里,管材和吹膜的流道最成熟最标准化,平缝居中,异型材最难复制,价差主要拉开在流道复杂度和宽幅上。管材模头没什么悬念,支架式便宜但有熔合线,螺旋式贵一点,给水管这种要打水压的活直接上螺旋。定径套配真空槽,壁厚靠牵引速度拉,试模半天到一天的事。
| 类型 | 典型制品 | 流道结构 | 尺寸调整手段 | 试模周期 |
|---|---|---|---|---|
| 平缝口模 | 板材、片材、流延膜 | 衣架式或鱼尾式窄缝 | 模唇螺栓加阻流栓 | 1 到 3 天 |
| 吹膜模头 | PE 筒料、包装膜 | 螺旋芯棒环形流道 | 换模口套加分区调温 | 半天到 1 天 |
| 异型材口模 | 密封条、扣板、型材 | 多分支变截面流道 | 改流道配定型模 | 2 到 5 天起步 |
| 管材模头 | 给水管、穿线管 | 支架式或螺旋式环形 | 定径套加牵引速度 | 半天到 1 天 |
要说偏向,我明确站自动平缝模头这一边。宽度上 1300 毫米还用手调螺栓的产线,夜里断料一次,重启后再校厚薄,一小时就没了,两班倒的厂一个季度亏掉的工时,够补自动模头的差价。异型材利润确实高一截,但翻车率也最高,接单前先把试模轮次写进合同,这是我用吃亏换来的习惯。
后来我把那位客户的电话回了,让他先别急着问价,把制品截面图拍清楚发过来,再说说月用量和能接受的试模周期。他发来一张密封条截面,我看完只回了一句:这活能做,但口模和定型模别拆开找两家做。挤塑模具从来不是一件东西,是一串咬合在一起的系统,类型分清楚了,钱才花在刀刃上。
常见问题
挤塑模具和注塑模具能通用吗?
不能。注塑是一团料射进封闭型腔,冷了开模取件,一件一件来;挤出是熔料连续从口模里被牵引出来,没有开合模这个动作。流道思路、热处理、试模方法全是两套体系,做注塑模的厂不见得做得了好口模,选供应商时别只看「都做塑料模」这句话。
平缝模头的模唇间隙,多久校一次?
换规格必校,长期生产建议每周用塞尺过一遍。模唇螺栓拧多了会滑丝,回不到原位就废了,紧固时对角匀着来。自动模头停机记得给热膨胀螺栓断电降温,硬拧很容易别断,换一颗的价钱够买一排手调螺栓。
吹膜模头换颜色为什么那么费劲?
模腔和螺旋槽里有不少死角,残料逼不干净,新旧颜色就一直混。深转浅最难受,浅转深反而快。赶交期的话,下单前先问清上一单用的什么颜色,比事后清一晚上模头划算。
异型材口模的试模费一般怎么谈?
行里普遍按轮次算,一轮大致一天上下,改流道算新一轮。签合同前把「含几轮试模、超轮次单价多少」这两行写死,很多纠纷就出在这句话没写,甲方以为包干,乙方以为另算。