挤压模具厂怎么比?型材模的设计能力
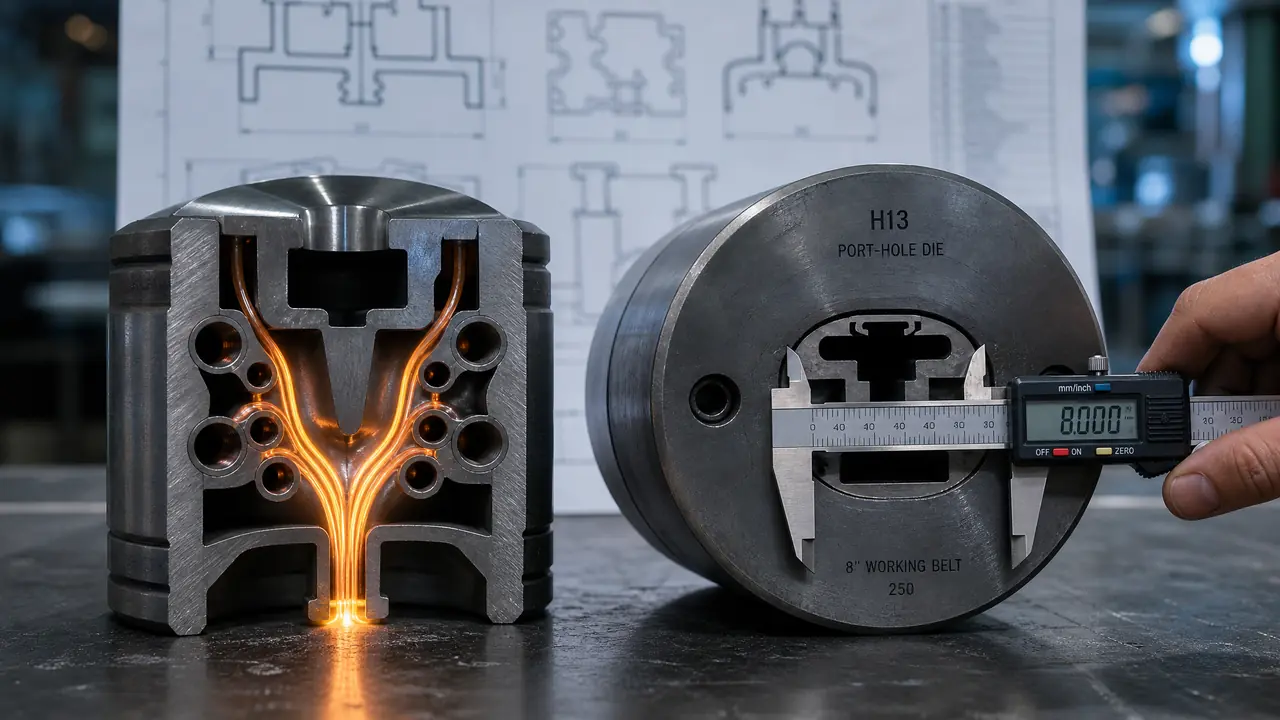
直接给结果:比挤压模具厂,先比型材模的设计能力,导流孔、焊合室、工作带这三处决定了试模几次能出合格料。设计功夫看试模记录和修模单最准,先验这个再谈价。
做铝型材生意的,很少有没被模具折磨过的。挤压模具厂满地都是,一套模报价从五六千到两三万都有,差价能到四倍。差在哪?我这几年帮公司比过不下十家,结论很干脆:差在设计能力上,型材模尤其明显。钢号、设备这些硬指标,反而不是拉开差距的地方。
去年我们那批 6063 幕墙型材就是个例子。截面带三个空腔,壁厚最薄 1.2mm,最厚 3.5mm。同一张图纸发给两家,A 厂试模三次就出了合格料,B 厂修了六次,挤出来的料焊合线那一段还是一掰就开。两家用的都是 H13,热处理硬度都在 45 到 48HRC,机床也是同级别的慢走丝。这个差距,只能到设计端去找原因。
为什么先比设计能力,不比钢号和设备
型材模挤不出合格料,八成问题出在设计端:流速不匀、焊合不牢、壁厚超差,这些靠换钢材、换机床都救不回来。铝棒从挤压筒进来,几秒钟内要被分成几股、重新焊合、再按截面走完工作带,每一步的比例都是设计定死的。设备只保证割得准,不保证流得匀。
我第一次真正看懂这个道理,是跟着厂里的老师傅盯试模。同一套模,只是把导流孔的进料口扩了不到两毫米,挤压速度立马从每分钟十二三米提到二十米往上,型材表面还更亮了。钢没换,机没动,就是图纸改了一刀。那一下给我的触动,比看十份宣传册都管用。
说到加工环节,很多买家以为谁的线切割快谁厉害。其实型材模的车铣磨放电线割五大工艺各家差距不大,慢走丝割出来的工作带精度基本都在两个丝上下,见功夫的是拿到图纸之后怎么分配金属。
倒是那些从钢板到成品全流程都掐得住的厂,交期反而稳。排产、热处理、氮化、检测一条链不脱节,比单点强更重要,这个可以对照一篇讲模具制造全流程十二道工序的文章看。
拆开看:导流孔、焊合室、工作带
导流孔管金属怎么分,焊合室管空腔料焊不焊得牢,工作带管壁厚出得匀不匀,三处对得上,试模两三次就能收敛。看一家厂的设计能力,就盯着这三处问。
导流孔是第一道关卡。开多大、桥架在哪,决定各股金属到模孔的时间差。老到的设计师会拿着截面倒推:悬臂长的部位金属要多给,薄壁的部位要压一压,桥的影子投到哪里,哪里就容易出暗线。这些判断写在图纸上就是几个圆弧和倒角,外人看不出名堂,试模一上机全现形。
焊合室是空腔型材的命门。几股金属被分流之后要在这里重新压成一体,焊合室太浅,压力不够,料出来焊合线一掰就开;太深又白白吃掉挤压力,速度上不去。我们那套三腔模,就是把焊合室深度从 12mm 加到 15mm 之后,焊合线的拉伸测试才过的关。改的量不大,判断要准。
工作带管的是出料匀不匀,也是修模的主战场。长一毫米短一毫米,局部流速完全两样,单边修 0.2 到 0.5mm 是常事。好厂敢一刀修到位,差厂越修越乱,今天补这边明天磨那边,工作带修成波浪形,整套模基本就废了。另外模具崩角、塌陷要焊补,焊完热影响区处理不好比不焊还糟,选哪种焊补设备可以参考那篇模具激光焊机对比氩焊冷焊的文章。
设计能力怎么当场验出来?
别听业务员吹,直接要三样东西:同类型截面的试模记录、近半年的修模单、复杂模有没有跑挤压仿真。三样都拿得出来的,功底差不了。要不到的,价格再低也要掂量。
验厂半天足够,进门先聊截面再聊记录。我把两家的对比整理成一张表,你照着问就行。
| 对比项 | 设计过硬的厂 | 只会照图施工的厂 |
|---|---|---|
| 试模次数 | 复杂截面两三次出合格料 | 五六次起步,反复修 |
| 修模单 | 修改量、原因、责任设计师写得清楚 | 笼统一句"调整" |
| 接新图纸 | 先问挤压机吨位、棒径、型材用途 | 直接排产开工 |
| 仿真手段 | 复杂模先跑流速模拟再开钢 | 没有,全凭手感试 |
| 报价口径 | 贵两三成,摊到每吨铝反而便宜 | 看着便宜,试模费另算 |
价格这笔账值得单独说。A 厂那套三腔模报 1.8 万,B 厂报 9 千,听着差一倍。B 厂修了六次,每次来回物流两三天,产线停着等模,试模一次连料头、工时、停机损失轻松吃掉三四千,最后一算反倒贵出小一万。贵的那部分设计费,是用试模次数找零的。
还有一样东西容易漏看:复新记录。型材模氮化一次大概能挤 10 吨铝棒上下,超过就得拆下来重新氮化。好厂的台账精确到每套模挤了多少吨、氮化几次、工作带还剩多少量,修模单会回到设计师手上,下一套模就不犯同样的错。这种闭环是活的。差厂修完归档,人一换,错照样犯。
回到开头那批幕墙料。最后我们跟了 A 厂,贵出来的钱,半年内靠少停几次机就挣回来了。比挤压模具厂,说到底比的是设计师有没有把型材模当成一门分配金属的活来干,而不是一台机床照图割铁。下次比价,先开口要试模记录,别急着砍价,砍价砍掉的往往是设计工序。
常见问题
一套挤压型材模大概多少钱?
单孔平面模、小截面的五六千起步;带空腔的分流模普遍在一万到两万,看截面复杂度和孔数。明显低于这个区间的要当心,多半在设计环节省了事。
挤压模具一般能用多久?
看挤了多少吨铝,不看用了几年。正常氮化一次挤 10 吨左右就要复新,一套模能翻新四五次,摊下来能出几十吨型材。型材表面出波浪纹或者壁厚飘了,就该下机修了。
小截面简单型材也要比设计能力吗?
方管、角码这类简单截面,差别不大,照图施工也能做好。但只要带悬臂、薄壁或者空腔,设计能力就是分水岭,别拿简单料的经验去赌复杂料。
设计费要不要单独付?
多数厂把设计摊在模具价里,不单收。个别厂对复杂截面收一两千,我倒觉得值,敢收钱的厂改图一般改得痛快。谈价时一定问清:改到合格为止,包不包含在模具价里。这句最关键。