模具激光焊修模实录:什么伤该焊、硬度掉不掉、和氩弧焊怎么分工
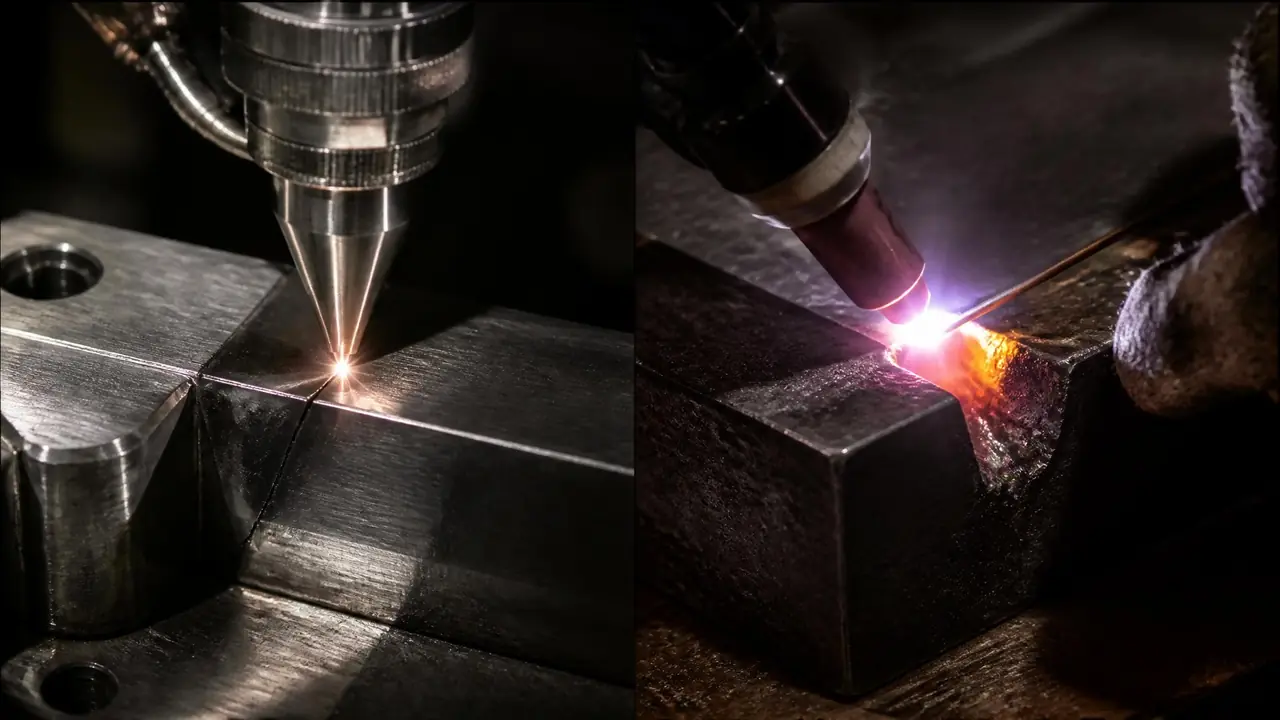
把话放这儿:0.5毫米以内的崩角、细裂、麻点,模具激光焊是首选,热影响区窄,焊完收个光就能上机;缺料超过两毫米就换氩弧焊,便宜还能堆量。这篇按伤情分好工,附硬度实测和真实收费,送修前先对号入座。
上周四晚上十一点,压铸厂的老陈打来电话,开口就问模具激光焊能不能救急——他那套8407电机壳压铸模,分型面被铝液冲崩了一个角,第二天早上八点要上机。我的判断很直接:0.5毫米以内的崩缺、细裂纹、烧麻点,激光焊是首选;缺料超过两毫米,别硬上,氩弧焊堆完再机加工更实在。
那晚我们用0.3毫米的H13焊丝,一层一层往崩角上堆,四十分钟收工,油石推平、金相砂纸收光,弄到凌晨两点。第二天那套模照常压了八千模,位置没塌、没裂。这事搁十年前,只能叫氩弧焊师傅来堆,热一大片、软一大片,压个三五千模又塌回去,返工费比修模费还高。
说实话,激光焊这十年算是把修模行里"小伤精修"这条路走通了。但它不是万能的,伤情挑机器,机器也挑伤情。下面把我这些年外发修、自己上手修的经验捋一捋。
什么样的伤才轮得到激光焊
分型面崩角、困气烧出的麻点、0.3毫米上下的热疲劳细裂、顶针孔周边拉伤,这些小而浅的伤交给激光焊最划算。伤口一大,激光焊填充慢的短板就露出来了,时间和钱都不合算。
我的分法很简单,按伤口面积乘深度算。深度在一毫米以内、面积指甲盖大小的,全走激光焊。常见的就这么几类。
一是压铸模分型面的塌角和崩缺,铝液高速冲扫,分型面棱边上最容易啃掉一小条;二是注塑模型腔的烧伤麻点,困气烧出来的,浅的零点零几毫米,深的能到零点二;三是热疲劳早期龟裂,裂纹细得要斜着打光才看得见,这种必须趁浅的时候焊掉,裂深了整块区域都得铣掉重补;四是滑块、斜顶的拉伤拉毛,局部堆一薄层再打磨到位。
反过来,几种情况别送激光焊:缺料一大块的,比如崩了3乘5毫米的口子;整个型腔面要加厚的;镶件断裂要重新堆出形状的。激光焊一道只堆0.1到0.15毫米厚,补一大块得焊上百道,修模店按道数跟你算钱,算下来比氩弧焊贵两三倍。去年有个客户拿一套塌了一平方厘米的压铸模来问,我直接让他去找氩弧焊,替他省下小两千。
对了,说到焊丝也得挑:补H13的模就上H13系焊丝,补S136就上S136系,牌号对不上,焊完颜色发差、硬度两样,产品面上还会留印子。这里面的门道文末延伸阅读里有专篇。
焊前焊后的硬度,到底掉不掉
小伤不预热直接焊,焊区硬度能做到HRC45以上,热影响区只有0.2毫米左右;同样位置氩弧焊焊完能软化到HRC三十多。差距就在这一项上。
先说底材。淬硬态的H13、8407,模面硬度一般在HRC47到51。焊之前拿硬度计打一下原始值,心里有个数,这是习惯问题,千万别省这一步。
氩弧焊的毛病是热输入大,电弧一烧,焊缝边上1到2毫米宽的母材被退火,硬度掉到HRC三十出头。肉眼看是补好了,实际那圈软带就是下次塌陷的起点。激光焊的热是点着给的,光斑不到一毫米,热影响区窄,我拿显微硬度计实测过:焊缝HRC46到50,边上那条软带宽度不到0.3毫米,硬度也就比母材低两三度。
但激光焊也不是没代价。它焊一层就把底下那层回火一遍,堆的道数多了,焊区整体硬度会往下走。我实测过一套模,从第一道的HRC49掉到第五道收面时的HRC45。所以深一点的伤,我的做法是分两次焊:先堆到留0.1毫米余量,中间让钢喘口气,隔半天再收面。
预热的事别一刀切。小伤、位置离型腔边远的,常温直接焊问题不大;伤情集中、一片上要补五六处的,拿加热板把模面烘到180度左右再焊,防冷裂。焊完不管伤大伤小,我都建议150度保温缓冷一晚再打磨。这个细节不花钱,省的是二次开裂的返工。
和氩弧焊怎么分工,钱差在哪
激光焊管小伤精修,修模店按处收费,一处50到300元;氩弧焊管大块补料,按小时收80到120元。两台机器是搭档关系,不是对手。
一张表看清分工:
| 对比项 | 氩弧焊 | 激光焊 |
|---|---|---|
| 热影响区宽度 | 1到2毫米 | 0.1到0.3毫米 |
| 单道填充厚度 | 1毫米上下 | 0.1到0.15毫米 |
| 焊区硬度 | 常掉到HRC三十多 | HRC45以上 |
| 变形风险 | 大件明显 | 基本可忽略 |
| 收费方式 | 80到120元一小时 | 一处50到300元 |
| 擅长的活 | 大块缺料、堆焊重建 | 崩角、细裂、麻点 |
价格这块多说两句。激光焊贵,贵在设备:一台能修模具的激光焊机,入门的十来万,好点的二十来万,修模店把折旧摊到每个伤上,收费自然高。氩弧焊设备几千块一套,师傅工时就便宜。可你把后道账算进去就不一样了:氩弧焊焊完那圈软带,要么铣掉要么重新淬火,小伤根本经不起这么折腾;激光焊焊完油石砂纸收一下就能上机。老陈那个崩角,氩弧焊报价工时加打磨300起,激光焊收了180,还省了大半天工。
我的偏向很明确:能外发激光焊的就外发,别为省一两百块自己拿氩弧焊硬怼精密面。真要自己动手,记住一条——大块缺料先氩弧焊堆到位、留出余量,再上激光焊收表面。两台机器接力,这是现在修模行的标准打法。
回到老陈那套模。凌晨两点收工的时候他问我,下次能不能提前打电话。我说崩角这种伤,看到铝液在分型面同一条棱上冲得发亮就该警惕了,别等崩了才想起来修。激光焊再快,也是修,不是养。
常见问题
激光焊补完还需要回炉热处理吗?
小伤不用,缓冷加打磨就够。同一片区域集中补了五六处以上的,我建议做一次480到520度的去应力回火,保温两小时,不然残余应力攒着,模子上了压机容易出事。
激光焊能用氩弧焊那种粗焊丝吗?
不行。激光焊配的是0.2到0.5毫米的细丝,粗丝光斑打不透,融化不均会夹渣。牌号也要跟母材对上,买丝的时候让卖家出材质单。
一套模拿出去激光焊,总价大概什么水平?
按伤算。单处小伤加打磨一百五上下,五处以上打包谈能压到四百到六百,整圈分型面修复算大活,得按道数和工时另议。送修前让对方先打硬度、报焊丝牌号,写进单子里。
焊过的位置以后还会不会再裂?
焊区本身比母材略脆,单点补伤一般没事。要是那片区域已经整体热疲劳龟裂,补一处裂一片,这种就别焊了,铣掉上镶件或者整体做一次激光淬火强化更划算。