五金模具冲压现场:冲次、送料和安全红线的班组笔记
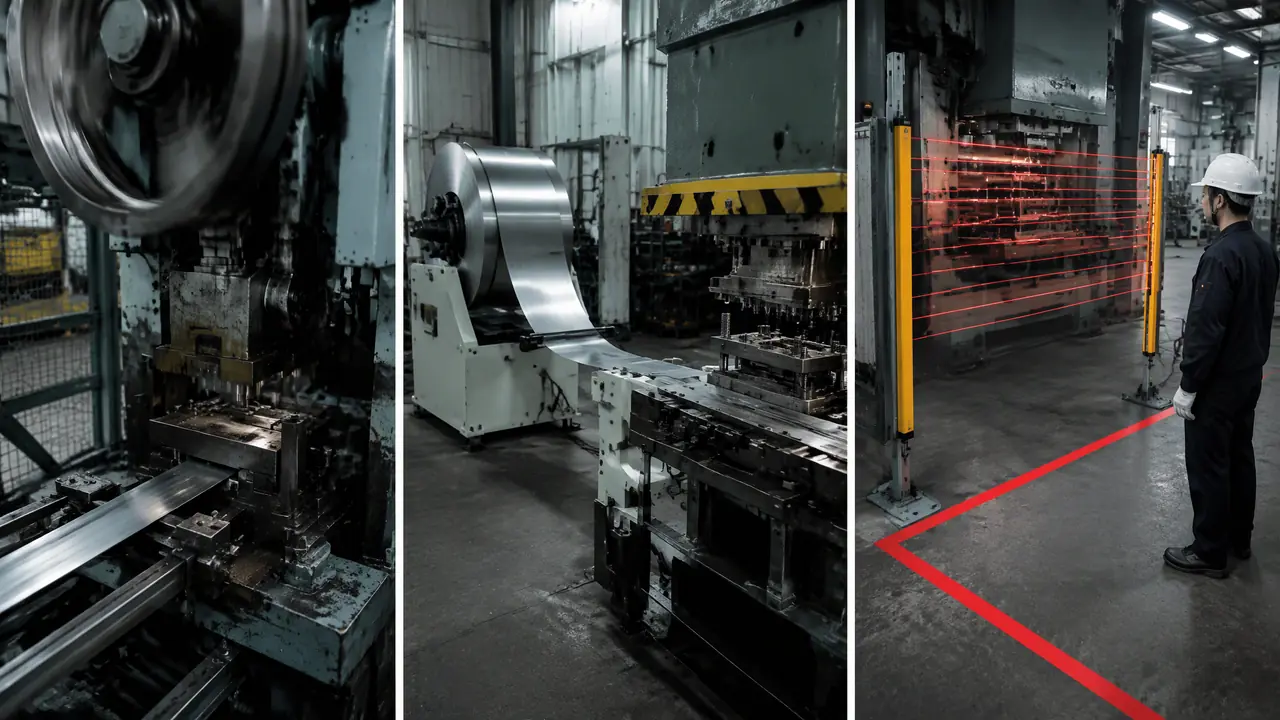
把话放这儿:冲压车间赚钱靠节奏不靠蛮力。冲次按材料厚度和模具状态压在合理区间,料带上机前卡尺抽检、校平到位,班前会把手不进模区、光电保护和手套三条红线讲透,废品和事故都能压下去一大半。
早上七点半开机,我在冲压车间听几声下冲的声音,就能猜出今天顺不顺。五金模具冲压这条线,设备、模具、料带三样里只要一样别扭,一个班下来废品箱准满。我的判断是:冲次和送料节奏定稳了,比添任何一台新设备都来得实在。
带班组十二年,我算过一笔账:同样一套端子级进模,冲次压得稳、料带喂得准的班,一天出八万件合格品;节奏乱的班,五万件里掺两千件带料废品,还得搭进去半天修模时间。差距不在人笨,在规矩有没有立住。
冲次定多少,看料别看设备
冲次不是拍脑袋定的,0.5毫米上下的冷轧板带级进模,稳定量产一般压在每分钟40到60次。冲太高刃口发热,毛刺几天就起来,润滑再跟不上更快。
新人最爱问的是这机器最快能打多少次,我不答这个。冲床标牌上的最高冲次是卖设备的说法,车间里只看料。我上一套0.8毫米SPCC支架模,试模时八十次每分钟跑得很欢,三天后毛刺量到0.08毫米,超了图纸一倍。降到五十五次,刃口寿命从十五万冲次提到二十八万,一班还多出四十分钟不用停机。
材料越硬越薄,冲次越要收着来。这张表是我班上挂了三年的土标准:
| 材料与板厚 | 建议冲次 | 现场理由 |
|---|---|---|
| 0.3-0.6毫米不锈钢 | 30-45次/分 | 料硬,废料反跳多,快了容易带料 |
| 0.5-1.0毫米冷轧板 | 45-60次/分 | 主力区间,润滑到位能往上探 |
| 1.0-2.0毫米酸洗板 | 25-40次/分 | 氧化皮磨刃口,快了崩边 |
| 1.0毫米上下铝件 | 60-80次/分 | 料软粘模,冲次可以给高,油要跟上 |
对了,说到冲次还得提冲床本身。同样是六十吨的老冲床,一台用了八年没大修,一台去年刚换过曲轴瓦,能压的冲次差得远。机身刚性不够,高速下弹性变形让间隙忽大忽小,刃口崩得比预期快一倍。所以新模上机,我宁可先开低速跑两小时,听声音、摸振动,再一步一步往上加。
料带和卷料的功夫,全在上机前后
送料和料带处理是冲压废品的大头,料宽差0.1毫米、校平没到位、料尾硬冲,任何一样都能让废品箱一上午就满。
卷料上机前那一小时,决定后面八小时。我们班的规矩是三查:查料宽,游标卡尺在料头、料中、料尾各抽一处,公差压在正负0.1毫米;查边浪,料卷边缘起波浪的,校平辊多压两道;查内径,508毫米标准料盘要是卡不紧,放卷时一松一紧,送料机直接吃进半个步距的误差。
料带在模里的步距是32.5毫米就是32.5毫米,送料机补偿调好以后,每两小时抽五个件用二次元复核孔位。跑偏多数不是送料机的锅,是浮料销缝里卡了屑,或者导料板被料带边缘拉出毛刺卡了边。清屑、油石推两下导料板,五分钟的事,比报废两百个件便宜太多。级进模的工位怎么拆、步距怎么留,五金连续冲压模具的工艺排法那篇里讲得比我细。
料尾是最容易出事的一段。最后三四米料带,导向变短、沾着油粘在卸料板上,不少班组习惯一路冲到底。我的规矩是剩两米降速一半,剩一米停机,把料头剪下来当废料。为省一米料顶弯浮升销、啃掉一块薄凹模,修一次模八百块起步,怎么算都亏。想弄懂料带节奏和工位配合的逻辑,可以翻翻这篇讲连续模具工作原理的文章。
还有个容易漏的活儿:换卷料对焊接头。焊缝没磨平,过校平辊没事,到模区就是一记闷响,轻则刮伤卸料板,重则崩刃。我们班对接缝的验收土办法是拿手指逆着刮三遍,不挂手才准过。
安全红线,我一条都不让
冲压车间安全红线就三条:手不进模区、光电保护不许短接、运转的冲床不许戴手套取件。谁碰谁停岗,没有商量余地。
班前会十分钟,我只讲三件事。第一,手不进模区,取件用磁棒、吸盘、镊子,卡料了先停机断电再动手。去年隔壁镇一个老乡,冲床没停伸手去勾卡在凹模里的废料,半根食指没了,赔的钱够他两年工资,手指头可回不来。这个例子我在班前会讲了不下二十遍。
第二,光电保护每天开工先用测试棒挡一遍,报警响了才准上料。我查过有人图省事,拿胶带把传感器贴住让机器连转,这种事在我班组发现一次,当天停岗写检查,第二次直接劝退。脚踏开关也一样管,料冲完脚还搭在上面,下一冲就是空放,人没事,模具遭殃。
第三,冲床运转时不许戴手套。有人嫌毛刺划手想戴线手套,可手套被凸模带进模区只要半秒,人根本躲不及。要防划手,根子在模具上:间隙、刃口锋利度、卸料力度调顺了,毛刺自然小。这三条红线我打印出来贴在每台机边上,新来的第一课不是开机器,是背这三条,背不下来不许靠近按钮。
回到早上那几声冲响。声音发闷,多半是润滑断了或者废料堵了滑槽;声音发脆但间隔忽快忽慢,是送料节奏乱了。设备和模具是死的,节奏是活的,班组长就是那个把节奏摁稳的人。冲次、料带、红线这三件事摁住了,车间安静下来,月底报表自然好看。
常见问题
冲压件毛刺突然变大,先查哪里?
先查刃口,再查间隙有没有松动,最后查材料是不是换了批次偏硬。九成毛刺出在刃口磨损或崩缺,拿放大镜看切面,光亮带变窄就是该修刃口了。
新卷料上机前除了量料宽还要看什么?
看表面油膜和内圈质量。油太多送料打滑,油太少冲两千次就拉毛。卷料内圈压伤起棱的,校平也救不回来,直接退给供应商,别硬上机赌运气。
冲床有异响要不要立刻停机?
要。闷响、金属刮擦声、连冲节奏忽快忽慢,出现任何一种先停机断电再排查。停机半小时顶多耽误产量,带病运转压塌一套模就是几万块,还搭上人身风险。
新手进冲压班组,第一周该干什么?
别急着碰机器。第一周背安全红线、认料带各工位的半成品、学用卡尺和投影仪抽件。第二周跟着看送料补偿怎么调,一个月后才准上手开慢速冲次。