弯管模具怎么配?弯芯半径与回弹补偿的实操
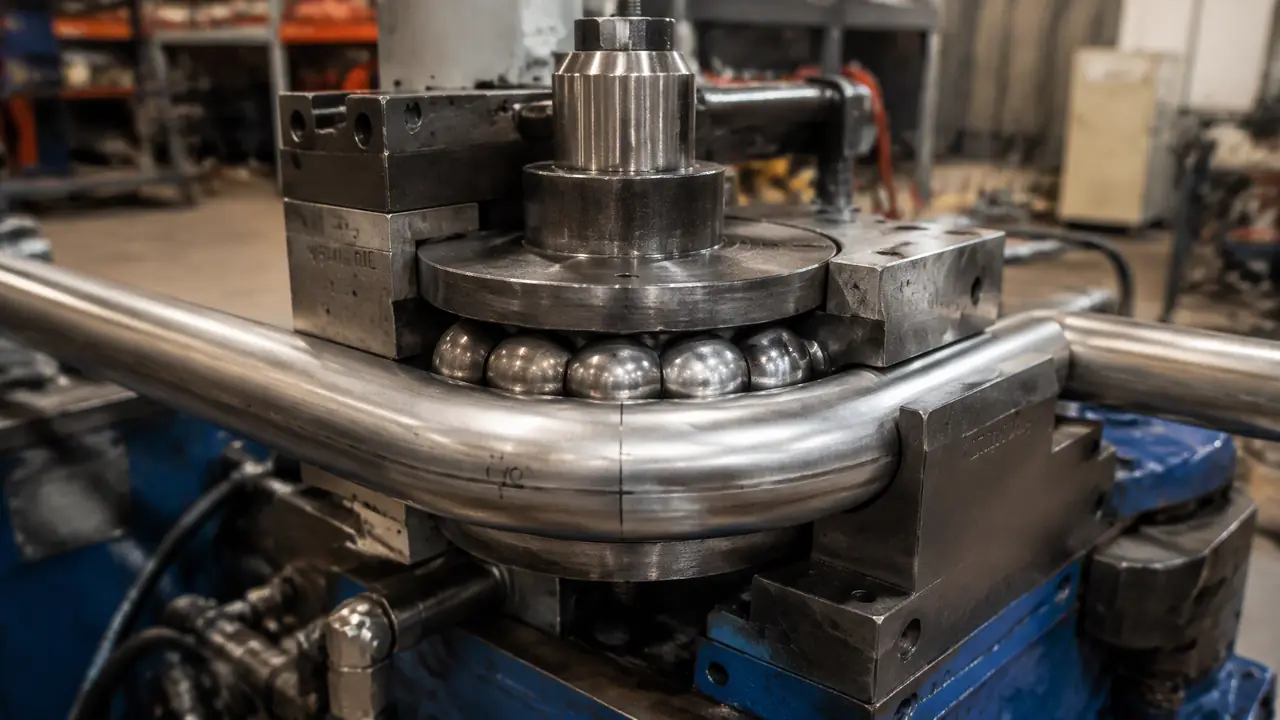
先说结论:弯管模具配得顺不顺,八成取决于芯棒提前量和回弹补偿角这两处细节,模具本身精度反而是其次。壁厚比低的管子必须带球头芯棒加防皱模,补偿角先按材料给个初值再靠试弯收敛。拿到新模具别急着批量弯,先弯三根定参数。
弯管模具装上机床就等于万事大吉?我们车间上个月弯一批38×2的304不锈钢管,第三根就起了内皱,管子拆下来一看,芯棒球头压根没伸到位。提前量补了1.5毫米,同样的参数一路弯到两百根,一根废品没出。这种事你肯定也碰过。
所以这一篇不聊虚的,就讲两件事:弯芯半径怎么取,回弹补偿怎么给。都是弯坏了十几根管子换来的教训,照着核对一遍,能帮你省下不少试错成本。
弯管模具五大件,先弄清谁管什么
芯棒管内壁的皱和塌陷,防皱模压外侧波纹,夹模咬住管子防打滑,压模顶住弯制反力,配合差一点皱和椭圆就全来了。很多人一弯皱就怪机床精度不行,实际上大部分毛病出在模具配合上。芯棒的位置尤其要命,球头必须伸过弯曲切点一点点,行业里叫提前量。给少了,内壁失支撑直接起皱;给多了,管子外壁被撑得发白发裂。
夹模是最容易被忽视的一件。它的齿纹磨平之后,弯制瞬间管子会在夹持段打滑,表面拉出一道道亮痕,角度还不稳。我们那套老夹模用到齿高只剩0.3毫米左右就果断换了新的,别舍不得。磨损不严重的防皱模和夹模,现在可以走激光焊补再修一刀齿形,变形比传统氩焊小得多,具体差别可以看这篇模具激光焊机的实测对比:模具激光焊机值不值?对比氩焊冷焊的热影响区、精度与价格实战。
还有一件小事提一嘴。芯棒和管子内壁之间全靠油膜,弯不锈钢尤其费润滑,干弯撑不过五根,内壁就会出现亮斑。别急,这个坑我踩过,一桶弯管油几十块钱,比废两根管便宜多了。
弯芯半径到底取多少?
相对弯曲半径按管径的1.5到2倍起步,管壁越薄取值越大;想弯1D的急弯,必须上多球芯棒加防皱模,没有任何取巧空间。图纸标多大半径是设计的事,模具能不能弯得出来,得先算壁厚比。壁厚比就是壁厚除以管径,0.06是条分水岭,低于它就按薄壁处理。
拿38×2的管子算,壁厚比大概0.053,属于偏薄的。这种料弯2D半径问题不大,配一个两球芯棒,提前量给1到2毫米就能压得住。可要是图纸要求1.5D甚至1D,那芯棒得换三球带节的,防皱模前端还要磨出贴合管子外壁的斜面,间隙控制在0.1毫米上下。间隙大了防不住皱,小了会啃伤管子。
防皱模和芯棒的加工精度直接影响这层配合。我们厂里的防皱模型面走线切割再上磨床修光,芯棒球头单独磨削抛到0.4以下,粗糙度不行的话油膜挂不住。各类加工方式适合干哪种活,这篇对比写得更细:模具加工有哪些方式?车铣磨放电线割五大工艺对比。
有一个反常识的点。别以为芯棒球头越多越好。球头多了柔性大,弯薄壁确实稳,但弯厚壁管时反而容易在切点附近堆积材料,把管子顶出鼓包。壁厚比0.1以上的厚壁管,单球芯棒有时比三球的还顺。这话听着拧巴,试过就明白了。
回弹补偿怎么给,才不用试到天黑
碳钢90度弯一般补2到3度,304不锈钢要补3到5度,铝合金回弹最大能到5度以上;先按这个范围给初值,最后靠试弯三根把参数定死。回弹的本质是材料卸载后的弹性恢复,屈服强度越高、弹性模量越低,弹得越狠。
我在50型液压弯管机上量过一组数:同样是38×2的管弯90度,20号碳钢松模后回弹2度出头,304不锈钢弹到3度多,6063铝管最夸张,接近5度。同样一套模具,换材料就得重调补偿,这是弯管模具和冲模最大的区别。冲模调好参数能吃一年,弯管模换个料号就得重新摸一遍。
补偿落地的办法就两条路。要么直接把上模和模座的角度做过头,要90度成品就做93度,物理补偿,简单粗暴;要么在弯管机的程序里设补偿角,CNC机型改个数字就行。液压老机器没有补偿功能,只能在模具上想办法。慢弯比快弯回弹小,夹持力拉满也能压一点回弹,这两个旋钮别浪费。
试弯的流程建议固定下来:先按初值弯一根,量实际角度,差多少补多少,再弯两根确认稳定。角度测量用角度尺就行,不必上三坐标。三根定参,之后批量就照着跑,中途料批换了还得重新验一轮,不同炉号的材料屈服强度有波动,补偿角差个半度很常见。
回到开头那批不锈钢管。问题的根源从头到尾就没离开过那1.5毫米的提前量。弯管模具这套东西,图纸会标半径,机器会报角度,唯独芯棒伸多少、补偿给几度,得靠人在现场一毫米一毫米摸出来。下次配模,先核壁厚比定芯棒头数,再按材料给补偿初值,三根试弯定参数,这套顺序走下来,废品能压到最低。
常见问题
厚壁管可以不用芯棒直接弯吗?
壁厚比在0.1以上的厚壁管,弯2D以上半径时可以无芯弯,靠防皱模兜底就行,效率还高一些。但弯1D急弯或者薄壁管必须上芯棒,省这个钱等于省出一堆废品。
弯管模具常用什么钢材做?
夹模和压模多数用40Cr调质加齿面淬火,批量大的用Cr12MoV。芯棒球头部位受力最狠,一般上SKD11淬硬到HRC58以上,讲究点的会在球头堆焊合金。防皱模选材和芯棒差不多,工作面抛光要做足。
弯完管子外侧拉薄多少算正常?
行业普遍把拉薄率控制在10%以内,2毫米的壁弯完最薄处不低于1.8毫米左右算合格。超得太多说明半径取得太小或者润滑没到位,先检查这两处,别急着换模具。
配一套通用弯管模具大概多少钱?
38毫米以下常用规格,夹模、压模、防皱模加单球芯棒一整套,市场行情大概几千块。多球芯棒和1D急弯的定制模要过万,具体看管径和精度要求,报价前最好把管子规格和材料样品直接寄给模具厂。