冲压模具生产厂家怎么挑?先问能开多大的模、配多少吨压机
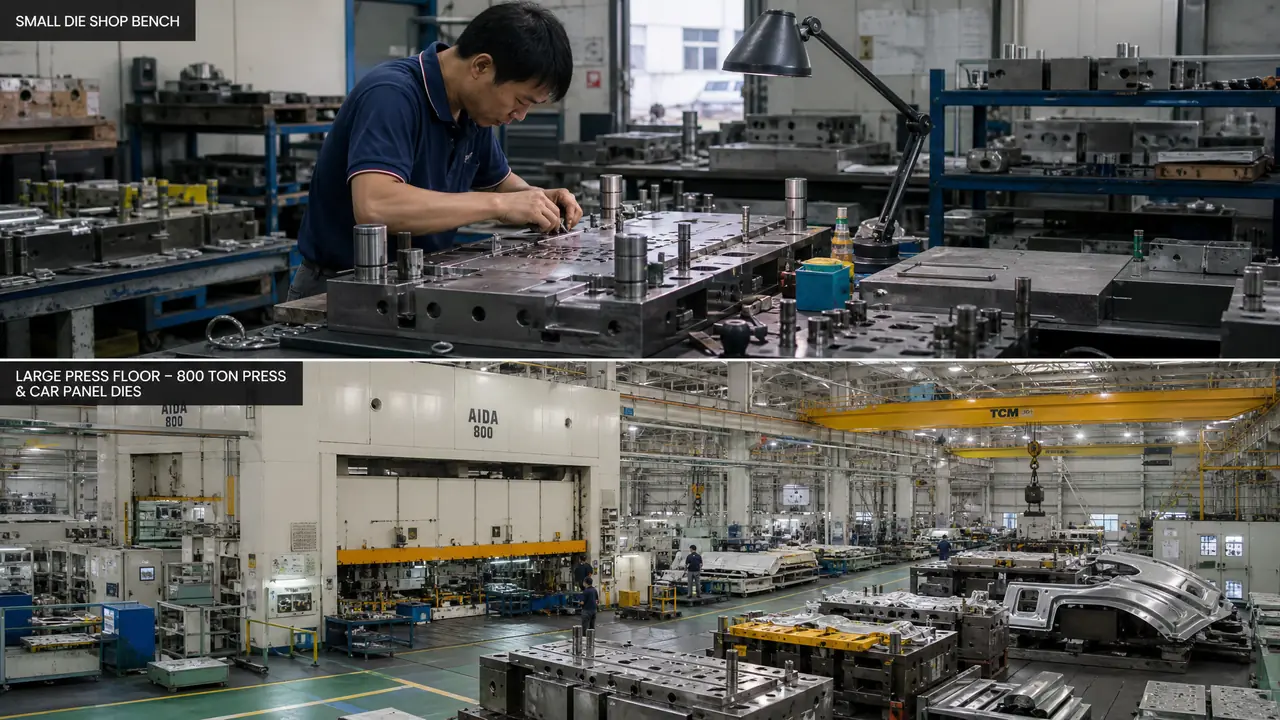
答案很短:挑冲压模具生产厂家先看产能分层,小模房二十五到一百一十吨压机做端子小模,中型厂一百六到五百吨接级进模和家电件,汽车覆盖件得找八百吨以上的大厂。先用冲裁力倒推自己需要的吨位,再对号入座询价,能省下一半冤枉路。
上礼拜有个客户拿着一张洗衣机支架的图来询价,开口就问哪家冲压模具生产厂家便宜,我把图纸掂了掂,反问他一句:这副模你打算配多少吨的压机?他愣住了。零件多大、料多厚这两个数说不清,问哪家厂都是白问,产能对不上,报价再低也接不住。
冲压模不是绣花活。一副模上机,吨位不够就打不满,台面不够就搁不下,闭合高度对不上连装都装不进去。厂跟厂的差距不在官网多漂亮,在车间里停着几台多大的压机、模房能啃多大的钢件。
这篇就把厂子按产能分成三档,教你先算自己的吨位,再对号入座。
厂家的产能分层按什么划
按最大压机吨位分三档:小模房二十五到一百一十吨,中型厂一百六到五百吨,大厂八百吨起步,零件落料尺寸和料厚决定进哪档。这句是经验账,算法在下面。
吨位自己能粗算。刃口周边一米、料厚1.5毫米的冷轧板,冲裁力五十四五吨,留三成余量就得配80吨往上的机台;端子那种周边两百毫米、料厚0.3毫米的小件,两吨半的力,25吨的小冲床都打得哗哗响。拉深要另算,压边力叠上去,同样一个水槽拉伸件,吨位得翻一倍还多。
台面和闭合高度跟着模座走,这条卡死的厂比吨位不够的还多。模座长两米的模,压机台面起码两米四;闭合高度超了行程范围,压机开到底也合不上。跟挑水管一个理,先量自家水压流量,再定管径。
模房装备决定能开多大的钢件。五轴龙门行程两米五乘五米,才能铣大覆盖件的型面;慢走丝能稳住±0.002毫米,级进模的刃口才敢做多工位。小模房车铣磨三样凑齐就不错了,热处理基本外发,这一层差距直接写在它的接单范围里。
对了,岔一句——好些厂官网挂的那台大压机是租邻厂的,排期另算。吨位、行程、精度怎么互相配,那篇模具压力机的选择看什么?吨位、行程与精度的匹配写得很细,询价前值得翻一遍。
三档厂家各自接什么活、开价什么水位
小模房做端子弹片这类小模,中型厂吃下家电件和五十工位内的级进模,汽车覆盖件只有大厂敢接,档位错了一开局就输。下面这张表是我按去年经手的单子整理的。
| 档位 | 典型压机 | 模房装备 | 接的活 | 模具报价 | T1周期 |
|---|---|---|---|---|---|
| 小模房 | 25-110吨 | 车铣磨配外协慢走丝 | 端子、弹片、支架、小五金 | 3-8万 | 20-30天 |
| 中型厂 | 160-500吨 | 加工中心三五台、龙门、数控磨 | 家电结构件、机壳、五十工位内级进模 | 8-40万 | 35-50天 |
| 大型厂 | 630-2400吨双点 | 龙门加工中心、五十吨天车、试压地坑 | 汽车覆盖件拉延翻边整线模 | 单套40-150万 | 跟线半年起步 |
档位不是招牌,是一家厂能接的活的天花板。
做家电结构件我更偏向中型厂。大厂看不上你这一张单,旺季你的模在排产表里能躺两个礼拜;小模房做级进模,风险全押在料带设计上,工位一多稳定性就露怯。这个账我替客户算过不止一次,图一到手先过落料尺寸,马上知道单子该递给谁。
汽车覆盖件这条线水深,拉延模的DL图、回弹补偿都得大厂的调试班子兜着,坑在哪,那篇汽车冲压模具怎么做才不翻车里记录得比我全。
还有个淡旺季的账。九月到来年一月是冲压单的高峰,中型厂的好压机排得满满当当,小单这时候递进去,交期都得往后让。想赶旺季量产,T1最好在六七月就压下去,给修模留出两轮的时间。
询价前怎么核实对方的真实产能
别信官网设备表,直接问三个数:最大压机吨位、台面尺寸、天车起吊吨位,再到车间对实物,官网写得再漂亮也替不了这一趟。问完还得核对排产。
这个坑我上个月刚踩过。陪客户去验一家自称最大630吨的厂,官网设备栏写得明明白白,进车间一看是两台315吨,那台630吨在隔壁园区,租的,排期排到下个月。客户当场变了脸,前期谈规格的两周全白费。
老实讲,我如今判断一家厂的真实产能,看的不是它最大那台机器,是修模组几个人。试模出了问题三天改不好的厂,压机再多也白搭,产能的弹性全捏在修模师傅手上。顺手再问一句淡季旺季的排产,T1能不能压进35天,答话含糊的八成有猫腻。
验厂的整套走法,从设备清单到案例核对,那篇怎么判断模具制造厂的真实交付能力里有条现成的清单,打印了拿着去就行。
回到开头那个洗衣机支架的客户,后来我把落料尺寸和料厚算了算,模座四百五乘三百,冲裁力六十吨出头,中型厂都用不满,他非要挤大厂的队干什么。找冲压模具生产厂家这件事,先算自己再看别人,顺序反了就只能被报价单牵着鼻子走。
常见问题
有台160吨压机的厂,就能接160吨以内的模吗?
不一定。吨位够还得看台面和闭合高度,模座一米八放不进一米二的台面。压机常规要留两三成余量,常年顶着额定值打,模和机床都伤得快。
小模房报价便宜三四成,能不能直接下单?
看模次要求。打样品或者年量一两万件的小五金,小厂划算;合同写明五十万模次的,刃口钢材和热处理省不得,我偏向中型厂,省下的模具钱抵不上一次停线。
级进模必须找大厂做吗?
不用。级进模拼的是料带设计和慢走丝精度,五十工位以内中型厂反而做得更上心。工位特别多、料带一米开外的,才需要问大厂有没有高速冲配套。
拉伸件选厂跟冲裁件有什么不一样?
拉深要压边力,得确认压机带不带拉深垫或者氮气弹簧,不锈钢深拉还要看行程次数和润滑方案。只对吨位不问结构,试模阶段能来回折腾一个月。