封头模具怎么旋压?椭圆封头的成型
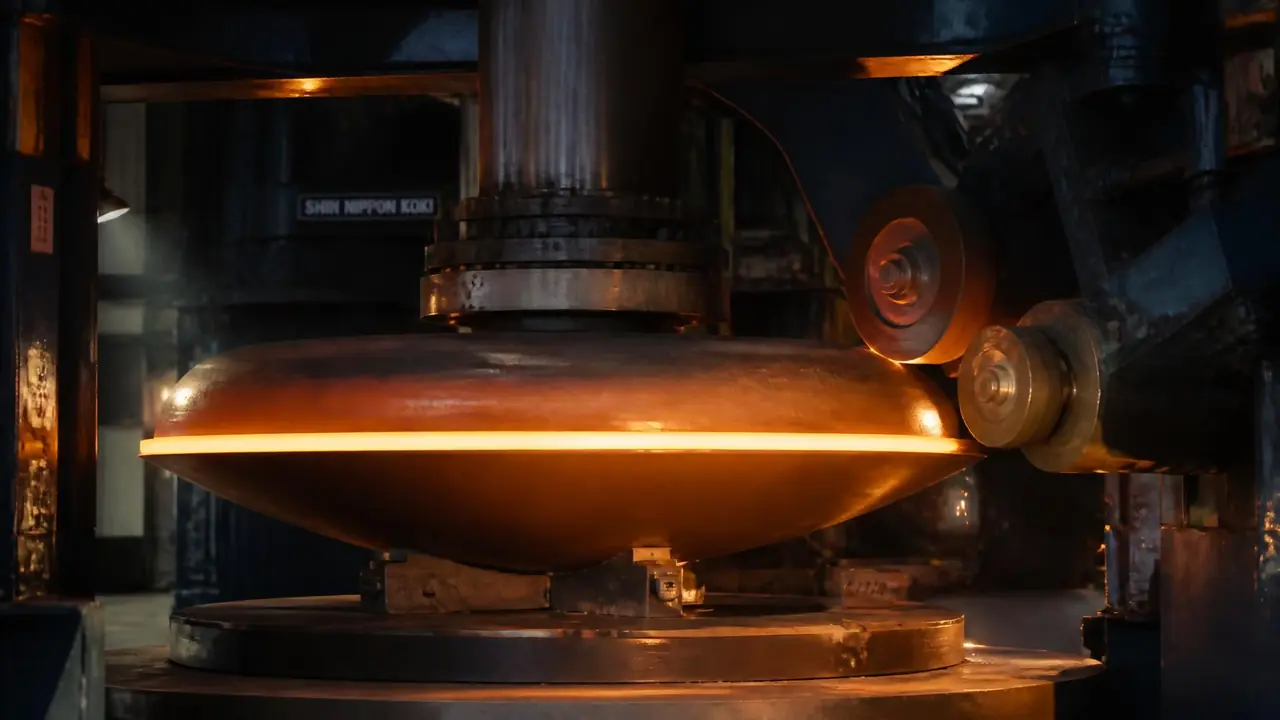
先说结论:封头模具旋压走「先压鼓、后翻边」两步,坯料直径按内径乘 1.22 左右估算,模具单边间隙留板厚的 1.05 到 1.1 倍。批量小、直径大就选旋压,别急着开冲压模。下一步,先把坯料尺寸算准再上机。
封头模具里最常被问到的活,就是椭圆封头怎么旋。上个月车间接了一批 DN1600 的 304 封头,客户点名要旋压成型,不冲压。老师傅撂下一句话:先别急着排产,把坯料和间隙算清楚再开机。我的判断很直接:单件小批、直径一米往上的封头,旋压比开冲压模划算得多,前提是坯料、道次、间隙这三样都按规矩来。
为什么旋压省钱?冲压模一套几万块,设计加试模个把月,只做十几二十个封头的话,摊到每件上的模具费比工时费还高。旋压就轻多了:一块压鼓模加一组旋轮,通用性好,换规格只换芯模。省下的模具钱,一部分变成了工时,一部分变成了对工艺细节的要求。这笔账,新入行的经常算反。
旋压封头的完整流程:压鼓、翻边、校圆
旋压封头走「先压鼓、后翻边」两步:平板先在压鼓机上压出球冠鼓包,再上立式旋压机赶出过渡段和直边,最后校圆定径。不少人以为旋压是一台设备一口气滚出来的,其实大封头是两台设备接力干。
拿那批 DN1600×10 的 304 举例。坯料下成 φ1980 的圆板,等离子切割,边缘用角磨机把毛刺打干净。这一步偷懒的后果我见过:毛刺压进模面,封头外表面留一圈压痕,后道打磨多花半天,客户还嫌丑。
压鼓在 800 吨油压机上做。上模是球冠形凸模,把圆板中心压出浅鼓。304 冷作硬化快,不能一压到底,得分两次走,中间停十几秒散散劲。压完的半成品像口浅锅。
接下来立式旋压翻边机接手。工件套进芯模转起来,成型轮和翻边轮沿着边缘,把过渡段和直边段一点点赶出来。我们这批走了五道,每道进给量压在两毫米上下。心急三道干完会怎样?过渡段局部减薄直接冲到 12% 以上,超声波测厚一打就露馅,整件只能回炉。
最后一道校圆。旋完的封头口部微微外翻,像朵喇叭花,上校圆模轻压一整圈,椭圆度收进正负三毫米,过检才算完事。整套流程走下来,一个 DN1600 的封头单件工时四十分钟出头,还不算排队等设备的时间。
坯料直径和模具间隙怎么定
标准椭圆封头坯料直径按内径乘 1.22 估算,再加直边余量;模具单边间隙留板厚的 1.05 到 1.1 倍,小了拉伤,大了起皱。这两个数定错,后面全白忙。
1.22 这个系数怎么来的?标准椭圆封头是两倍内径的椭圆曲线,把曲面展开成平面,面积折算回来差不多就是这个经验值。DN1600 内径乘 1.22 等于 1952,加上直边段和修边量,我们下到 1980。系数别背死了用:薄壁件减薄少,系数取小一点;厚壁件材料被赶薄得多,取大一点。稳妥的做法是试旋一件,实测最薄处再修系数。
间隙的事更细。10 个厚的板,压鼓模单边间隙我们留 10.6,比板厚大 6%。第一件试旋时直边起了波浪皱,就是翻边轮和芯模之间的间隙给大了,从 1.12 倍收到 1.06 倍,第二件立马老实。间隙大了材料失稳起皱,小了材料流动受阻,表面拉伤和减薄超标会一起找上门。
模面光洁度别忽视。压鼓模工作面我们要求打磨到 Ra0.8 以下,再配二硫化钼润滑剂,304 才不容易拉丝。抛光这道工序的等级怎么分、油石和钻石膏怎么走,可以看这篇:模具抛光怎么做?从粗抛到镜面的六级工艺标准。
模具材料也提一嘴。压鼓模我们用 ZG310-570 铸钢,型面靠数控铣成型,工序怎么排可以参考模具加工工艺从粗加工到精加工的完整工序链;旋轮用 Cr12MoV,淬硬到 HRC58 左右。有师傅图便宜拿 45 钢做旋轮,旋了不到两百件轮面就出沟槽,封头表面全是划痕,返修成本比省下的料钱高得多。
冷旋、热旋、冲压,选哪个?
薄壁件和不锈钢优先冷旋,厚壁碳钢上热旋;单件小批、直径大就别开冲压模,模具费根本收不回来。三种工艺没有绝对好坏,看壁厚、材质和批量这三个数说话。
| 工艺 | 适用壁厚 | 模具投入 | 单件工时 | 适合场景 |
|---|---|---|---|---|
| 冷旋 | 12mm 以下居多 | 压鼓模加旋轮,几千到一两万 | 四十分钟上下 | 不锈钢、小批量、大直径 |
| 热旋 | 20mm 以上 | 同冷旋,另需加热炉 | 一小时起步 | 厚壁碳钢、合金钢 |
| 冲压 | 不限 | 一套模几万起,周期个把月 | 几分钟 | 大批量、薄壁小直径 |
我的偏好摆在这:能冷旋就不热旋。车间干净还算小事,更要紧的是尺寸稳。304 冷旋完,客户对耐蚀有要求的补一道 1050℃ 固溶处理再快速水冷;热旋的活是 20 个厚以上的碳钢才碰,炉子加到 950℃ 左右,出炉到旋完就几分钟窗口,温度一掉直边当场起皱,冬天和夏天的差别都明显。
冲压不是不行,是看量。上百件的薄壁小直径封头,冲压模一压一个,单件几分钟,旋压比不了。可 DN800 以上的单子就十几件,开冲压模纯属给自己上刑。旋压这条路线真正吃香的场景,就是压力容器厂、环保设备厂那些零零散散的非标单。
起皱、减薄超标,现场怎么救
直边起皱先查压边力和间隙,减薄超标就把压鼓模圆角加大、道次分细,一次旋到位最省事也最容易翻车。这两个毛病占了旋压缺陷的一大半。
说一次翻车。有回赶 DN1200×8 的 Q345 封头,想着三道走完省时间,结果过渡段减薄测出来 11.8%,按 GB/T 25198 对成品封头减薄的控制要求直接超线。停下来改工艺:压鼓模圆角从 R80 放大到 R120,旋压改成五道,每道进给降到 1.5 毫米,第二件就降到 9.2%。工时多花了十几分钟,废一件的钱够改十次模。
起皱的账也好算。压边力不足、间隙偏大、进给太快,三个原因占九成。调的顺序先动压边力,再收间隙,最后才碰进给,别一上来全动,动完都不知道哪个起了作用。
模面拉伤是第三类麻烦。轻的油石修一修还能用,深的就得补焊再重修型面。激光焊补热影响区小,修完变形小,我们车间现在的拉伤修补基本走这条路,设备怎么挑值不值,这篇讲得实在:模具激光焊机值不值?对比氩焊冷焊的热影响区、精度与价格实战。
回到开头那批 DN1600。坯料 φ1980,间隙留 10.6,五道旋完,过渡段减薄 9.4%,椭圆度两毫米以内,客户验货一次过。旋压椭圆封头这事,拆开看没有一步是玄学,就是把坯料系数、间隙倍数、道次进给这几个数字定准,再老老实实试旋一件。你下回接封头单子,先算这两个数再排产,能少废两件。
常见问题
旋压封头最大能做多大型号?
看设备。常见立式旋压翻边机的加工范围从 DN300 覆盖到 DN4000 左右,再大的封头国内多走分瓣冲压加组焊的路线。选型别光看最大直径,设备允许的板厚和吨位余量也要一起核。
椭圆封头旋压完要不要热处理?
分材质。碳钢冷旋一般不强制,图纸有要求再做;不锈钢冷旋后客户要耐蚀的,补 1050℃ 左右固溶加热水冷;热旋件本身过了高温,碳钢通常按图做正火或者消除应力处理。
旋压封头的减薄率控制在多少合适?
行业普遍按国标对成品减薄的要求卡,过渡段是减薄最大的位置。我们实测多落在 8% 到 12% 之间,出模后用超声波测厚打最薄点,图纸标了最小厚度就得盯住这个数。
压鼓模和冲压模是一回事吗?
不是。压鼓模只负责把平板压出球冠,结构简单造价低;冲压模要一次成型整个封头,带直边型面和切边刃口,吨位要求高得多。两套模的工作面曲线完全不同,别指望互相顶替。