冲压成型模具和冲裁模的本质区别,拉深翻边调试为什么更娇气
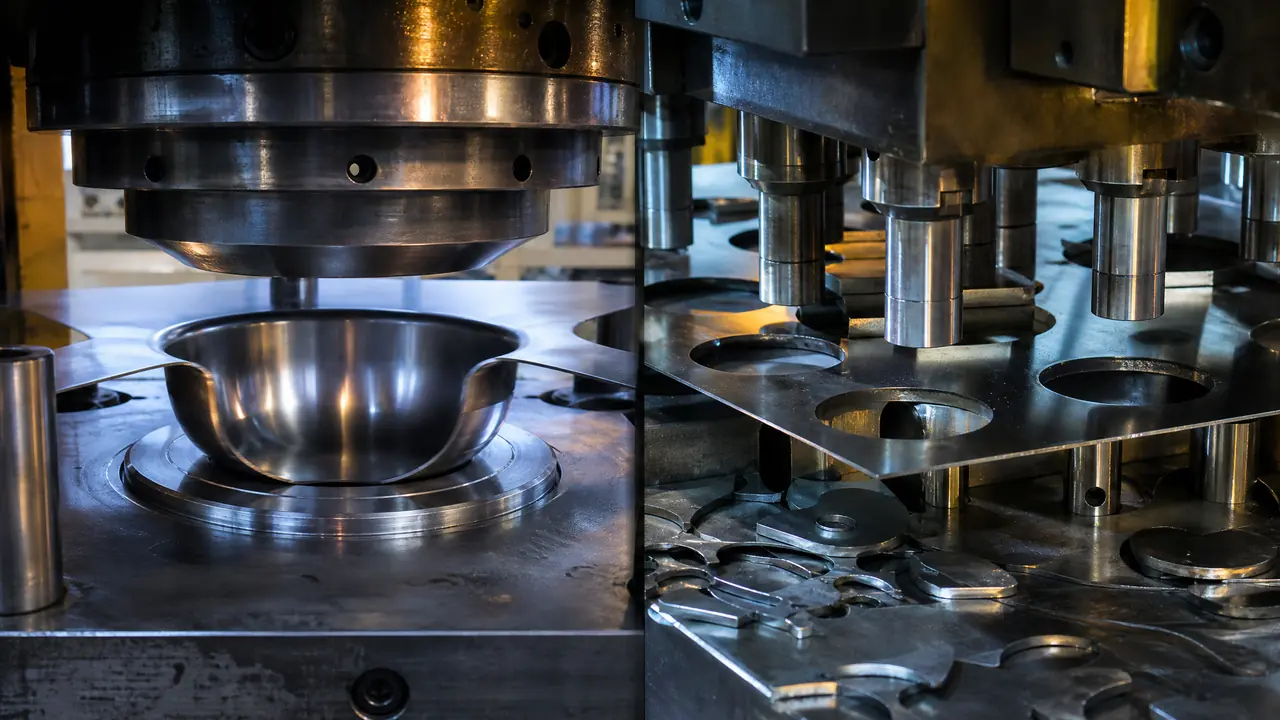
把话放这儿:冲压成型模具和冲裁模根本不是一回事,冲裁靠剪断,成型靠材料流动变形。成型模的压边力、圆角半径、润滑哪一样出偏差,料带马上用起皱和开裂给你脸色看,调试必须按顺序来,急不得。
上个月在车间守一套304水槽的拉深模,试到第三遍角部还在裂。旁边的学徒问我:师傅,这不也是冲床压一下吗,跟冲孔落料能差到哪去?我说差远了。冲压成型模具干的是让钢板"流动"着变出形状的活儿,冲裁模干的是把料干脆利落剪断的活儿。一个吃的是材料的塑性,一个吃的是刃口的锋利,脾气完全是两路人。这套水槽模后来调了两天才稳,也正是这两天,把这个区别讲得明明白白。
很多人入行头一年都被这个坑过。以为冲床上的模具都一个样,结果冲裁模到手当天就能出活,成型模摆弄一个星期还在起皱。这不是你手艺差,是两类模具天生性格不同。
成型和冲裁到底差在哪一步?
冲裁是分离工序,刃口把材料剪断,断面留剪切带和毛刺;成型是变形工序,材料靠塑性流动改变形状,料厚会变薄变厚。一句话,一个在"切",一个在"捏",材料承受的东西完全不同。
冲裁的时候,凸模和凹模就像一把剪刀的两片刃。料厚1毫米的冷轧板,单边间隙一般取料厚的5%上下,也就是0.05毫米左右。间隙对了,断面亮带占三分之一以上,毛刺小;间隙偏了,毛刺拉得跟胡子一样。冲裁模的核心参数就是这一个间隙,定好了,批量生产基本不用动。
成型完全是另一码事。拉深的时候,压边圈把料的外缘压住,凸模往下走,外圈的材料被一点点"拽"进凹模,变成筒壁。材料在流动过程中不断变薄,筒底圆角附近最薄的地方,可能从0.8毫米被拉到0.6毫米出头。翻边是孔的边缘被撑开变高,胀形干脆就是材料局部被"撑胖",外圈料一点都不往里走。三种活儿各有限度,超了就裂。
我列个表,对比更直观:
| 对比项 | 冲裁模(分离) | 成型模(拉深/翻边/胀形) |
|---|---|---|
| 材料发生什么 | 被剪断,产生塑性变形直到开裂分离 | 整体或局部塑性流动,不断裂 |
| 核心参数 | 刃口间隙,约料厚的5% | 压边力、凹模圆角、拉延筋、润滑 |
| 典型失效 | 毛刺大、断面撕裂带过宽、尺寸超差 | 起皱、壁部开裂、底部圆角破裂、拉伤 |
| 对材料的要求 | 抗剪强度、硬度,越硬越费刃口 | 延伸率、n值r值,塑性越好越好拉 |
| 换批料的反应 | 基本无感,间隙不挑批次 | 换个钢厂批号都可能起皱开裂 |
看明白没有?冲裁模挑的是钢的强度,成型模挑的是钢的"脾气软不软"。同是1.0毫米的板,SPCC随便你拉,换成304不锈钢,同样的模具结构立马给你颜色看,因为304的加工硬化快,流动阻力大。冲裁模那套间隙和毛刺的账,等于另一个行当,这儿先按下不表。
成型模为什么比冲裁模难伺候?
因为成型模的合格窗口窄,压边力变动一成,材料就从起皱翻到开裂,中间能稳住的区间可能只有两三吨。冲裁模间隙定死就能干,成型模得跟着料、油、温度天天微调。
拿我那套水槽模举例。0.8毫米的304,拉深深度55毫米,方形盒四角带圆弧。第一遍试模,压边力给到40吨,法兰外圈波浪一样的皱;我把压边力往上调到55吨,皱是没了,四个角部的侧壁齐刷刷裂开。你看看这个区间多窄,40吨皱,55吨裂,中间那十几吨就是全部的操作空间,还得配合圆角和油一起找。
光压边力还不够。凹模圆角从R6磨到R8,进料阻力小了一截,角部的裂口立刻消失。老师傅管凹模圆角叫"门",门开多宽,料就流多快。门太窄,料挤着过,薄的地方直接拉断;门太宽,料跑得太快,压边圈压不住,皱又回来了。这几样参数是连动的,动一个,另外两个跟着变,得反复凑。
润滑也是个大变量。拉深油刷多了,料在压边圈底下打滑,流动不均匀,一侧起皱;刷少了或者漏刷一个角,干磨十分钟就烧料拉伤。我们车间有个不成文的规矩:拉深模的油用排刷蘸着抹,四角多补半刷,中间少刷。听着土,管用。
对了,说到料,插一句。同一牌号的冷轧板,不同钢厂、甚至同一钢厂不同批号,塑性都有差别。冲裁模无所谓,成型模就得每批料留样试拉。我们柜子里存着三家的304样片,新料回来先在简单模上拉个碗,行不行五分钟见分晓。
拉深这套活儿水很深,想往深里学的,看这篇专门讲拉深的:拉伸模具是什么?冲压拉伸成型工艺与模具结构详解。翻边开裂的算法账,另有专文讲翻边系数,这儿不展开。
上机调试按什么顺序来
先定润滑和料,再从低压边力往上加,深度先拉七成,三样凑齐了再拉到位。顺序反了就会两头挨打,皱和裂轮流来找你,越调越糊涂。
具体讲。第一步看料:批号、油膜、有没有锈点,有问题先换料再动模。第二步给油:按上面说的刷法来,别抄起油壶就浇。第三步压边力从下限起调,比如算出来区间是35到55吨,那就从35吨开始,一步一步加,每加一次看法兰边。皱在法兰外圈,加压边力;皱压住了还没裂,继续加;一裂,退回来两吨,然后去动圆角和拉延筋。
深度的事很多人不重视。我一般要求先拉七成深度看流动,比直接拉到底省一半试模件。看什么?看侧壁材料的变薄率,用超声波测厚仪打几个点,减薄超过20%的地方就是危险区,先修那里。老师傅还有个土办法:拿记号笔在料片上画一圈圈同心圆,压一次下来看圆圈怎么变成椭圆、哪一圈的格子被拉得最狠,流动状态一目了然。这招不要钱,新人学会能少走半年弯路。
翻边工位单独说一嘴。翻边看的是翻边系数,也就是翻边后孔径和翻边前孔径的比值,材料越软这个系数可以越小,翻得越高。孔边毛刺一定要去干净,一个毛刺就是一个裂源,翻边裂十有八九从毛刺那里起头,延伸阅读里那篇翻边系数的专文把这笔记账算得很细。
调试记录必须写。哪天、哪批料、压边力多少吨、什么油、结果如何,一条条记在随模卡片上。三个月后客户换料出问题,翻卡片比翻图纸管用。我见过太多厂试完模记录就扔,半年后同一副模重新摸黑调一遍,全是重复劳动。
回到那套水槽模。第二天下午,压边力停在48吨,四角R8,拉延筋中段垫高0.3毫米,油按四角多补的办法刷,连续压了五十件,一件没裂。学徒在旁边看了全程,末了说了句:原来成型模不是压出来的,是喂出来的。这话糙,理不糙。料在模子里走得顺不顺,全看你伺候得细不细。
常见问题
胀形和拉深到底怎么区分?
看外圈料动不动。拉深是外圈材料往里走、变成筒壁,法兰直径一直在缩小;胀形是外圈被压死不动,靠中间的材料自己变薄撑出鼓包,比如暖气片罩、洗手盆的鼓肚。胀形更吃材料的延伸率,裂起来也更快。
一副模具能不能冲裁和成型一起做?
能,级进模就是这么干的。料带一步一个工位,先冲孔切口,中间穿插弯曲拉深,末了落料出件。常见的小支架、端子模都是五六步的排布。单工序模则是一副干一件事,分开做更稳也好修。
拉深件表面一道道拉伤怎么处理?
先查凹模圆角有没有拉毛,用油石顺着料流方向抛掉;再查润滑是不是断供了那个位置。批量还解决不了就上表面处理,镀硬铬或者TD处理,硬度上去摩擦系数就下来了,304这类粘料狠的材料尤其值得做。
为什么同一副模换个师傅调就出问题?
多半是压边力和油没对上原记录。成型模的参数是凑出来的组合,老张48吨配甲号油能干,老李给50吨配乙号油可能就裂。随模卡片上写清楚油和吨位,换人照单子来,别凭手感重调。
成型模的寿命一般有多长?
看材料和产量。拉深不锈钢的模,工作面用DC53或硬质合金镶块,几十万次没问题;普通碳钢板、灰铸铁模芯的,十几万次就得修圆角。真正先坏的多是压边圈面和拉延筋,磨损后进料变了,件先皱给你看。