翻边模具的翻边系数怎么定?防止开裂的工艺账
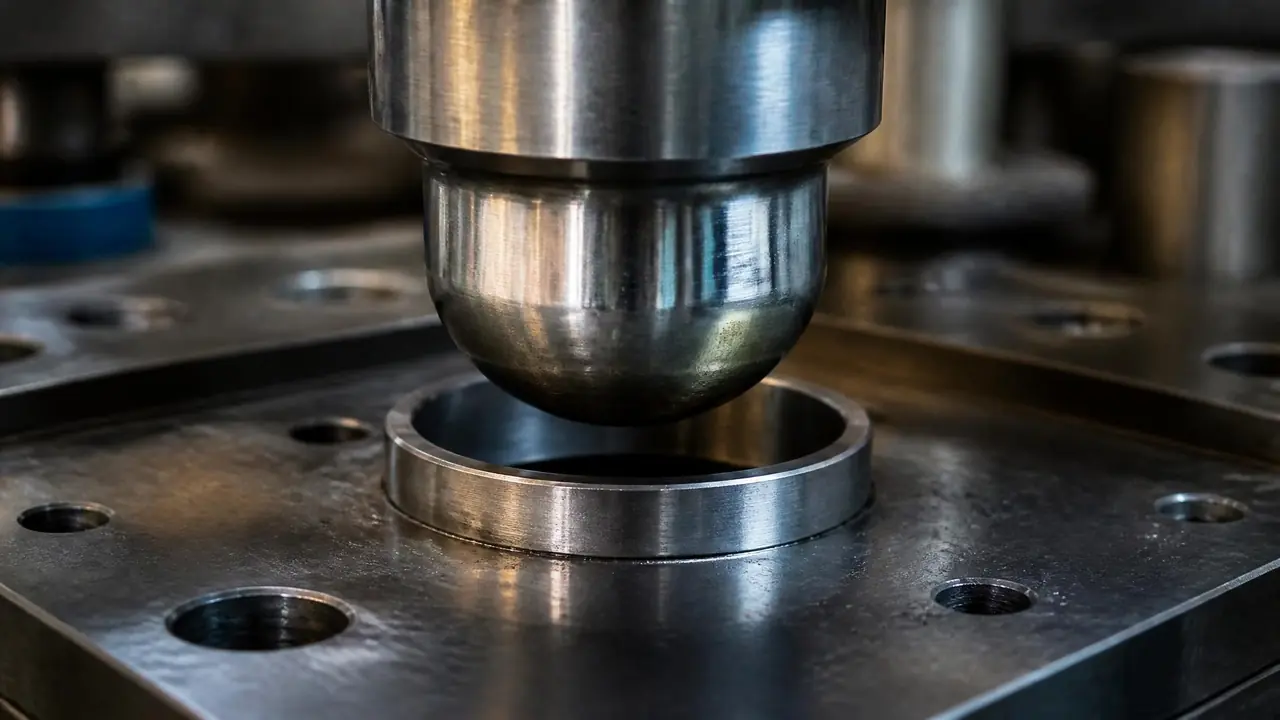
直接给结果:翻边系数按预冲孔直径除以翻边后直径来算,低碳钢普通平头凸模的极限在0.70上下,生产取值至少留0.03到0.05的余量。开裂多半出在孔边毛刺,先把孔边处理干净,再谈系数降不降得下来。
翻边模具最怕的不是翻不动,是翻到一半孔口整圈裂纹。去年我接一副电池支架模,试模三十件裂十一件,现场所有人都盯着翻边系数找毛病,账翻来覆去算也没算错,最后裂因出在最不起眼的地方:冲孔毛刺。翻边系数怎么定、开裂怎么防,这篇把我交过学费的工艺账摊开算。
先把概念立起来。翻边是靠预冲孔把板料翻出竖直边缘的冲压工序,变形程度用翻边系数K表示,K等于预冲孔直径除以翻边后直径。K越小,孔缘拉得越狠,离开裂越近。整副翻边模具设计里最核心的一笔账,就是算出这批料的极限在哪,然后主动离它远一点。
翻边系数怎么定:先算账,再主动退一档
翻边系数是预冲孔直径除以翻边后直径,数值越小变形越狠。低碳钢平头凸模极限约0.70,球头约0.65,生产取值要比极限大一档才稳。算法本身一分钟就能学会:图纸给了翻边孔直径D,选定一个比极限系数大的K,预冲孔直径 d = K × D,倒推出来就行。比如Φ44的翻边孔,取K=0.68,预冲孔大致就是Φ30。
难在“极限到底是多少”这一步。行业普遍的经验值是这样的:低碳钢板(08钢、SPCC这一类)用平头凸模,极限翻边系数在0.70左右;换成球头或抛物线形凸模,能压到0.65上下。铝板看状态,软态0.70附近,硬态就得放大到0.8开外。不锈钢加工硬化快,孔边又娇气,宁可当它跟低碳钢一个待遇、再多留点余量。这些都是手册数值和现场经验对出来的大概区间,落到某一家钢厂的具体批次,还得试模说话。
我的习惯是算完极限主动退一档。图上能接受K=0.68的,我就按0.70去备预冲孔,翻出来的孔径小那么一丝,公差范围内的事交给后续修边补。有人觉得这浪费变形量。可试模裂一次的代价,够你把预冲孔重做十遍。翻边高度也别忘了复核,粗略的算法是竖边高度约等于半径差再加上凹模圆角那一截,算出来够不到图纸要求,就得回头改预冲孔或者加一道工序,别等试模才发现翻不到位。
开裂十有八九出在孔边,不全是系数的错
冲孔毛刺面藏着微裂纹,翻边一拉整圈开裂,行业通行的做法是毛刺面贴凸模,孔口倒角0.3毫米左右再翻。展开讲之前,先回到开头那副支架模。材料DC01,料厚2.0毫米,翻边孔Φ44,预冲孔Φ30,K算下来0.68,按手册完全可行。试模三十件裂十一件,裂口清一色落在毛刺面那一圈,断口齐得像刀切的。我们把板料翻个面上料,让毛刺贴着凸模,孔口再用倒角钻走一遍,接着又试五十件,只裂一件,追下去还是另一家钢厂补进来的料延伸率偏低。孔边不动,说什么都是白搭,这是我交过学费的结论。
为什么毛刺面要贴凸模?冲孔的断裂带那一圈全是加工硬化和微小损伤,放在受拉最狠的一侧就是颗定时炸弹。毛刺贴着凸模,孔缘受力状态缓和一截,极限系数能吃得更多。孔口倒角或去毛刺是同一笔账,断口层削掉0.2到0.3毫米,等于把雷提前拆了。有条件的话,预冲孔用钻、镗或者冲后铰,边缘质量比直接冲孔好一大截,厚板上尤其明显。
材料这一侧的账同样省不得。DC01和DC04差着一个档次,延伸率高、n值大的料天生好翻。同一个零件号,两年里换过三家钢厂,翻边合格率能从九成八掉到八成附近,这种事车间里年年有。所以我有个土规矩:换批次先翻两件看看,再批量开机。
模具自身状态也占大头。凸模工作面粗糙度差,翻边时料贴着走,拉毛了就粘料,粘料就开始拉裂。翻边口那几个毫米的圆角带,抛光做到位比换材料还见效,想知道分级和手法,这篇模具抛光从粗抛到镜面的六级工艺标准写得很细。
系数实在降不下来,安全垫往哪垫?
球头或抛物线凸模能让孔缘逐步进变形,极限系数再压半档;预冲孔加大、翻完再车孔是兜底方案,贵但稳。凸模形状是第一张垫。平头凸模下压时孔缘一瞬间吃满变形,球头是把变形摊开到一小段行程里逐步拉完,同样的料能多翻一点,代价是凸模多一道形面加工,竖边口部尺寸也松一点。
| 防裂手段 | 极限系数大概能压到 | 代价 |
|---|---|---|
| 平头凸模,孔边去毛刺 | 0.70上下 | 最省事,靠孔边质量吃饭 |
| 球头或抛物线凸模 | 0.65左右 | 凸模多一道形面加工,竖边口部略松 |
| 预冲孔加大,翻完再车孔 | 基本不设限 | 多一道车工,成本明显上去 |
真要把球头那一刀做出来,从粗车、热处理到精磨得走完一整条工序链才保得住形面精度,这篇从粗加工到精加工的完整工序链把过程讲得很全。
第二张垫是两步法:预冲孔故意放大,K自然变大,翻边怎么翻都不裂,翻完上车床或用铰刀把孔径修到图纸尺寸。我见过有厂子卡着K=0.64硬翻铝件,裂了就怪材料不好,其实是多一道车工的事。两步法的成本确实高。可跟整批报废放一起算,怎么算都划算。什么时候值得垫这两张垫,我的分界线很直接:批量上千件、料钱贵的,垫;打样几件的东西,别折腾。
模口磨损后的处理也提前交代一句。翻边口拉毛粘料到抛光救不回来的程度,很多厂直接补焊,激光焊的热影响区小,翻边口这种精度敏感的位置比氩焊靠谱,两种工艺的门道,这篇模具激光焊机对比氩焊冷焊的实战分析讲得比我细。
翻边模具的账,说穿了就三层:系数算对是及格线,孔边处理干净是第一道保险,模具状态和批次管理决定你能不能一直及格。那副支架模后来批量生产两年,合格率稳定在九成九往上,靠的不是什么高招,是把毛刺和批次这两件小事当了真。下次试模裂了,别急着怪系数,先蹲下来看裂口落在毛刺面还是光面,答案往往就在那一圈断口上。
常见问题
翻边系数比极限值大就一定不会裂吗?
不一定。系数只是把变形程度控制在统计意义上安全的位置,孔边毛刺、材料批次、润滑、压边力都能把合格率拉下来。我见过系数0.75照样裂的,查到最后是孔口毛刺没去。系数大只是不裂的必要条件,不是全部。
螺纹底孔翻边(翻边攻丝)的系数怎么算?
那是另一本账。预冲孔按螺纹小径的要求倒推,翻边高度按要攻的扣数定,薄板上能翻出够攻两三扣的凸台。这种翻边一般不是系数卡脖子,卡的是翻边高度和壁厚减薄,攻丝前凸台内孔得留够有效螺纹长度。
翻边竖边口部呈喇叭状、立不直,是什么原因?
多半是凸模和凹模间隙偏大,或者凹模圆角太小让材料回流。先把间隙压到接近一个料厚试试,再查压边力够不够,竖边根部起皱也会把口部带歪。调模从间隙到压边力,一次动一个变量,别俩一起动。
翻出来的高度够不到图纸要求怎么办?
先回头核对预冲孔直径,孔做大了高度就矮,这是最常见的账算反。实在不够就得改小预冲孔重试,或者加一道拉深工序分担,别靠把竖边硬拉薄去凑高度,拉薄过头口部必裂。