齿轮模具怎么做才精准?齿形加工与精度的权衡
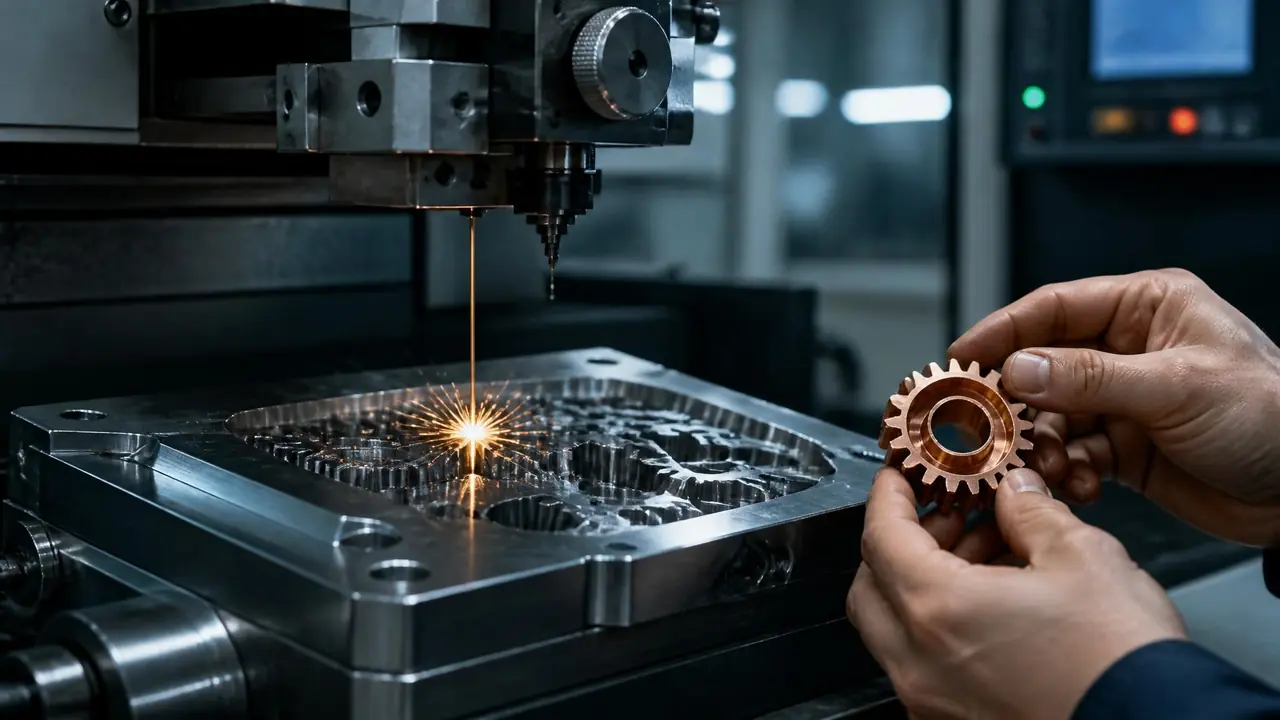
我的判断是:齿轮模具的精度,七分在收缩率补偿,三分在齿形加工方式。慢走丝能保住齿形,补偿估错照样全废。动手开模前,先拿材料实测收缩率定电极尺寸。
齿轮模具这活,难就难在齿形上。客户拿一张模数0.5的图纸过来,齿形公差标到0.02毫米,你就得掂量:这套模具的齿,到底靠什么保证?我的答案一直没变——先定收缩率补偿,再定加工方式。顺序反了,基本要翻车。
去年接过一套八腔的POM计时齿轮模,第一批试模件齿顶全肥了一圈,装进机芯咔咔响。追根溯源,是补偿系数照搬了料商给的1.8%,而那批料在我们模温下实际收了2.1%。就差这0.3个点,两轮试模加半个月工期,全搭进去了。所以说齿轮模具跟普通壳体模不是一个思路,壳体差两三丝顶多装配紧一点,齿轮差几丝,噪音和寿命全变。
齿形精度卡在哪两道工序上
齿轮模具的齿形精度主要卡在电极制造和收缩补偿两处,慢走丝能把电极公差压到±0.003毫米,可补偿估错了一样全废。先把电极这头讲透。小模数齿轮(模数0.5到1这一档)的型腔,绝大多数靠电火花成型打出来。电极一般用紫铜,别用石墨——石墨耐损耗是真的,但小齿形太脆,清个根角都能崩掉一块,我们在这上面报废过三根电极才学乖。
电极尺寸从来不是照图纸1:1做的。UG里拆铜公的时候就得把放电间隙算进去:粗加工单边留0.02到0.03毫米,精加工打到位大概只剩0.01。粗打一根、精打一根,损耗到一成左右就换新,别心疼那点铜钱。电极编程不熟的,可以先看看这篇从UG编程到CNC加工的学习路径,电极拆解那部分讲得比我细。
还有个不显眼但要命的环节:对版。电极装夹校表误差0.01,打出来的齿形直接就歪了。深度定位老老实实用基准球,别凭手感压深。我见过一套六腔模,六个腔打出来齿厚各不相同,最后查出是操作工换电极后没重新分中。
放电参数也有一套讲究。粗打用大峰值电流上效率,但电流一大约蚀坑就深,留量得给够;精打换小电流分段,单段蚀除量压到几个微米,进度慢,急不得。我们的经验是精加工那一段别合并,两段就是两段,合并省下的那四十分钟,最后全花在修齿形上。
慢走丝、电火花还是直接铣?算三笔账
盲腔齿轮型腔首选电极放电,通腔才轮到慢走丝直接切,硬铣只适合模数1以上的打样单,精度和刀具寿命都吃紧。三种做法怎么选,看一张表更直观:
| 做法 | 适用场景 | 精度水平 | 成本与周期 |
|---|---|---|---|
| CNC硬铣 | 模数1以上、单腔打样 | ±0.01毫米左右 | 便宜,一两天出活 |
| 电火花成型 | 中小模数、多腔盲腔 | ±0.008到0.015毫米 | 中等,电极费用另算 |
| 慢走丝切型腔 | 通腔式内齿轮、批量件 | ±0.003毫米 | 最贵,一套型腔两三天 |
为什么车间主流还是电极放电?因为多数齿轮型腔是盲腔,还带凸台和定位柱,走丝穿不进去,慢走丝再准也用不上。硬铣对刀具的要求苛刻到离谱,0.5模数的铣刀比回形针丝还细,磨一次刀干两三个腔就得换,刀具钱比工时钱还多。说实话,我更信电极这条路,坑都踩熟了。想横向比较更多工艺的,这篇车铣磨放电线割五大工艺对比可以接着看。
收缩率才是齿轮模具真正的对手
收缩率补偿是齿轮模具精度的第一关,POM按实测2.0%上下折算电极,比照搬料商参数靠谱得多。这地方没有捷径,只能试。POM的收缩率理论区间1.8%到2.2%,我们在模温90℃、保压到位的条件下量过好几批,稳定在2.0%附近,于是车间定了个土规矩:POM齿轮默认按2.05%做电极,第一轮试模再微调。
更麻烦的是玻纤料。PA66加30%玻纤,名义收缩只有0.4%到0.6%,看着好伺候,实际上玻纤沿流动方向取向,齿坯横竖收得不一样,圆齿直接收成轻微的椭圆。这种各向收缩靠整体放大补偿不了,得靠模流分析反推,或者干脆改浇口位置和进胶方式。小模数齿轮我一般不建议客户上玻纤,除非强度实在顶不住。
齿面光洁度这一环,好多人排在最后才想起来。放电完的型腔表面有一层火花纹,普通壳体留着无所谓,齿轮不行——齿面糙,啮合噪音立刻上来,还加速磨料磨损。麻烦在于小模数的齿根窄,油石伸不进去,只能拿成形砂布或者超声工具一点一点省,一个腔省下来大半天。抛光这活做得好不好,装机一听就知道。
验收也得有手段。齿形误差靠齿轮测量中心最准,没这设备的,用投影仪放大50倍套标准齿形图比对,多数场合够用。试模到交模,小模数齿轮模走两轮是比较正常的节奏,快则十天,慢则半个月。齿轮模的工序链本来就比普通模长,这篇从粗加工到精加工的完整工序链把各环节顺序讲得挺清楚,排期前值得过一遍。
回到开头那套八腔模。第二轮我们把补偿调到2.05%,电极全部重做,第三次试模装进机芯,声音总算下去了。齿轮模具就是这样,机床再好、师傅再老练,补偿那步想偷懒,后面全是要还的账。先把材料实测收缩率这一步做扎实,再谈加工方式的选择,这套顺序是我用两轮试模的学费换来的。
常见问题
齿轮模具用什么钢材合适?
小批量、模数大的齿轮模,P20或718H预硬钢就够用。量产几十万模次的小模数齿轮,建议SKD11或H13淬硬到HRC52以上,齿面才扛得住磨损。我们那套2738加氮化的八腔模,做到二十万模次左右齿面开始起毛,客户拿去激光焊修再氮化,又续了一截寿命。
一套塑料齿轮模具大概多少钱?
以0.5模数八腔POM齿轮模为例,行业普遍报价在4万到9万之间,差价主要看腔数、齿形精度要求,还有上不上慢走丝。单腔打样模一万出头也有厂家愿意接,但打样模的钢材和精度别指望直接转量产。
试模出来的齿轮齿厚总偏小怎么办?
先别急着修模,把模温往上提10℃、保压时间加两秒再试一轮,很多时候是欠压不是补偿错。还偏小,那就是补偿系数给低了,重新折算电极尺寸。见过有人给型腔镀层救急,能用,但齿形曲线会跟着变,精密传动的件别这么干。
金属齿轮模具和塑料齿轮模具是一回事吗?
不是。粉末冶金齿轮模和精锻模要对付的是金属流动和回弹,齿形补偿的方向跟塑料收缩正好相反,工艺完全是两条路。找供应商之前先把自己的材料说清楚,别到报价环节才发现对方从来没做过你这种。